Tag Partícula Magnética

Luz azul em Partículas Magnéticas: qualificação ASME

O ensaio por Partículas Magnéticas fluorescentes é tradicionalmente associado à utilização de luz UV-A em ambientes escurecidos. Entretanto, o avanço das tecnologias de iluminação e dos materiais utilizados no ensaio ampliou as possibilidades para determinadas condições de inspeção.

A ASME BPVC Seção V, Artigo 7, edição 2025, contempla duas abordagens que merecem ser diferenciadas: a realização do ensaio com partículas fluorescentes e luz UV-A em área não escurecida, prevista no Apêndice Obrigatório III (Mandatory Appendix III), e a qualificação de fontes de luz com comprimento de onda alternativo, estabelecida pelo Apêndice Obrigatório IV (Mandatory Appendix IV).

Essas possibilidades não representam uma substituição direta e irrestrita da iluminação convencional. A utilização está condicionada à qualificação do conjunto formado pela fonte de luz, partículas magnéticas, veículo, elementos filtrantes, instrumentos de medição e demais parâmetros definidos no procedimento aprovado.

Partículas fluorescentes em ambientes não escurecidos

O Apêndice III apresenta os requisitos para a realização do ensaio por Partículas Magnéticas fluorescentes com yoke em área não escurecida.

Nessa condição, a luz UV-A continua sendo utilizada para excitar as partículas fluorescentes. A principal diferença está na presença de luz branca no ambiente, que passa a ser uma variável controlada e considerada durante a qualificação do procedimento.

Entre as variáveis essenciais relacionadas pela norma estão:

  • configuração e condição da superfície;
  • métodos de preparação;
  • fabricante e modelo do yoke;
  • fabricante e designação das partículas;
  • separação mínima e máxima entre os polos;
  • etapas de realização do ensaio;
  • intensidade máxima de luz branca;
  • intensidade mínima de UV-A.

A intensidade de UV-A na superfície inspecionada não pode ser inferior à empregada durante o teste de qualificação. Da mesma forma, a intensidade de luz branca não pode ultrapassar o valor utilizado nessa qualificação.

Portanto, o Apêndice III não estabelece um único limite de luz branca aplicável a todas as situações. O valor permitido está vinculado às condições efetivamente qualificadas e registradas no procedimento.

Como é realizada a qualificação em área não escurecida

Para demonstrar a capacidade da técnica, o Apêndice III prevê a utilização de um padrão com descontinuidades artificiais, conforme descrito no próprio Artigo 7.

O padrão é posicionado sobre uma placa de aço-carbono e examinado tanto nas condições propostas para o procedimento quanto em uma condição de referência previamente demonstrada como adequada.

As indicações obtidas são comparadas. Quando o resultado alcançado nas condições propostas se apresenta igual ou superior ao obtido na condição de referência, o procedimento pode ser considerado qualificado para aquela configuração.

Esse processo demonstra porque a iluminação não deve ser analisada isoladamente. O resultado está relacionado ao conjunto de variáveis utilizadas durante a qualificação, incluindo yoke, partículas, preparação da superfície e níveis de iluminação.

Fontes com comprimento de onda alternativo

O Apêndice IV trata de outra possibilidade: a qualificação de fontes de luz com comprimento de onda alternativo para a excitação de partículas fluorescentes.

Nesse contexto, fontes de luz azul podem ser empregadas, desde que seu desempenho seja previamente qualificado com as partículas específicas que serão utilizadas.

A norma não autoriza uma troca direta da fonte UV-A por qualquer luminária de comprimento de onda alternativo. Ela estabelece uma metodologia comparativa para demonstrar que a nova configuração permite visualizar as mesmas indicações obtidas sob UV-A.

A qualificação considera como variáveis essenciais:

  • fabricante e designação das partículas;
  • veículo utilizado, à base de água ou óleo;
  • fabricante e modelo da fonte de luz alternativa;
  • fabricante e modelo do instrumento utilizado para medir essa fonte;
  • óculos filtrantes, quando necessários;
  • intensidade mínima da fonte alternativa.

A identificação do fabricante e do modelo não atribui a essas empresas a responsabilidade pelo procedimento. Essas informações caracterizam os materiais e equipamentos utilizados durante a qualificação, permitindo sua rastreabilidade.

Qualquer alteração nessas variáveis pode exigir uma nova avaliação da configuração utilizada.

Comparação entre UV-A e luz alternativa

A qualificação descrita no Apêndice IV começa com o ensaio do padrão sob luz UV-A em ambiente escurecido.

Para essa etapa, a intensidade de UV-A na superfície deve ser ajustada entre 1.000 µW/cm² e 1.100 µW/cm². As indicações produzidas pelas descontinuidades artificiais do padrão são observadas e fotografadas.

Em seguida, mantendo-se as mesmas partículas e as mesmas indicações, utiliza-se a fonte de comprimento de onda alternativo. A intensidade dessa fonte é ajustada até que as indicações se apresentem essencialmente equivalentes às obtidas com UV-A.

As imagens das duas condições devem ser registradas com técnicas fotográficas compatíveis, incluindo os filtros adequados à fonte utilizada, quando necessários.

Quando a fonte alternativa permite obter as mesmas indicações observadas sob UV-A, ela pode ser qualificada para utilização com aquela partícula específica e nas condições estabelecidas pelo procedimento.

A importância dos óculos filtrantes

Quando a fonte alternativa emite luz na região visível do espectro, com comprimento de onda igual ou superior a 400 nm, a ASME determina a utilização de óculos filtrantes fornecidos pelo fabricante da fonte.

Esses filtros têm duas funções importantes: bloquear a luz visível refletida pela superfície e permitir a transmissão da fluorescência emitida pelas partículas.

Por esse motivo, os óculos filtrantes não devem ser tratados apenas como um acessório. Eles integram a configuração qualificada e precisam ser compatíveis com a fonte de iluminação e com as partículas utilizadas.

A mesma lógica se aplica ao instrumento de medição. Uma fonte alternativa exige um medidor adequado ao seu comprimento de onda. Um radiômetro destinado exclusivamente à medição de UV-A pode não ser apropriado para avaliar uma fonte de luz azul.

Supermagna CRL 265 AG/SN e LABINO MB POSEIDON

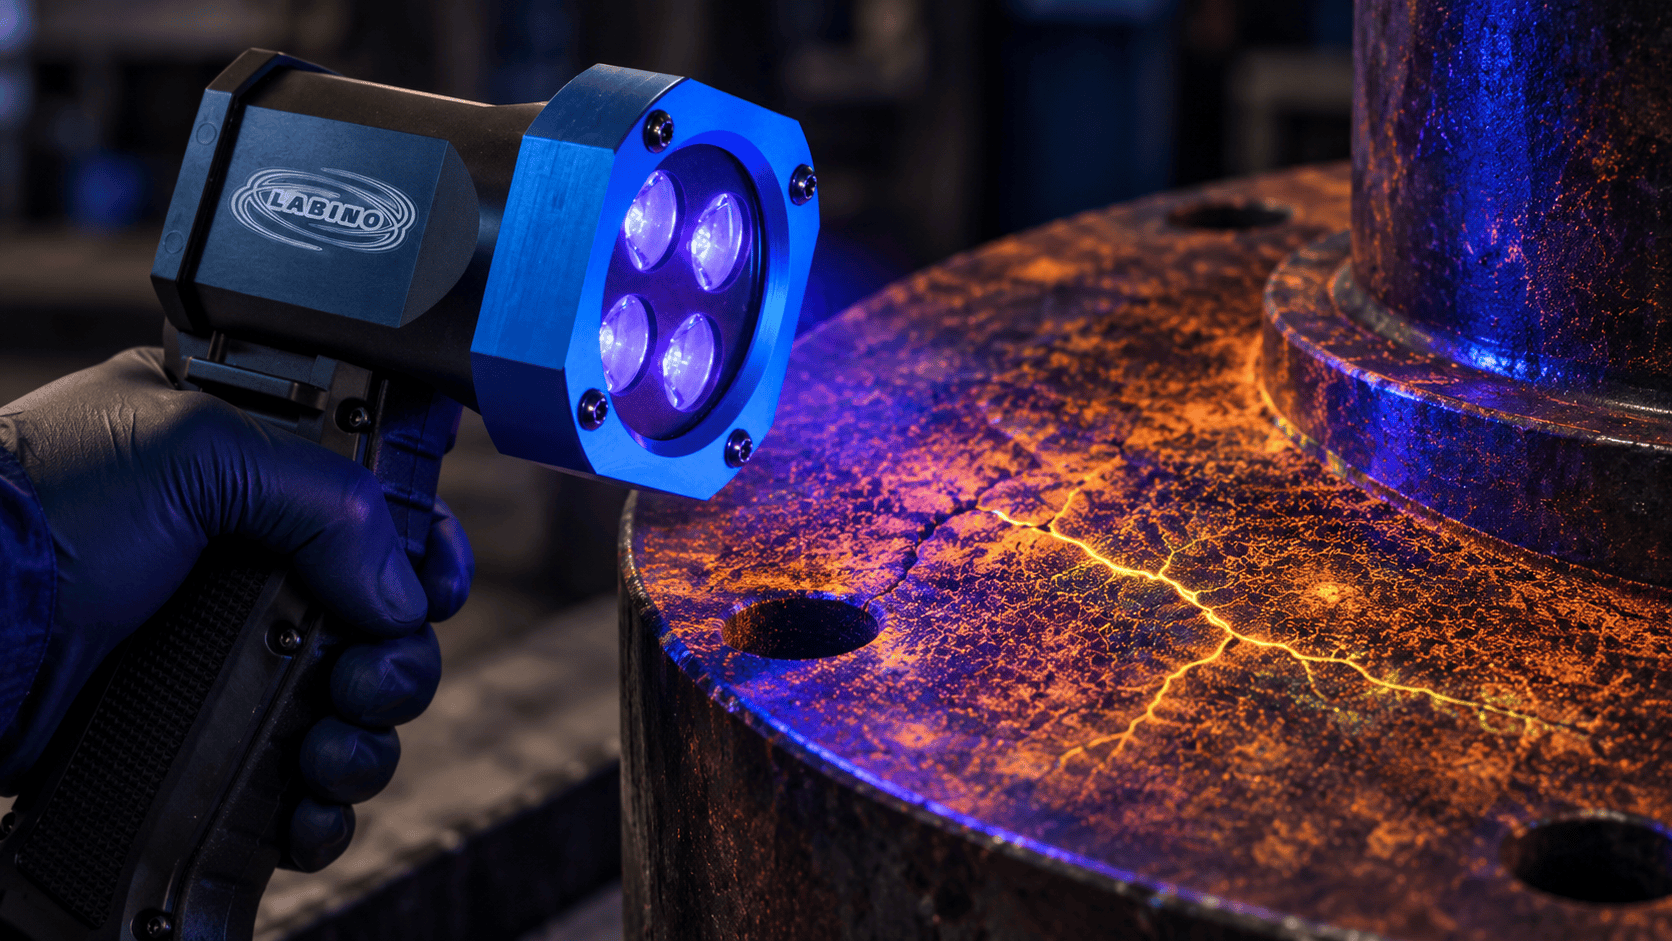
Para aplicações com luz azul, a Supermagna CRL 265 AG/SN e a LABINO MB POSEIDON formam uma solução técnica que integra partículas magnéticas de característica dual e uma fonte de comprimento de onda alternativo.

A Supermagna CRL 265 AG/SN é um concentrado de partículas magnéticas dual, base água, formulado para oferecer indicações bem definidas sob luz UV-A, luz visível ou luz azul, conforme as condições estabelecidas no procedimento aplicável.

A LABINO MB POSEIDON é uma luminária portátil de inspeção para END que emite luz azul com comprimento de onda de 440 nm. O equipamento possui quatro LEDs azuis, proteção IP68 (não possui luz branca integrada). Foi desenvolvido para atender à CEN/TR 16638 e está disponível nas versões alimentadas por bateria e cabo elétrico.

Os kits da MB POSEIDON incluem óculos de contraste amarelos, desenvolvidos para bloquear a luz azul refletida pela superfície e favorecer a observação da fluorescência emitida pelas partículas.

A integração entre a CRL 265 e a MB POSEIDON oferece uma alternativa para aplicações que buscam flexibilidade nas condições de iluminação, associando a resposta da partícula dual à emissão de luz azul.

Mais do que confirmar a fluorescência da partícula quando exposta à luz azul, a qualificação demonstra que a integração entre a fonte e as partículas permite obter indicações essencialmente equivalentes às alcançadas na condição de referência com UV-A.

Duas abordagens que não devem ser confundidas

Embora os Apêndices III e IV ampliem as possibilidades relacionadas à iluminação, eles tratam de condições diferentes.

Apêndice IIIApêndice IV
Utiliza partículas fluorescentes com yokeQualifica fontes de comprimento de onda alternativo
Mantém a utilização de luz UV-ACompara a fonte alternativa com a UV-A
Permite o ensaio em área não escurecidaExige qualificação com partículas específicas
Controla a intensidade de UV-A e de luz brancaControla a intensidade da fonte alternativa
Qualifica as condições do procedimentoQualifica a combinação entre fonte, partículas e demais recursos

No Apêndice III, a questão central é demonstrar que a técnica fluorescente com UV-A permanece adequada mesmo com a presença controlada de luz branca.

No Apêndice IV, o objetivo é demonstrar que uma fonte de comprimento de onda alternativo, como a luz azul, consegue excitar partículas específicas e produzir indicações essencialmente equivalentes às obtidas sob UV-A.

Possibilidades para ambientes industriais

A utilização qualificada de partículas dual e fontes de luz azul pode ampliar as possibilidades de inspeção em locais nos quais o escurecimento do ambiente apresenta dificuldades operacionais.

Essa tecnologia pode contribuir para:

  • maior flexibilidade em ambientes com presença controlada de luz branca;
  • adaptação a diferentes condições industriais;
  • utilização de fontes de iluminação desenvolvidas para partículas específicas;
  • controle e rastreabilidade dos parâmetros empregados.

Essas possibilidades estão condicionadas ao atendimento dos requisitos técnicos e à reprodução das condições estabelecidas durante a qualificação. Alterações na fonte, nas partículas, no veículo, nos filtros ou nos níveis de iluminação podem modificar o desempenho observado.

Iluminação também é uma variável técnica

A evolução das fontes de luz amplia as possibilidades do ensaio por Partículas Magnéticas, mas também reforça a necessidade de controle.

Seja na utilização de partículas fluorescentes com UV-A em ambientes não escurecidos, seja na adoção de uma fonte de comprimento de onda alternativo, a iluminação integra o sistema de inspeção. Fonte, partículas, elementos filtrantes, medidores e condições ambientais precisam funcionar de forma compatível e rastreável.

Os Apêndices III e IV da ASME BPVC Seção V, Artigo 7, oferecem caminhos distintos para a qualificação dessas técnicas. Mais do que permitir novas fontes de iluminação, eles estabelecem critérios para demonstrar que as condições propostas preservam a capacidade de revelar as indicações previstas.

A definição da técnica, dos parâmetros e dos critérios aplicáveis deve constar em procedimento elaborado e aprovado por profissional Nível 3, em conformidade com a norma e com os requisitos internos de cada organização.

Referências

ASME Boiler and Pressure Vessel Code, Section V — Nondestructive Examination, Article 7 — Magnetic Particle Examination, Mandatory Appendices III and IV, edição 2025.

LABINO AB. MB POSEIDON — NDT Inspection with Blue Light. Informações técnicas do fabricante.

Conheça as soluções para ensaios com luz azul

Saiba mais sobre o concentrado de partículas magnéticas dual Supermagna CRL 265 AG/SN e a luminária de luz azul LABINO MB POSEIDON, apresentados neste artigo.

Fale com nossos consultores e conheça as soluções Metal-Chek para ensaios por Partículas Magnéticas.

Siga a Metal-Chek no Instagram, Youtube, Facebook e LinkedIn
LP e PM em peças produzidas por MADA/WAAM

Conheça os fatores que influenciam a seleção de produtos e técnicas para END em peças produzidas por Manufatura Aditiva por Deposição a Arco.

MADA/WAAM: inovação e controle da qualidade

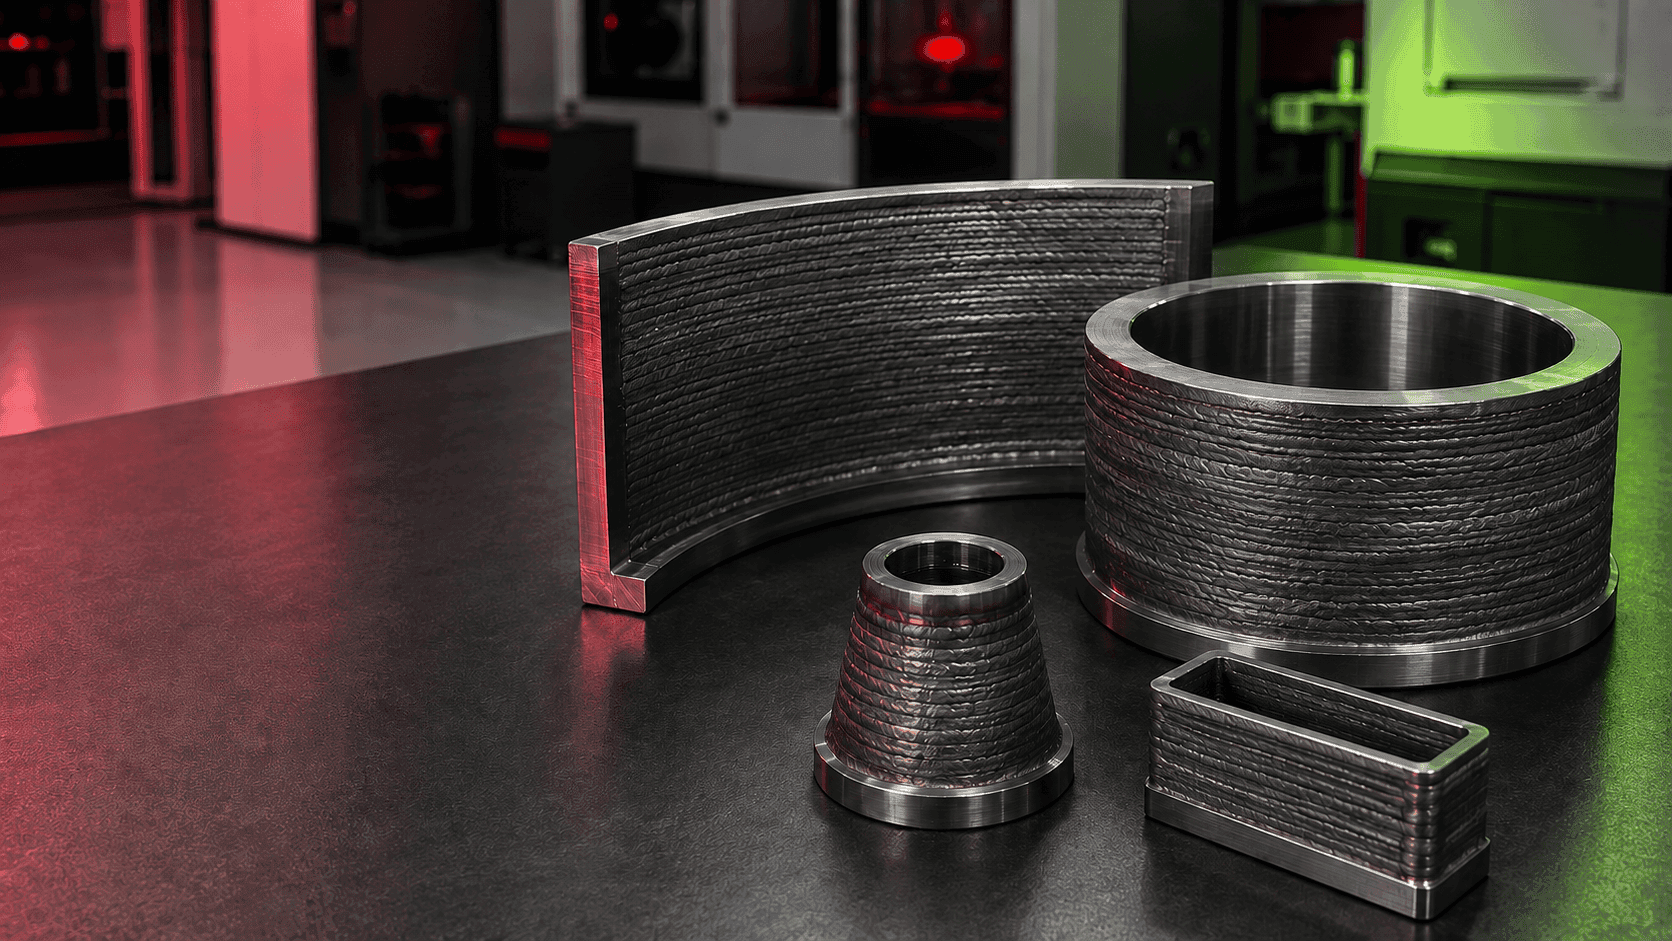
A Manufatura Aditiva por Deposição a Arco (MADA), conhecida internacionalmente como WAAM — Wire Arc Additive Manufacturing — produz peças metálicas pela deposição sucessiva de material. Em vez de remover grandes volumes de uma peça bruta, o processo constrói a geometria camada por camada com o uso de arame e uma fonte de calor por arco elétrico.

A tecnologia desperta interesse por permitir a produção de peças de grandes dimensões, reparos e geometrias específicas, além de contribuir para a redução do desperdício de matéria-prima em determinadas aplicações. Essa liberdade de fabricação, entretanto, não elimina a necessidade de controle. Como o processo envolve fusão, solidificação e múltiplos ciclos térmicos, as peças podem apresentar descontinuidades relacionadas à deposição e à soldagem, como trincas, porosidade, falta de fusão e inclusões.

É nesse cenário que os Ensaios Não Destrutivos (END) integram o controle da qualidade: eles fornecem informações sobre a integridade da peça sem comprometer sua utilização. Entre os métodos disponíveis, o Líquido Penetrante (LP) e as Partículas Magnéticas (PM) contribuem para a detecção de descontinuidades superficiais e, no caso de PM, também próximas à superfície. A seleção considera as características da peça, a região de interesse e a finalidade do ensaio.


Condição superficial e resposta dos ensaios

A aplicação de LP e PM em peças produzidas por MADA/WAAM pode apresentar respostas distintas conforme o material, a geometria e o acabamento da região inspecionada.

Em uma avaliação experimental com diferentes geometrias, foram analisadas regiões mantidas no estado bruto de deposição e outras submetidas ao pós-processamento por usinagem. Essa comparação é relevante porque a superfície bruta de uma peça produzida por MADA/WAAM tende a apresentar irregularidades, marcas entrepasses e maior rugosidade, enquanto a usinagem modifica o acabamento e pode facilitar determinadas etapas da inspeção.

Nas condições avaliadas, o LP formou indicações associadas a descontinuidades abertas à superfície, incluindo trincas e poros abertos em regiões localizadas e próximas às transições entre cordões. A rugosidade dificultou a remoção do excesso de penetrante e aumentou o fundo, mas não impediu a obtenção de indicações nas amostras analisadas.

O ensaio por PM identificou trincas superficiais e próximas à superfície nas peças ferromagnéticas avaliadas. A técnica fluorescente via úmida ampliou o contraste das indicações. A necessidade de magnetização em diferentes direções também ficou evidente, considerando as possíveis orientações das descontinuidades relacionadas ao padrão de deposição.


Líquido Penetrante em peças produzidas por MADA/WAAM

O LP é destinado à detecção de descontinuidades abertas à superfície em materiais sólidos e não porosos. Como o método não exige resposta ferromagnética, é empregado em diferentes ligas metálicas utilizadas na manufatura aditiva, conforme requisitos aplicáveis.

A condição superficial influencia o resultado

A condição típica da deposição camada por camada pode reter penetrante em regiões que não correspondem a descontinuidades. Esse fundo excessivo reduz o contraste e torna a interpretação mais complexa. A preparação da superfície, o conjunto de produtos e a técnica de remoção influenciam diretamente a qualidade da observação.

O pós-processamento modifica as condições de aplicação e observação. Por isso, a preparação da superfície e as etapas do ensaio fazem parte das definições do procedimento aprovado, considerando os requisitos da peça e do processo de fabricação.

O que o LP pode revelar

No ensaio por LP, descontinuidades abertas à superfície, como trincas e poros abertos, podem formar indicações visíveis ou fluorescentes. A natureza e as características da descontinuidade são avaliadas conforme os critérios estabelecidos pela documentação aplicável.


Partículas Magnéticas em peças produzidas por MADA/WAAM

Os produtos e as técnicas de PM são destinados a materiais ferromagnéticos, por exemplo aço carbono.

Orientação do campo e geometria da peça

A formação das indicações é influenciada pela relação entre a direção do campo magnético e a orientação da descontinuidade. Como o padrão de deposição pode estar associado a diferentes orientações, a cobertura da região de interesse pode exigir magnetizações em direções distintas. A geometria também influencia a distribuição do campo e pode produzir concentrações ou variações que precisam ser consideradas na interpretação.

Técnica fluorescente e controle das condições de observação

Na técnica fluorescente via úmida, as indicações são observadas sob radiação UV-A e condições controladas de luz ambiente. O contraste favorece a visualização de indicações finas. A resposta do ensaio também é influenciada pelo controle do banho, pela intensidade e direção do campo, pela irradiância UV-A, pela adaptação visual e pelos demais parâmetros previstos.


LP e PM: características e aplicações

CritérioLíquido Penetrante (LP)Partículas Magnéticas (PM)
MateriaisMetais e outros materiais sólidos não porososMateriais ferromagnéticos
Região de detecçãoDescontinuidades abertas à superfícieDescontinuidades superficiais e próximas à superfície
Ponto de atenção em MADA/WAAMRugosidade, remoção do excesso e fundoGeometria, permeabilidade, intensidade e direção do campo
Possível contribuiçãoAvaliação de ligas ferrosas e não ferrosasResposta sensível a determinadas descontinuidades em peças ferromagnéticas

A escolha entre LP e PM não parte de uma hierarquia. Ela considera as descontinuidades de interesse, o material, a região de detecção, a condição superficial e os requisitos aplicáveis. LP e PM também podem integrar uma estratégia de ensaio mais ampla, conforme a documentação técnica. Métodos como ultrassom e radiografia podem ser utilizados na avaliação de regiões internas e geometrias específicas.


Fatores que orientam a seleção de produtos e técnicas

• 1. Material e condição metalúrgica: A composição química, a microestrutura e a permeabilidade magnética orientam a escolha dos métodos e dos produtos.
• 2. Estado da superfície: Regiões no estado bruto e após a usinagem podem produzir respostas distintas.
• 3. Geometria e acessibilidade: Paredes, interseções, cones, cavidades e mudanças de seção influenciam a forma de aplicação e a escolha dos equipamentos e acessórios.
• 4. Orientação provável das descontinuidades: No ensaio por PM, a direção do campo precisa oferecer cobertura compatível.
• 5. Procedimento e requisitos aplicáveis: Parâmetros de um estudo experimental não devem ser transferidos automaticamente para outra peça. A seleção dos produtos e das técnicas deve estar alinhada ao procedimento aprovado, às normas, às especificações e aos critérios aplicáveis.


A inovação ganha valor quando vem acompanhada de confiabilidade

A MADA/WAAM desafia a indústria a repensar não apenas como as peças são fabricadas, mas também como sua qualidade é acompanhada. LP e PM contribuem para esse controle ao oferecer informações sobre descontinuidades superficiais e, no caso de PM, também próximas à superfície.

Mais do que levar um método conhecido a uma tecnologia nova, o desafio está em selecionar sistemas, equipamentos e acessórios compatíveis com a rota de fabricação e com o procedimento aprovado. Material, geometria, acabamento, etapa do processo, descontinuidades de interesse e requisitos aplicáveis precisam ser avaliados em conjunto. Na indústria, inovação e confiabilidade avançam melhor quando seguem a mesma direção.


Produtos e soluções para ensaios por LP e PM

A Metal-Chek fabrica, desenvolve e comercializa consumíveis, equipamentos e acessórios para Ensaios Não Destrutivos. Conheça a linha completa de soluções para ensaios, fale com nossos consultores.

Confira outros conteúdos em nosso blog.

Siga a Metal-Chek no Instagram, Youtube, Facebook e LinkedIn

Referências

“Uso de líquido penetrante e partícula magnética para inspeção de peças fabricadas por Manufatura Aditiva por Deposição a Arco (MADA/WAAM)”. Revista Abendi, edição 133, junho de 2026, p. 29–34.

ISO/ASTM TR 52905:2023 — Additive manufacturing of metals — Non-destructive testing and evaluation — Defect detection in parts

ASTM E1417/E1417M-21e1 — Standard Practice for Liquid Penetrant Testing

ASTM E709-21 — Standard Guide for Magnetic Particle Testing

DNV-ST-B203, edição 2025-11 — Additive manufacturing

Nota editorial: conteúdo técnico e educativo. A aplicação dos produtos e a execução dos ensaios devem seguir procedimento aprovado, elaborado por profissional qualificado, além das normas, especificações e critérios aplicáveis.

Supermagna CWW 555: Partículas Magnéticas Brancas

No ensaio por partículas magnéticas, a formação de uma indicação ocorre quando partículas ferromagnéticas se concentram nas regiões de campo de fuga produzidas por uma descontinuidade em um material magnetizado. A detectabilidade não é determinada apenas pela presença de magnetização: depende também da intensidade e da direção do campo magnético, das características do meio de detecção, da concentração e da condição do banho, do contraste entre as partículas e a superfície, da iluminação e das condições de avaliação.

A Supermagna CWW 555 AG/SN é um concentrado de partículas magnéticas brancas, base água, destinado à preparação de suspensão por via úmida e à inspeção sob luz visível. A coloração branca favorece o contraste em superfícies escurecidas, contribuindo para que os acúmulos de partículas formados nas regiões de campo de fuga apresentem boa definição visual.

A CWW 555 deve ser utilizada na faixa de 5 °C a 52 °C. A definição de sua aplicação deve seguir o procedimento de inspeção, as normas adotadas, as características do componente e os critérios estabelecidos pelo contratante.

O que é a Supermagna CWW 555?

A Supermagna CWW 555 é fornecida como concentrado líquido branco para diluição em água. Após o preparo, o produto constitui uma suspensão de partículas magnéticas não fluorescentes para aplicação pelo método via úmida. Atende à AMS 3042, cujo escopo oficial abrange partículas magnéticas não fluorescentes destinadas à suspensão em óleo ou em água condicionada para inspeção por via úmida.

Durante o ensaio, a suspensão é aplicada à superfície do componente ferromagnético sob magnetização. Quando uma descontinuidade altera o fluxo magnético e produz um campo de fuga suficientemente intenso na superfície, as partículas são atraídas para essa região e formam uma indicação. A resposta tende a ser mais favorável quando a descontinuidade está orientada perpendicularmente ou no máximo 45° em relação ao campo magnético aplicado.

A composição inclui pó de ferro, dispersante, antiespumante, tensoativo, antioxidante e pigmento. O produto é destinado ao uso industrial por pessoal treinado e qualificado. As instruções do fabricante não substituem o procedimento de inspeção elaborado e aprovado para a aplicação.

Por que partículas brancas podem melhorar a inspeção?

Nas técnicas visíveis, o contraste entre o meio de detecção e o fundo da peça influencia diretamente a capacidade de observar a indicação. Em superfícies escurecidas, as partículas brancas produzem uma diferenciação visual favorável, sem a necessidade de atribuir ao produto uma função que pertence à magnetização: a CWW 555 evidencia o campo de fuga existente; ela não o produz.

O tamanho médio das partículas é de aproximadamente 10 µm, com passagem superior a 98% na malha 325 conforme AMS 3042. O produto também apresenta, no mínimo, oito linhas no anel de teste conforme SAE AS5282, utilizando condutor de cobre de 25 mm de diâmetro e corrente retificada de 2500 A.

Contraste visual, desempenho do material de detecção e sensibilidade global do ensaio são conceitos relacionados, mas não equivalentes. A resposta do sistema depende do conjunto formado por magnetização, orientação da descontinuidade, condição superficial, banho, iluminação e avaliação do inspetor.

Principais características técnicas

Concentrado de partículas magnéticas brancas não fluorescentes para preparação de suspensão por via úmida.

Base água, com diluição especificada de 30 a 60 ml por litro.

Volume de decantação de referência entre 1,2 e 2,4 ml em 100 ml de suspensão.

Indicações bem definidas sob luz visível.

Desempenho de, no mínimo, oito linhas no anel conforme SAE AS5282.

Contraste favorecido em superfícies escurecidas.

Faixa de temperatura de aplicação de 5 °C a 52 °C.

Tamanho médio de partícula em torno de 10 µm.

Aplicações da CWW 555

A CWW 555 pode integrar inspeções de materiais ferromagnéticos quando o procedimento especifica partículas magnéticas coloridas por via úmida e avaliação sob luz visível. O método é principalmente aplicável à detecção de descontinuidades superficiais. Também pode revelar descontinuidades imediatamente abaixo da superfície.

A possibilidade de detectar uma descontinuidade subsuperficial não é uma propriedade isolada da CWW 555. Ela depende da técnica e da corrente de magnetização, da profundidade e da orientação da descontinuidade, da geometria e das propriedades magnéticas do componente. Quando o ensaio é executado com yoke de corrente alternada, o escopo deve ser tratado como detecção de descontinuidades superficiais.

O contraste branco torna o produto especialmente adequado para superfícies escurecidas e produtos acabados nos quais partículas de coloração escura apresentariam menor diferenciação visual. A aplicação não se estende a materiais não ferromagnéticos, como alumínio, cobre e aços inoxidáveis austeníticos. A confirmação da permeabilidade magnética do material faz parte da definição técnica do ensaio.

Controle do banho e condições de observação

Para a preparação da suspensão, o descritivo técnico indica a adição de 30 a 60 ml do concentrado por litro de água. A faixa de preparo está associada a um volume de decantação de 1,2 a 2,4 ml em 100 ml de suspensão. A concentração do banho preparado deve ser verificada com tubo decantador tipo pera, conforme o procedimento aplicável e a referência técnica adotada.

A verificação por decantação permite avaliar a concentração de partículas sedimentadas no volume de amostra. Ela não substitui os demais controles previstos no procedimento, como homogeneização, condição do veículo, contaminação e comportamento da suspensão. Durante o uso, a agitação deve ser suficiente para manter as partículas uniformemente suspensas.

A inspeção com a CWW 555 é realizada sob luz visível. A norma de aplicação estabelece intensidade mínima de 1076 lux de luz visível na superfície examinada, valor equivalente a aproximadamente 100 foot-candles. Reflexos, sombras e acesso visual também devem ser considerados.

Benefícios para o processo de inspeção

Quando selecionada para a aplicação correta, a Supermagna CWW 555 reúne benefícios técnicos e operacionais importantes:

Melhora do contraste visual em superfícies escurecidas, facilitando a localização das indicações.

Formação de indicações claras e bem definidas sob luz visível.

Aplicação em produtos acabados e superfícies escurecidas quando o contraste branco é tecnicamente adequado.

Preparação em água, conforme a concentração definida para o banho.

Compatibilidade com rotinas de controle de concentração por decantação.

Atendimento a referências técnicas reconhecidas para materiais e ensaios por partículas magnéticas.

O desempenho do produto não substitui a qualificação do pessoal, a verificação dos equipamentos, o controle das condições de ensaio nem a aplicação dos critérios de aceitação. A confiabilidade deve ser avaliada no sistema completo de inspeção.

Normas e especificações atendidas

Conforme o descritivo técnico da Metal-Chek, a Supermagna CWW 555 atende às seguintes normas e especificações:

ASTM E3024

ASME SE-709

AMS 3042

NM 342

PETROBRAS N-1598

ISO 9934

A edição aplicável, os requisitos do projeto e os critérios definidos pelo contratante devem ser confirmados antes do ensaio. O produto e os parâmetros utilizados devem constar no procedimento de inspeção.

Cuidados técnicos que fazem diferença

A superfície deve apresentar condição compatível com o ensaio, sem contaminantes que prejudiquem a mobilidade das partículas ou a observação das indicações. O concentrado deve ser homogeneizado antes da medição, e a suspensão deve ser preparada e controlada conforme o procedimento. A técnica de magnetização, a sequência de aplicação do banho e o tempo de corrente devem ser aqueles estabelecidos para a inspeção.

Após a inspeção, a necessidade de desmagnetização, limpeza e aplicação de proteção anticorrosiva depende do componente, do processo subsequente e do procedimento aplicável. Quanto ao armazenamento, a embalagem deve permanecer fechada, com rótulo visível, protegida da luz solar e em local fechado, abaixo de 40 °C. A validade informada é de três anos após a fabricação.

As condições de saúde, segurança e descarte devem seguir a FDS e a legislação vigente. O produto é de uso industrial e requer ambiente ventilado, equipamentos de proteção compatíveis e prevenção de inalação, ingestão e contato prolongado com pele e olhos.

Conclusão

A Supermagna CWW 555 é um concentrado de partículas magnéticas brancas, base água, destinado ao método via úmida sob luz visível. Seu principal diferencial técnico é o contraste proporcionado em superfícies escurecidas, associado a características controladas de tamanho de partícula, concentração do banho e desempenho em anel de teste.

A obtenção de resultados confiáveis depende da aplicação dessas características dentro de um sistema de inspeção controlado. O procedimento deve ser definido e aprovado pelo Inspetor Nível 3 responsável, considerando material, geometria, técnica de magnetização, orientação das descontinuidades, condição do banho, iluminação, normas aplicáveis e critérios de aceitação.

Excelência em produtos para quem busca resultados confiáveis. A Metal-Chek fornece soluções completas para Ensaios Não Destrutivos: partículas magnéticas, yokes, equipamentos e acessórios desenvolvidos para apoiar inspeções com qualidade, segurança e conformidade técnica. Fale com nossos consultores e encontre a solução adequada para o seu processo.

Dúvidas comuns sobre a Supermagna CWW 555

A CWW 555 é fornecida pronta para uso?

Não. Ela é um concentrado para diluição em água e preparação da suspensão. O descritivo indica de 30 a 60 ml por litro, devendo a concentração final ser verificada conforme o procedimento.

A inspeção exige luz UV-A?

Não. A CWW 555 contém partículas brancas não fluorescentes e é avaliada sob luz visível. A norma de aplicação estabelece intensidade mínima de 1076 lux de luz visível na superfície examinada.

Qual é a faixa de temperatura da CWW 555?

O produto é especificado para utilização entre 5 °C e 52 °C. A temperatura da superfície deve ser verificada e considerada no procedimento de inspeção.

A CWW 555 detecta descontinuidades subsuperficiais?

O método pode revelar descontinuidades imediatamente abaixo da superfície, mas depende da técnica de magnetização e tipo de corrente e intensidade utilizados.

Por que o controle de concentração é importante?

A quantidade de partículas em suspensão influencia a formação das indicações e o nível de fundo. O descritivo indica volume de decantação entre 1,2 e 2,4 ml em 100 ml de suspensão; os demais controles do banho seguem o procedimento.

Quem define o modo de aplicação?

O procedimento de inspeção deve ser elaborado e aprovado pelo responsável técnico, normalmente o Inspetor Nível 3, de acordo com normas, peça, processo e critérios.

A CWW 555 por ter coloração branca, pode ser utilizada com o contraste?

Sim, o produto pode ser utilizado juntamente ao contraste a fim de melhorar a visualização em superfícies mais claras, apresentando elevada sensibilidade e nitidez na formação das indicações.

Conheça a Supermagna CWW 555

Fale com os consultores da Metal-Chek para obter mais informações sobre a CWW 555 e conhecer a linha completa de soluções para ensaios por Partículas Magnéticas.

Confira outros conteúdos em nosso blog. Siga a Metal-Chek no Instagram, Youtube, Facebook e LinkedIn

Supermagna WD 55: partícula magnética branca via seca

Desenvolvida para inspeções por Partículas Magnéticas sob luz visível, a WD 55 reúne contraste, sensibilidade e aplicação em uma ampla faixa de temperatura.

Em uma inspeção por Partículas Magnéticas, a visualização das indicações está diretamente relacionada à combinação entre magnetização adequada, características das partículas, condições da superfície, iluminação e técnica empregada. Por isso, a escolha do produto não deve ser tratada como um detalhe: ela integra o conjunto de fatores que contribui para a confiabilidade do ensaio.

A Supermagna WD 55 é uma partícula magnética branca, em pó, pronta para uso pelo método via seca e observação sob luz visível. Integrante da linha Supermagna Metal-Chek, pode ser utilizada na detecção de descontinuidades superficiais e subsuperficiais em materiais ferromagnéticos, conforme as características e os parâmetros definidos para cada inspeção.

O que é a Supermagna WD 55?

A WD 55 faz parte da linha Supermagna Metal-Chek e é fornecida na forma de pó seco branco, pronta para uso. Durante o ensaio, as partículas se movimentam sobre a superfície magnetizada se acumulando nas regiões em que existe campo de fuga associado a uma descontinuidade.

A coloração branca favorece a observação sob luz visível quando há contraste adequado com a superfície examinada. Esse contraste, entretanto, deve ser avaliado considerando a preparação da superfície e as condições de observação.

Aplicação por via seca

Na aplicação por via seca, as partículas em pó são distribuídas diretamente sobre a superfície da peça com um borrifador próprio para essa finalidade, enquanto a região é submetida ao campo gerado pelo equipamento magnetizante. Diferentemente da via úmida, as partículas não ficam suspensas em água ou óleo.

A formação e a visualização das indicações são influenciadas pela distribuição das partículas, pela intensidade e direção do campo magnético, pelas condições de iluminação e pelas características da peça. Por isso, a escolha da via de aplicação deve considerar a geometria e as condições da superfície, a temperatura, o tipo de descontinuidade de interesse e os critérios estabelecidos para o ensaio.

Aplicação em temperaturas de até 400 °C

A Supermagna WD 55 pode ser aplicada em temperaturas de até 400 °C. Essa característica amplia as possibilidades de uso do produto em inspeções nas quais a temperatura da superfície precisa ser considerada na seleção dos materiais de ensaio.

O limite térmico do produto, porém, não define sozinho a viabilidade da inspeção. Equipamentos, acessórios, técnica de magnetização, segurança operacional e demais variáveis do processo também precisam ser compatíveis com a temperatura.

Granulometria e sensibilidade

A granulometria é uma das propriedades relacionadas ao comportamento das partículas durante o ensaio. A WD 55 atende aos requisitos da AMS 3040 quanto ao tamanho das partículas: mais de 98% passam pela malha nº 80, correspondente a 180 µm, e o tamanho médio é de aproximadamente 80 µm.

A sensibilidade é verificada conforme a SAE AS5282. Nas condições de ensaio estabelecidas pela referência, o produto apresenta resultado de oito linhas no anel, utilizando condutor de cobre de 25 mm de diâmetro e corrente retificada de 2.500 A.

 Em quais aplicações a WD 55 pode ser utilizada?

A Supermagna WD 55 pode ser utilizada na inspeção de componentes soldados, tubulações, tanques, máquinas e equipamentos. Como o ensaio por Partículas Magnéticas se aplica a materiais ferromagnéticos, é indispensável confirmar previamente a compatibilidade do material.

A indicação de um produto para determinada categoria de componente não substitui a análise técnica da aplicação. A seleção deve considerar, entre outros fatores:

• Material e geometria da peça;
• Condição e coloração da superfície;
• Tipo e localização das descontinuidades de interesse;
• Técnica e direção de magnetização;
• Temperatura da superfície;
• Nível de iluminação disponível;
• Procedimento, normas e critérios de aceitação.

* Pode ser utilizada com o Contraste 104 ou 104C.

Especificações atendidas

A WD 55 atende às especificações ASTM E3024, ASME SE-709, AMS 3040, ISO 9934, ABNT NBR NM 342 e PETROBRAS N-1598.

A confiabilidade começa pela seleção correta

A Supermagna WD 55 oferece uma solução nacional para inspeções por Partículas Magnéticas via seca, com visualização sob luz visível e faixa de aplicação de até 400 °C. Sua coloração branca, granulometria controlada e sensibilidade verificada contribuem para a formação de indicações definidas quando o produto é utilizado nas condições adequadas.

Mais do que escolher uma partícula, é necessário avaliar todo o sistema de inspeção. Produto, técnica de magnetização, iluminação, condição da superfície e profissional qualificado precisam atuar em conjunto. Em END, resultado confiável não nasce de uma variável isolada.


Conheça a Supermagna WD 55

Fale com os consultores da Metal-Chek para obter mais informações sobre a WD 55 e conhecer a linha completa de soluções para ensaios por Partículas Magnéticas.

Confira outros conteúdos em nosso blog.

Siga a Metal-Chek no Instagram, Youtube, Facebook e LinkedIn

Ensaio por Partículas Magnéticas | SuperMagna Metal-Chek

O ensaio por Partículas Magnéticas, também conhecido como PM, é um dos métodos de Ensaios Não Destrutivos mais utilizados na indústria para a detecção de descontinuidades superficiais e próximas à superfície em materiais ferromagnéticos.

O método se baseia na magnetização da peça inspecionada. Quando existe uma descontinuidade, ela interrompe ou distorce o fluxo magnético, provocando a formação de um campo de fuga na região. Com a aplicação das partículas magnéticas, essas partículas tendem a se acumular no local da descontinuidade, formando indicações visíveis ou fluorescentes que podem ser avaliadas pelo inspetor.

Na prática, a confiabilidade do ensaio depende de diversos fatores, como a técnica de magnetização, o tipo de partícula utilizada, a forma de aplicação, as condições de observação e os critérios definidos no procedimento de inspeção.

Em inspeção industrial, detalhe não é detalhe: é evidência.

Para atender diferentes necessidades de inspeção, a Metal-Chek oferece a linha SuperMagna, composta por partículas magnéticas, tintas de contraste, equipamentos de magnetização e acessórios desenvolvidos para aplicações industriais em Ensaios Não Destrutivos.


Materiais aplicáveis ao ensaio por Partículas Magnéticas

O ensaio por Partículas Magnéticas só pode ser aplicado em materiais ferromagnéticos, ou seja, materiais capazes de serem magnetizados adequadamente.

Entre os materiais mais comuns estão:

  • ferro;
  • aço carbono;
  • determinadas ligas de aço;
  • níquel;
  • cobalto.

Materiais como alumínio, cobre, bronze, latão, titânio e aços inoxidáveis austeníticos, em geral, não são aplicáveis a esse método, pois não apresentam comportamento ferromagnético adequado para a formação do campo magnético necessário ao ensaio.

Por isso, antes da escolha do método, é essencial verificar o material da peça, o tipo de descontinuidade esperado e os requisitos do procedimento aplicável.


Como as Partículas Magnéticas são classificadas

As partículas magnéticas podem ser classificadas de acordo com dois critérios principais: forma de aplicação e modo de visualização.

Quanto à forma de aplicação

  • via seca;
  • via úmida.

Quanto ao modo de visualização

  • partículas visíveis;
  • partículas fluorescentes.

Essa variedade permite adequar o sistema de inspeção às condições de campo, ao tipo de peça, ao nível de sensibilidade requerido e aos critérios técnicos definidos para cada aplicação.


Partículas Magnéticas visíveis

As partículas magnéticas visíveis são observadas sob luz visível, também chamada de luz branca. Elas são amplamente utilizadas em atividades de fabricação, manutenção, inspeção de soldas, estruturas metálicas e componentes industriais.

A linha SuperMagna Metal-Chek inclui opções como:

  • RW 222;
  • BW 333;
  • CWW 555.

A visualização das indicações depende diretamente do contraste entre a partícula magnética e a superfície inspecionada. Em algumas aplicações, especialmente quando a superfície apresenta coloração escura, irregularidades visuais ou baixa diferenciação, pode ser necessária a utilização de uma tinta de contraste para melhorar a identificação das indicações.


Tintas de contraste para Partículas Magnéticas visíveis

Para aplicações com partículas magnéticas visíveis, a linha SuperMagna conta com os produtos Contraste 104 e Contraste 104 C.

Esses produtos formam um fundo branco uniforme sobre a superfície inspecionada, facilitando a diferenciação visual entre a peça e as partículas magnéticas coloridas. Dessa forma, contribuem para uma melhor identificação e avaliação das indicações durante o ensaio.


Partículas Magnéticas fluorescentes

As partículas magnéticas fluorescentes são observadas sob luz UV-A e emitem fluorescência quando expostas à radiação, normalmente na faixa de 365 nm.

Esse sistema proporciona elevada sensibilidade de observação quando utilizado sob condições adequadas de iluminação UV-A, controle da luz visível ambiente e limpeza da superfície inspecionada.

A linha SuperMagna possui soluções fluorescentes para diferentes aplicações industriais, incluindo:

  • CLY 2000 V AG/SN;
  • CRL 265.

Esses produtos são empregados em diversos segmentos industriais, especialmente em aplicações que exigem maior sensibilidade e critérios mais rigorosos de inspeção.


Partículas Magnéticas via seca

Nas partículas magnéticas via seca, o produto é aplicado diretamente sobre a superfície da peça durante a magnetização.

Esse sistema é amplamente utilizado em inspeções de campo e em aplicações industriais compatíveis com esse método de utilização. A via seca costuma ser aplicada em situações em que as condições de inspeção favorecem o uso direto do pó magnético sobre a superfície.

A linha SuperMagna oferece opções como:

  • YD 404;
  • WD 55;
  • LY 800.

Esses produtos foram desenvolvidos para diferentes condições de inspeção, contribuindo para a formação de indicações em materiais ferromagnéticos submetidos ao ensaio por Partículas Magnéticas.


Partículas Magnéticas via úmida

No método via úmida, as partículas magnéticas permanecem suspensas em um veículo, que pode ser à base de água ou óleo, conforme os requisitos definidos para o sistema de inspeção.

Essa suspensão pode ser aplicada por pulverização manual ou por meio de sistemas estacionários, de acordo com o tipo de peça, o volume de inspeção e o procedimento adotado.

Devido à granulometria mais fina e à elevada mobilidade sobre a superfície, as partículas via úmida favorecem a formação, a definição e a leitura das indicações durante o ensaio.


Equipamentos complementares para magnetização

Além dos consumíveis, a linha SuperMagna inclui equipamentos utilizados nas etapas de magnetização.

Entre eles está o SuperMagna Yoke HMM6, equipamento que atua por indução de campo magnético, sem conduzir corrente elétrica diretamente pela peça.

Como não há passagem direta de corrente elétrica pelo componente inspecionado, reduz-se o risco de formação de arco elétrico associado aos métodos de magnetização por contato direto.

O equipamento é amplamente utilizado em inspeções de soldas, estruturas metálicas, componentes mecânicos e outras aplicações em materiais ferromagnéticos.


Soluções completas para Ensaios por Partículas Magnéticas

A linha SuperMagna Metal-Chek reúne soluções para diferentes etapas do ensaio por Partículas Magnéticas, incluindo:

  • partículas magnéticas via seca;
  • partículas magnéticas via úmida;
  • partículas visíveis;
  • partículas fluorescentes;
  • tintas de contraste;
  • veículos;
  • yokes eletromagnéticos;
  • padrões;
  • acessórios para inspeção.

A seleção dos consumíveis e equipamentos deve sempre considerar os requisitos do procedimento aplicável, as condições de inspeção, o tipo de material, a geometria da peça e os critérios técnicos definidos para cada processo.


Aprofunde seu conhecimento sobre a linha SuperMagna Metal-Chek

A Metal-Chek preparou um vídeo com uma apresentação objetiva sobre os Ensaios por Partículas Magnéticas e a linha SuperMagna.

Assistir ao vídeo agora


Excelência em produtos para quem busca resultados confiáveis

A Metal-Chek fornece soluções completas para Ensaios Não Destrutivos: partículas, magnéticas, líquidos penetrantes, removedores, reveladores, luminárias e acessórios, desenvolvidos conforme as principais normas ASTM, ISO, ASME, NM e PETROBRAS, garantindo qualidade, segurança e conformidade técnica em cada inspeção.

Fale com nossos consultores técnicos e encontre a solução ideal para o seu processo.

Acesse nosso blog e confira outros conteúdos técnicos.

Conheça nossa linha completa de produtos.

Siga a Metal-Chek no Instagram, Youtube, Facebook e LinkedIn
Inspetor de Ensaios Não Destrutivos: importância e funções

Todos os dias, milhares de estruturas, equipamentos e componentes industriais operam sob condições severas de pressão, temperatura e esforço mecânico.

Durante a fabricação ou ao longo da vida útil desses materiais, descontinuidades podem surgir e, quando não identificadas a tempo, podem evoluir para falhas críticas, impactando diretamente a segurança, a operação e os custos industriais.

É nesse cenário que o Inspetor de Ensaios Não Destrutivos (END) assume um papel essencial.

Celebrado em 27 de março, o Dia do Inspetor de Ensaios Não Destrutivos reconhece a importância desse profissional que atua na linha de frente da prevenção de falhas e da confiabilidade industrial.


O que são Ensaios Não Destrutivos (END)

Os Ensaios Não Destrutivos (END) são métodos de inspeção utilizados para avaliar materiais, componentes e estruturas sem causar danos às peças analisadas.

Essas técnicas permitem identificar descontinuidades superficiais e subsuperficiais que podem comprometer a integridade estrutural, contribuindo diretamente para a segurança operacional e a confiabilidade dos processos industriais.

São amplamente aplicados em atividades como:

• fabricação de componentes industriais
• inspeção de soldas
• manutenção preventiva e preditiva
• controle de qualidade
• avaliação de integridade estrutural

Ao possibilitar a detecção precoce de descontinuidades, os END evitam falhas inesperadas, reduzem custos operacionais e aumentam a segurança das operações.


O papel do Inspetor de END na confiabilidade da indústria

O inspetor de END é o profissional responsável por executar, avaliar e registrar os resultados das inspeções realizadas por meio desses métodos.

Sua atuação exige conhecimento técnico, domínio das normas aplicáveis e entendimento dos procedimentos de inspeção.

Entre suas principais responsabilidades estão:

• avaliar a condição de materiais e componentes
• identificar descontinuidades relevantes
• interpretar indicações obtidas durante a inspeção
• registrar resultados com precisão técnica
• assegurar a conformidade com normas e especificações

Mais do que executar ensaios, o inspetor é responsável por garantir a confiabilidade dos resultados, fator decisivo para a segurança industrial.


Principais métodos de Ensaios Não Destrutivos utilizados na indústria

Diversos métodos compõem os Ensaios Não Destrutivos. Entre os mais utilizados destacam-se o Líquido Penetrante (LP) e as Partículas Magnéticas (PM).

Ensaio por Líquido Penetrante (LP)

O ensaio por líquido penetrante é utilizado para identificar descontinuidades superficiais em materiais não porosos.

O método consiste na aplicação de um líquido com alta capacidade de penetração sobre a superfície da peça. Após um intervalo adequado, o excesso é removido e um revelador é aplicado, permitindo a visualização das indicações.

É amplamente aplicado na inspeção de:

• soldas
• peças usinadas
• componentes fundidos
• superfícies metálicas e não metálicas


Ensaio por Partículas Magnéticas (PM)

O ensaio por partículas magnéticas é aplicado em materiais ferromagnéticos e permite identificar descontinuidades superficiais ou próximas à superfície.

Durante o ensaio, a peça é magnetizada e partículas são aplicadas. Na presença de descontinuidades, ocorre a fuga de fluxo magnético, formando indicações visíveis.

É utilizado na inspeção de:

• soldas
• eixos
• engrenagens
• componentes estruturais
• peças submetidas a esforços mecânicos

Método rápido, eficiente e amplamente utilizado na indústria.


Qualificação e responsabilidade técnica no ensaio por END

A inspeção por END não se limita à execução do método, envolve também a correta interpretação das indicações observadas.

Por isso, as inspeções devem seguir normas técnicas e procedimentos específicos definidos para cada aplicação.

Os critérios de aceitação, parâmetros e procedimentos são estabelecidos conforme normas aplicáveis e procedimentos internos de cada empresa, sob responsabilidade de profissionais qualificados no método.

A confiabilidade dos resultados depende diretamente de três fatores:

• qualificação dos profissionais
• correta aplicação dos métodos
• uso adequado de materiais e equipamentos


O papel dos Ensaios Não Destrutivos na manutenção industrial

Os Ensaios Não Destrutivos desempenham um papel estratégico na manutenção preventiva e preditiva, permitindo o monitoramento da condição de componentes ao longo de sua vida útil.

Com isso, é possível:

• planejar intervenções com antecedência
• evitar falhas inesperadas
• reduzir custos operacionais
• aumentar a confiabilidade dos equipamentos


Aplicações dos Ensaios Não Destrutivos nos principais setores industriais

Os Ensaios Não Destrutivos são fundamentais em diversos setores industriais, especialmente onde a integridade estrutural é crítica.

Entre os principais setores estão:

• indústria de petróleo e gás
• setor aeronáutico
• indústria automotiva
• geração de energia
• construção metálica
• manutenção industrial

Nesses ambientes, a inspeção contribui diretamente para garantir a integridade de equipamentos, estruturas e sistemas operacionais.


A importância dos Ensaios Não Destrutivos para a segurança industrial

Os Ensaios Não Destrutivos são parte essencial da indústria moderna, contribuindo para a confiabilidade dos processos e a segurança das operações.

Ao identificar descontinuidades antes que evoluam para falhas críticas, esses métodos garantem maior controle sobre a integridade de equipamentos e estruturas.

Neste Dia do Inspetor de Ensaios Não Destrutivos, reforça-se a importância dos profissionais que atuam na linha de frente da inspeção, assegurando que padrões técnicos e critérios de qualidade sejam atendidos em cada avaliação realizada.


Excelência em produtos para quem busca resultados confiáveis

A Metal-Chek fornece soluções completas para Ensaios Não Destrutivos: líquidos penetrantes, removedores, reveladores, luminárias e acessórios, desenvolvidos conforme as principais normas ASTM, ISO, ASME, NM e PETROBRAS, garantindo qualidade, segurança e conformidade técnica em cada inspeção.

Fale com nossos consultores técnicos e encontre a solução ideal para o seu processo.

Acesse nosso blog e confira outros conteúdos técnicos.

Conheça nossa linha completa de produtos.

Siga a Metal-Chek no Instagram, Facebook e LinkedIn

Segurança Aérea Depende de Ensaios Não Destrutivos

A aviação é um dos setores industriais mais rigorosos quando se trata de segurança operacional. Aeronaves são projetadas para operar sob condições severas de carga, vibração, variações de pressão e ciclos contínuos de fadiga estrutural ao longo de milhares de horas de voo.

Para garantir que todos os componentes mantenham sua integridade estrutural ao longo do tempo, a indústria aeronáutica depende fortemente dos Ensaios Não Destrutivos (END).

Mais do que uma etapa de verificação, os END fazem parte da cultura de segurança da aviação. Desde a fabricação de estruturas e componentes até os programas de manutenção ao longo da vida útil da aeronave, milhares de inspeções são realizadas para identificar possíveis descontinuidades antes que evoluam para falhas críticas.

Cada voo seguro depende de um conjunto de inspeções técnicas que asseguram a confiabilidade estrutural da aeronave.


Ensaios Não Destrutivos na indústria aeronáutica

Os Ensaios Não Destrutivos são métodos utilizados para avaliar a integridade de materiais e componentes sem comprometer sua utilização futura.

Na indústria aeronáutica, diferentes métodos são aplicados conforme exigido pelo manual do fabricante da aeronave. Entre os métodos utilizados destacam-se:
• ultrassom
• radiografia
• correntes parasitas
• líquido penetrante
• partículas magnéticas

Cada método possui uma função específica dentro dos programas de inspeção aplicados na fabricação e manutenção de aeronaves.

Entre esses métodos, o líquido penetrante fluorescente e o ensaio por partículas magnéticas fluorescentes são amplamente utilizados para a detecção de descontinuidades.


Rigor técnico e controle de materiais na aviação

O setor aeronáutico adota critérios extremamente rigorosos para os produtos utilizados nos processos de inspeção.

Por exemplo, os materiais penetrantes utilizados nesses processos devem estar qualificados na QPL — Qualified Products List.

Apenas materiais listados podem ser utilizados em determinados processos de inspeção aeronáutica, garantindo padronização, rastreabilidade e confiabilidade nos resultados obtidos.


Líquido penetrante fluorescente na inspeção aeronáutica

O ensaio por Líquido Penetrante fluorescente é amplamente utilizado na indústria aeronáutica para identificar descontinuidades superficiais extremamente finas.

O método baseia-se no fenômeno da capilaridade, permitindo que o penetrante penetre em trincas ou descontinuidades abertas à superfície. Após a remoção do excesso e a aplicação do revelador, o penetrante retido retorna à superfície, formando indicações observadas sob iluminação ultravioleta.

Para aplicações aeronáuticas, os penetrantes, removedores, emulsificadores e reveladores utilizados devem estar devidamente qualificados na lista QPL aplicável.

A Metal-Chek disponibiliza no Brasil a linha Sherwin Dubl-Chek, composta por sistemas de líquido penetrante desenvolvidos para atender às exigências técnicas do setor aeronáutico.


Partículas Magnéticas fluorescentes em componentes ferromagnéticos

O ensaio por Partículas Magnéticas é aplicado na inspeção de componentes fabricados em materiais ferromagnéticos.

O método consiste na magnetização do componente. Quando existe uma descontinuidade superficial ou próxima da superfície, ocorre uma distorção no campo magnético, formando um campo de fuga que atrai as partículas magnéticas aplicadas sobre a peça.

Na indústria aeronáutica, o ensaio é normalmente realizado utilizando partículas magnéticas fluorescentes em suspensão líquida base óleo, o que proporciona maior sensibilidade na formação das indicações.

No contexto da linha Metal-Chek, as partículas magnéticas fluorescentes podem ser utilizadas no setor aeronáutico quando aplicadas em suspensão base óleo, utilizando o veículo Supermagna OMC 10 MMS.

Essa combinação permite a formação adequada da suspensão para aplicação do método conforme os requisitos técnicos adotados em inspeções aeronáuticas.


Inspeções ao longo de toda a vida da aeronave

As inspeções por Ensaios Não Destrutivos não ocorrem apenas durante a fabricação da aeronave.
Esses métodos fazem parte de programas contínuos de manutenção e monitoramento estrutural. Ao longo da vida útil da aeronave, componentes são periodicamente inspecionados para identificar possíveis descontinuidades causadas por:
• fadiga estrutural
• ciclos repetitivos de carga
• vibração
• variações térmicas
• condições operacionais severas

Esse acompanhamento contínuo permite identificar condições potencialmente críticas antes que evoluam para falhas estruturais.


Segurança aérea construída em cada inspeção

A segurança da aviação moderna é resultado de uma combinação entre engenharia avançada, procedimentos rigorosos e inspeções confiáveis.

Os Ensaios Não Destrutivos são parte essencial desse sistema, permitindo avaliar a integridade estrutural de componentes sem comprometer sua utilização.

Cada inspeção realizada representa mais um nível de garantia na integridade da aeronave, contribuindo diretamente para a segurança de passageiros, tripulações e operações aéreas em todo o mundo.


Excelência em produtos para quem busca resultados confiáveis

A Metal-Chek fornece soluções completas para Ensaios Não Destrutivos, com produtos desenvolvidos conforme as principais normas ASTM, ISO, ASME, NM e PETROBRAS.

Entre suas soluções estão sistemas para líquido penetrante, partículas magnéticas e diversos consumíveis utilizados em inspeções industriais, contribuindo para resultados consistentes, segurança operacional e confiabilidade técnica.

Fale com nossos consultores técnicos e encontre a solução ideal para o seu processo.

Acesse nosso blog e confira outros conteúdos técnicos.

Conheça nossa linha completa de produtos.

Siga a Metal-Chek no Instagram, Facebook e LinkedIn

Operação e END: parceria estratégica no Controle da Qualidade

Na estrutura industrial, o Controle da Qualidade é responsável por assegurar que produtos e processos atendam aos requisitos técnicos, normativos e contratuais estabelecidos.

Os Ensaios Não Destrutivos (END) integram esse sistema de Controle da Qualidade. São ferramentas técnicas utilizadas para verificar a integridade de materiais e componentes sem comprometer sua utilização futura.

Ainda assim, em muitos ambientes industriais, existe um distanciamento entre a operação e o setor de Qualidade ou END.

De um lado, quem executa.
Do outro, quem inspeciona.

Quando essa relação é mal compreendida, surge a percepção de que a inspeção existe apenas para apontar falhas ou interromper o processo. Essa visão gera ruído interno e enfraquece a cultura de qualidade.

Operação e END não competem entre si. Eles atuam em etapas diferentes do mesmo objetivo: assegurar a conformidade técnica e a confiabilidade do produto final.


O papel da operação na integridade do processo

A execução é a base de qualquer resultado industrial.

É a equipe operacional que aplica procedimentos, controla parâmetros, realiza soldagens, montagens e ajustes que determinam o desempenho do componente.

A qualidade começa no processo produtivo. Quando a execução é consistente e alinhada aos requisitos técnicos, a inspeção tende a confirmar essa conformidade.

A operação, portanto, não é apenas executora, é parte ativa do sistema de controle da qualidade.

O papel do END na verificação técnica

Os Ensaios Não Destrutivos têm a função de verificar se o produto atende aos critérios de integridade.

O END não cria descontinuidades.
Ele avalia aquilo que já está presente no material ou aquilo que é inerente ao processo de fabricação.

Quando uma indicação relevante é identificada, o objetivo é técnico: impedir que uma condição inadequada avance no processo ou chegue ao cliente.

A inspeção interna reduz riscos maiores, evita impactos externos e preserva a integridade do sistema produtivo.

Quando surge o conflito

O desconforto entre operação e qualidade geralmente surge quando a inspeção é percebida como obstáculo ao ritmo produtivo.

Entretanto, uma não conformidade identificada internamente representa uma oportunidade de correção controlada. Já uma falha detectada externamente pode comprometer contratos, cronogramas, reputação e segurança operacional.

O END atua como etapa de validação dentro do fluxo produtivo, não como barreira, mas como mecanismo de verificação técnica.

Quando operação e END trabalham como parceiros

Ambientes industriais maduros apresentam características claras:

  • a equipe operacional compreende os critérios de aceitação aplicáveis ao processo;
  • o inspetor entende as variáveis e limitações do processo produtivo;
  • há comunicação técnica objetiva;
  • ajustes são tratados como melhoria de processo, não como conflito pessoal.

Quando existe integração:

✔ o retrabalho diminui
✔ a previsibilidade do processo aumenta
✔ o índice de aprovação melhora
✔ a confiança entre setores se fortalece

A inspeção passa a ser reconhecida como parte do fluxo de qualidade, e não como elemento impeditivo.

Cultura de qualidade: responsabilidade compartilhada

Qualidade não pertence exclusivamente ao setor de END.

Ela envolve planejamento, execução, verificação e melhoria contínua. Quando todos compreendem seu papel dentro do sistema, o ambiente torna-se mais colaborativo e tecnicamente consistente.

Uma cultura de qualidade sólida reduz custos e melhora indicadores de desempenho de forma sustentável.

Procedimentos e produtos como elementos de estabilidade

A parceria entre operação e END também depende de uma base técnica consistente:

  • procedimentos claros e bem definidos;
  • critérios objetivos de aceitação;
  • padronização dos métodos de inspeção;
  • produtos de inspeção confiáveis e consistentes.

Quando os parâmetros são claramente definidos e os produtos utilizados apresentam desempenho consistente e conforme especificação, o processo torna-se mais estável e tecnicamente confiável. A consistência nos resultados fortalece a confiança entre os setores.


Operação e Ensaios Não Destrutivos atuam em momentos diferentes do processo, mas compartilham a mesma finalidade: assegurar que o produto entregue esteja conforme os requisitos de integridade.

Superar a ideia de que o setor de qualidade é um “apontador de erros” é essencial para consolidar ambientes industriais mais maduros, cooperativos e eficientes.

Quando execução e verificação trabalham de forma integrada, o resultado é um sistema produtivo mais estável, seguro e confiável.


Excelência em produtos para quem busca resultados confiáveis

A Metal-Chek fornece soluções completas para Ensaios Não Destrutivos, com produtos desenvolvidos conforme as principais normas ASTM, ISO, ASME, NM e PETROBRAS, contribuindo para inspeções consistentes e tecnicamente confiáveis.

– Leia outros conteúdos técnicos sobre END em nosso blog
– Siga a Metal-Chek no Instagram: @metalchek e no LinkedIn

A Importância dos Ensaios Não Destrutivos na Indústria

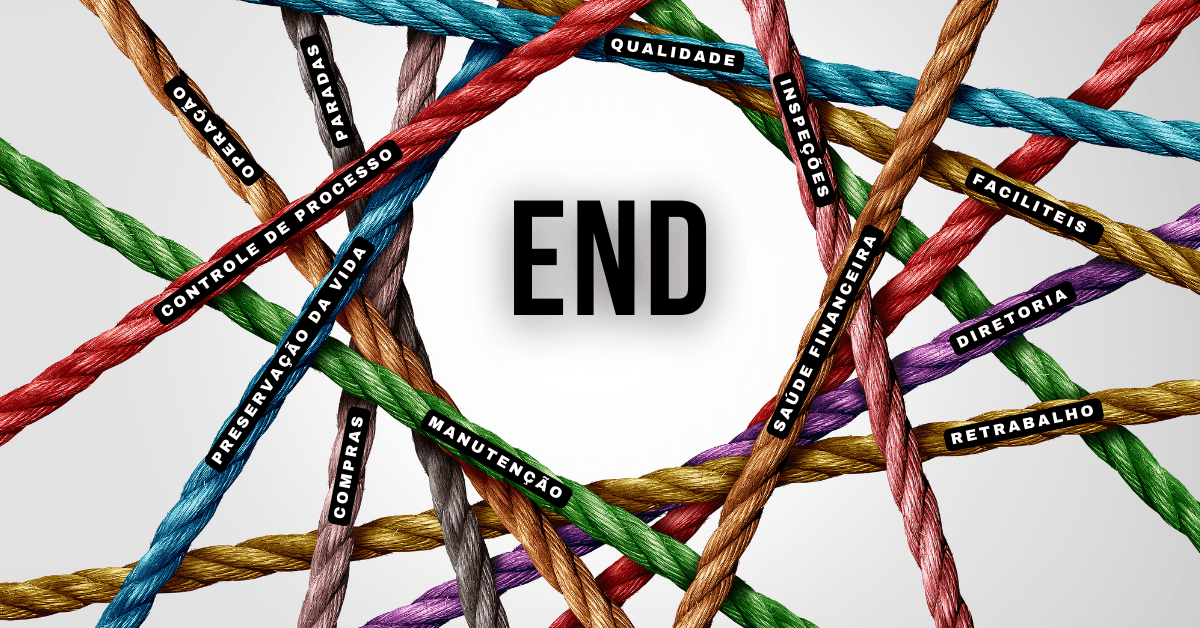
Os Ensaios Não Destrutivos (END) exercem um papel fundamental na indústria. Muito além de uma etapa técnica de inspeção, os END são ferramentas estratégicas que contribuem diretamente para a qualidade dos produtos, a segurança das operações, a redução de custos e a preservação da vida.

Em um ambiente industrial cada vez mais exigente, onde falhas podem resultar em acidentes, paradas não programadas e perdas financeiras significativas, os END atuam de forma preventiva, permitindo a identificação de descontinuidades antes que elas evoluam para falhas críticas. Esse controle impacta toda a organização, desde o setor de compras até a alta gestão, fortalecendo a indústria como um todo.


Ensaios Não Destrutivos: mais do que inspeção, uma estratégia industrial

Os Ensaios Não Destrutivos compreendem um conjunto de métodos de inspeção utilizados para avaliar a integridade de materiais, componentes e estruturas sem comprometer sua utilização futura.

Métodos como Líquido Penetrante (LP), Partículas Magnéticas (PM) e Detecção de Vazamentos são amplamente aplicados em inspeções de fabricação, manutenção e operação. Eles permitem identificar descontinuidades, falhas ou condições inadequadas de forma antecipada, garantindo maior confiabilidade aos processos industriais. Quando corretamente especificados e executados, os END deixam de ser apenas uma exigência normativa e passam a ser instrumentos de gestão da qualidade e do risco.

Fortalecimento da indústria e preservação da vida

Um dos principais pilares dos Ensaios Não Destrutivos é a segurança. A integridade de equipamentos, estruturas e componentes está diretamente relacionada à proteção de pessoas, do meio ambiente e do patrimônio industrial.

Falhas não detectadas podem resultar em acidentes graves, vazamentos, colapsos estruturais e interrupções de operação. Os END atuam de forma preventiva, reduzindo significativamente esses riscos ao identificar descontinuidades ainda em estágios iniciais.

Ao investir em inspeções confiáveis e em produtos adequados para END, a indústria fortalece sua operação, aumenta a confiabilidade de seus ativos e cumpre um papel essencial na preservação da vida.

Redução de custos e impacto na saúde financeira da empresa

Embora muitas vezes sejam vistos apenas como um custo operacional, os Ensaios Não Destrutivos representam, na prática, um investimento com retorno mensurável.

A detecção precoce de falhas evita:

  • paradas não programadas;
  • retrabalho e sucateamento;
  • falhas catastróficas;
  • acidentes com impacto humano, ambiental e financeiro.

Quando comparado ao custo de uma falha em operação, o investimento em END e em produtos de qualidade torna-se pequeno. Empresas que adotam inspeções de rotina e programas estruturados de END apresentam maior previsibilidade de custos e melhor saúde financeira ao longo do tempo.

END como ferramenta de inspeção da qualidade e de rotina

Os Ensaios Não Destrutivos são amplamente utilizados como ferramentas de controle da qualidade, tanto em processos produtivos quanto em programas de manutenção.

Eles atuam em diferentes momentos:

  • inspeção de matéria-prima;
  • controle de processos de soldagem;
  • verificação de componentes fabricados;
  • inspeções periódicas de manutenção.

A inspeção de rotina por END demonstra maturidade industrial, permitindo rastreabilidade, padronização e conformidade com normas técnicas e requisitos contratuais. Dessa forma, os END contribuem diretamente para a qualidade final do produto entregue ao cliente.

Como um produto de qualidade em END impacta toda a empresa

A escolha de produtos adequados para Ensaios Não Destrutivos vai muito além da área técnica. Um produto de END de baixa qualidade pode gerar custos invisíveis e comprometer todo o sistema de inspeção.

O impacto se reflete em diversos setores da empresa:

Compras e aquisição

Produtos confiáveis reduzem retrabalho, reclamações internas e variações de desempenho, facilitando a padronização e a gestão de fornecedores.

Manutenção

Resultados consistentes permitem diagnósticos mais precisos, evitando intervenções desnecessárias ou falhas recorrentes.

Qualidade

Ensaios confiáveis reduzem não conformidades, rejeições indevidas e aumentam a credibilidade dos resultados de inspeção.

Facilities e operação

A confiabilidade dos END garante continuidade operacional, segurança e maior vida útil dos ativos.

Diretoria e gestão

A redução de riscos, a previsibilidade de custos e a preservação da imagem da empresa impactam diretamente as decisões estratégicas.

Saúde financeira Menos falhas, menos acidentes e menos paradas resultam em maior eficiência operacional e sustentabilidade do negócio.

Soluções em Ensaios Não Destrutivos como fator de confiabilidade

Para que os END cumpram seu papel estratégico, é fundamental a combinação correta entre:

  • método de ensaio adequado;
  • procedimento técnico qualificado e aprovado;
  • profissionais capacitados;
  • produtos desenvolvidos conforme normas técnicas aplicáveis.

Soluções confiáveis em END contribuem para resultados consistentes, segurança operacional e conformidade normativa, fortalecendo a cadeia industrial como um todo.

Considerações finais

Os Ensaios Não Destrutivos são pilares invisíveis da indústria moderna. Eles protegem pessoas, garantem a integridade de ativos, reduzem custos e sustentam a qualidade dos produtos e processos.

Empresas que enxergam os END apenas como obrigação perdem a oportunidade de utilizá-los como ferramentas estratégicas de gestão, segurança e sustentabilidade. Já aquelas que investem em inspeções confiáveis, produtos de qualidade e conhecimento técnico fortalecem sua operação e constroem um legado de excelência industrial.


Excelência em produtos para quem busca resultados confiáveis

A Metal-Chek fornece soluções completas para Ensaios Não Destrutivos, com produtos desenvolvidos conforme as principais normas ASTM, ISO, ASME, NM e PETROBRAS, contribuindo para a qualidade, segurança e confiabilidade das inspeções industriais.

👉 Acesse nosso blog e confira diversos conteúdos técnicos sobre END
👉 Acompanhe a Metal-Chek no Instagram: @metalchek e no LinkedIn

ASTM E3022 e luminárias UV-A LED em Ensaios Não Destrutivos

Nos ensaios por Líquido Penetrante fluorescente (LP) e Partículas Magnéticas fluorescentes (PM), a luz UV-A excita os materiais fluorescentes, permitindo observar as indicações. As características da iluminação influenciam o contraste e as condições de visualização.

A ASTM E3022 estabelece procedimentos de avaliação, requisitos de desempenho e informações a serem reportadas sobre luminárias UV-A LED utilizadas nesses ensaios. Seu escopo abrange testes conduzidos pelo fabricante ou por seu centro de serviço autorizado. Fonte: ASTM.


Por que avaliar a luminária como um conjunto?

O desempenho resulta da interação entre LEDs, filtros, elementos ópticos, circuitos, alimentação e sistema de resfriamento. Por isso, a avaliação considera a configuração completa da luminária.

Uma especificação isolada do LED não representa, por si só, o comportamento do equipamento utilizado na inspeção. Fonte: escopo da ASTM E3022.

Quais características são avaliadas?

A avaliação do desempenho das luminárias UV-A LED considera características ópticas, térmicas e elétricas, incluindo:

AspectoO que a avaliação caracteriza
Intensidade e perfil do feixe UV-ADistribuição da emissão na área iluminada
Distância mínima de trabalhoCondição de distância estabelecida para utilização
Espectro de emissãoComprimento de onda de pico e distribuição espectral
Estabilidade térmicaComportamento da emissão com a temperatura
Alimentação elétricaOndulação da corrente e comportamento durante a descarga da bateria, quando aplicável
FiltroTransmissão da radiação através do elemento óptico

A documentação distingue o relatório de ensaio do modelo do relatório de ensaio da unidade, vinculado ao número de série. Essa distinção ajuda a identificar quais características foram avaliadas e a qual equipamento os resultados se referem.

Por que a norma importa para a segurança e para os resultados da inspeção?

Características inadequadas de emissão ou instabilidade da luminária podem prejudicar a visualização das indicações. Entre os possíveis efeitos estão:

  • Redução da área útil de inspeção, quando parte do feixe não oferece intensidade suficiente.
  • Variações de intensidade durante o uso, que podem passar despercebidas sem medição.
  • Menor eficiência na excitação da fluorescência, quando o espectro de emissão é inadequado.
  • Redução do contraste das indicações, dificultando a identificação de descontinuidades.

A filtragem também merece atenção: emissões indesejadas podem interferir na observação e aumentar a exposição do profissional à radiação. Além disso, intensidade excessiva pode favorecer a perda de fluorescência. Fonte: ASTM E3022.

Quando a conformidade com a norma é exigida, a ausência de comprovação documental ou o descumprimento de seus requisitos também pode resultar em apontamentos em auditorias técnicas.

Orientações para a seleção da luminária

Alguns cuidados podem ajudar na análise das opções disponíveis:

  • Consulte a documentação de conformidade, observando a edição da norma indicada.
  • Confira o modelo e a configuração aos quais os relatórios se referem.
  • Verifique a identificação da unidade, incluindo seu número de série e a correspondência com os documentos fornecidos.
  • Considere as condições de utilização, como distância de trabalho, área iluminada e alimentação.
  • Relacione as características da luminária aos requisitos da aplicação, conforme os documentos técnicos do ensaio.

Essas orientações ajudam a avaliar o equipamento de forma mais completa, considerando diferentes características de desempenho.

Desempenho documentado para apoiar a inspeção

A ASTM E3022 oferece uma referência para avaliar luminárias UV-A LED destinadas aos ensaios fluorescentes. Sua aplicação deve ser considerada em conjunto com os requisitos de execução e as verificações de iluminação previstas para a inspeção.

Fale com nossos consultores para conhecer nossas soluções para Ensaios Não Destrutivos.

Acompanhe conteúdos técnicos e novidades no Instagram e no LinkedIn da Metal-Chek.

Translate