Tag Metal-Chek

Inspeção por partículas magnéticas: cuidados que contribuem para a eficiência do ensaio

Preparação da superfície, seleção do meio de detecção e condições de trabalho merecem atenção no planejamento da inspeção


A eficiência de uma inspeção por partículas magnéticas começa antes da aplicação do produto. Condições de acesso, estado da superfície, características da peça e recursos disponíveis influenciam a execução e a avaliação das indicações.

Aplicável a materiais ferromagnéticos, o ensaio por partículas magnéticas é utilizado na detecção de descontinuidades superficiais e, conforme a técnica e o tipo de corrente empregados, próximas à superfície.

Para profissionais de manutenção, inspetores e engenheiros, alguns cuidados ajudam a organizar o trabalho e reduzir dificuldades durante a inspeção. As considerações a seguir são orientativas: a execução deve seguir procedimento aprovado e ser realizada por pessoal devidamente qualificado.


Preparação da superfície: atenção ao que pode interferir no ensaio

Óleo, graxa, oxidação solta, respingos de solda e outros resíduos podem prejudicar a mobilidade das partículas e a visualização das indicações. Irregularidades superficiais também podem favorecer acúmulos que dificultam a interpretação.

Por isso, vale avaliar previamente a condição da região inspecionada e a preparação prevista no procedimento.

Como exemplo de preparação de superfície:

• Escova de aço (manual ou rotativa): remoção rápida de oxidação em soldas e estruturas metálicas.
• Esmerilhamento: indicado para remoção de revestimentos e oxidação persistente.
• Solventes e panos limpos: eliminam graxas e óleos.

O objetivo é obter uma condição superficial adequada ao ensaio, preservando as características da região a ser avaliada.

Seleção do meio de detecção: cada condição exige uma escolha técnica

A escolha das partículas deve considerar a descontinuidade procurada, a condição superficial, a temperatura, a geometria da peça, a técnica de magnetização e os requisitos aplicáveis.

Também é importante distinguir a via de aplicação: seca ou úmida, da forma de visualização das indicações: visível ou fluorescente.

Via seca

Na via seca, as partículas são aplicadas em pó. Existem produtos formulados para temperaturas elevadas, mas a faixa de utilização precisa ser verificada na documentação de cada produto e no procedimento.

A adequação dessa opção deve considerar o conjunto das condições de ensaio. A temperatura, isoladamente, não define a escolha.

Via úmida

Na via úmida, as partículas estão dispersas em um veículo, como água ou óleo apropriado. O meio de detecção pode ser preparado a partir de produtos específicos ou fornecido pronto para uso.

Concentração, homogeneidade, contaminação e condições do veículo merecem acompanhamento conforme os controles estabelecidos. O fornecimento em banho pronto não elimina as verificações previstas para sua utilização.

Partículas visíveis

A avaliação é realizada sob luz visível, com intensidade adequada e contraste suficiente entre as partículas e a superfície.

Quando permitido pelo procedimento e pela especificação aplicável, um fundo de contraste pode favorecer a visualização das indicações. Sua utilização e aplicação também precisam atender aos requisitos técnicos.

Partículas fluorescentes

As partículas fluorescentes favorecem o contraste das indicações sob luz UV-A, nas condições de observação estabelecidas.

A técnica exige atenção à intensidade de luz UV-A, à luz visível ambiente e às demais condições previstas no procedimento. A fluorescência, por si só, não determina a sensibilidade de todo o ensaio.

Magnetização e cobertura da região inspecionada

A seleção das partículas é apenas uma parte do processo. A direção e a intensidade do campo magnético também influenciam a formação das indicações.

No planejamento, é importante considerar a orientação das descontinuidades procuradas, a geometria da peça e a cobertura da região inspecionada.

Posicionamentos, sobreposições e verificações devem seguir o procedimento aprovado. A portabilidade do equipamento facilita o acesso, mas não substitui esses controles.

Condições de trabalho também fazem parte do planejamento

Inspeções em campo podem envolver acesso restrito, variações de iluminação, umidade e dificuldades de posicionamento. Antecipar essas condições ajuda a identificar os recursos necessários.

Vale considerar a disponibilidade de alimentação elétrica adequada, as condições de observação e a compatibilidade dos produtos e equipamentos com o ambiente.

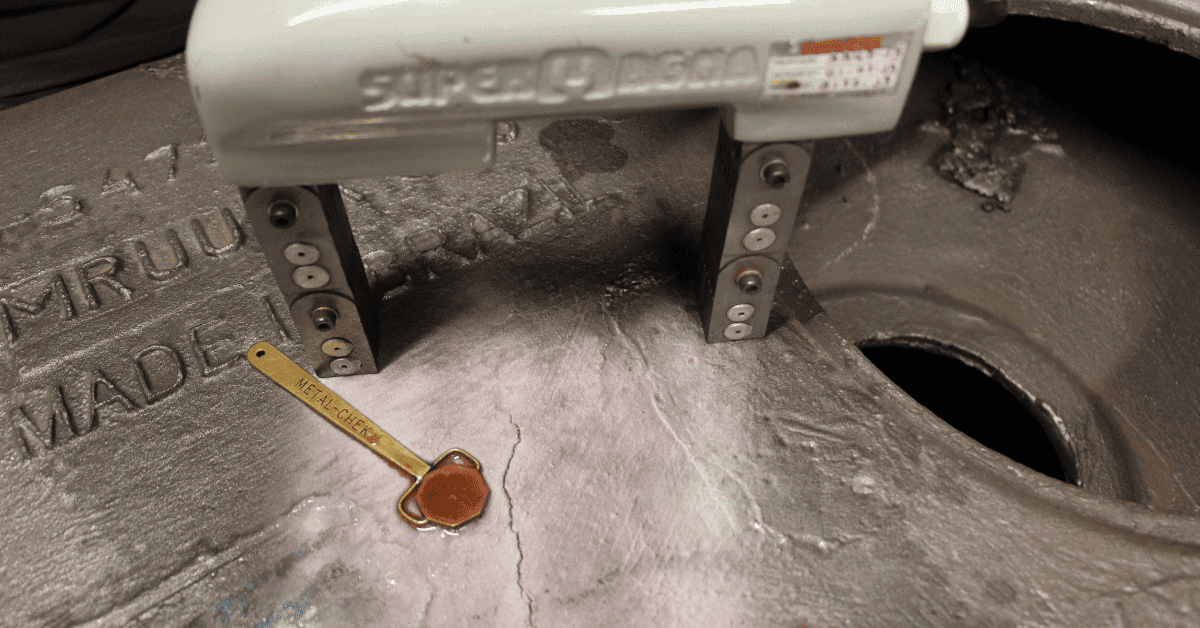
Supermagna Yoke HMM6: robustez e mobilidade para a rotina de inspeção

O Supermagna Yoke HMM6, da Metal-Chek, é um eletroímã portátil de corrente alternada utilizado no ensaio por partículas magnéticas para detecção de descontinuidades superficiais em materiais ferromagnéticos.

Sua construção robusta e suas pernas articuláveis favorecem o posicionamento em diferentes geometrias. O equipamento produz magnetização longitudinal na região entre os polos, sem conduzir corrente elétrica diretamente pela peça.

Entre suas aplicações estão inspeções em soldas, peças fundidas, forjadas e estruturas de materiais ferromagnéticos, conforme os requisitos do procedimento.

Referências técnicas e critérios de aceitação

Documentos como ASTM E709, a série ISO 9934, PETROBRAS N-1598 e ASME Seção V, Artigo 7, podem integrar os requisitos do ensaio, conforme a aplicação.

A definição das referências deve considerar o escopo, a edição aplicável e as exigências contratuais. Também é necessário identificar os critérios de aceitação adotados para a peça.

A conformidade resulta do atendimento ao conjunto de requisitos: procedimento, qualificação do pessoal, materiais, equipamentos, condições de execução e registros.

Eficiência resulta do cuidado com o conjunto

Uma inspeção eficiente combina preparação adequada, meio de detecção compatível, magnetização apropriada e condições de observação controladas.

O alinhamento desses fatores contribui para a confiabilidade do ensaio e ajuda a reduzir repetições e dificuldades de interpretação.

Precisa de informações sobre partículas magnéticas, equipamentos e acessórios? Fale com nossos consultores e conheça as soluções Metal-Chek para os requisitos da sua aplicação.

Para acompanhar conteúdos técnicos, dicas e novidades sobre END, siga também a Metal-Chek no Instagram e no LinkedIn.
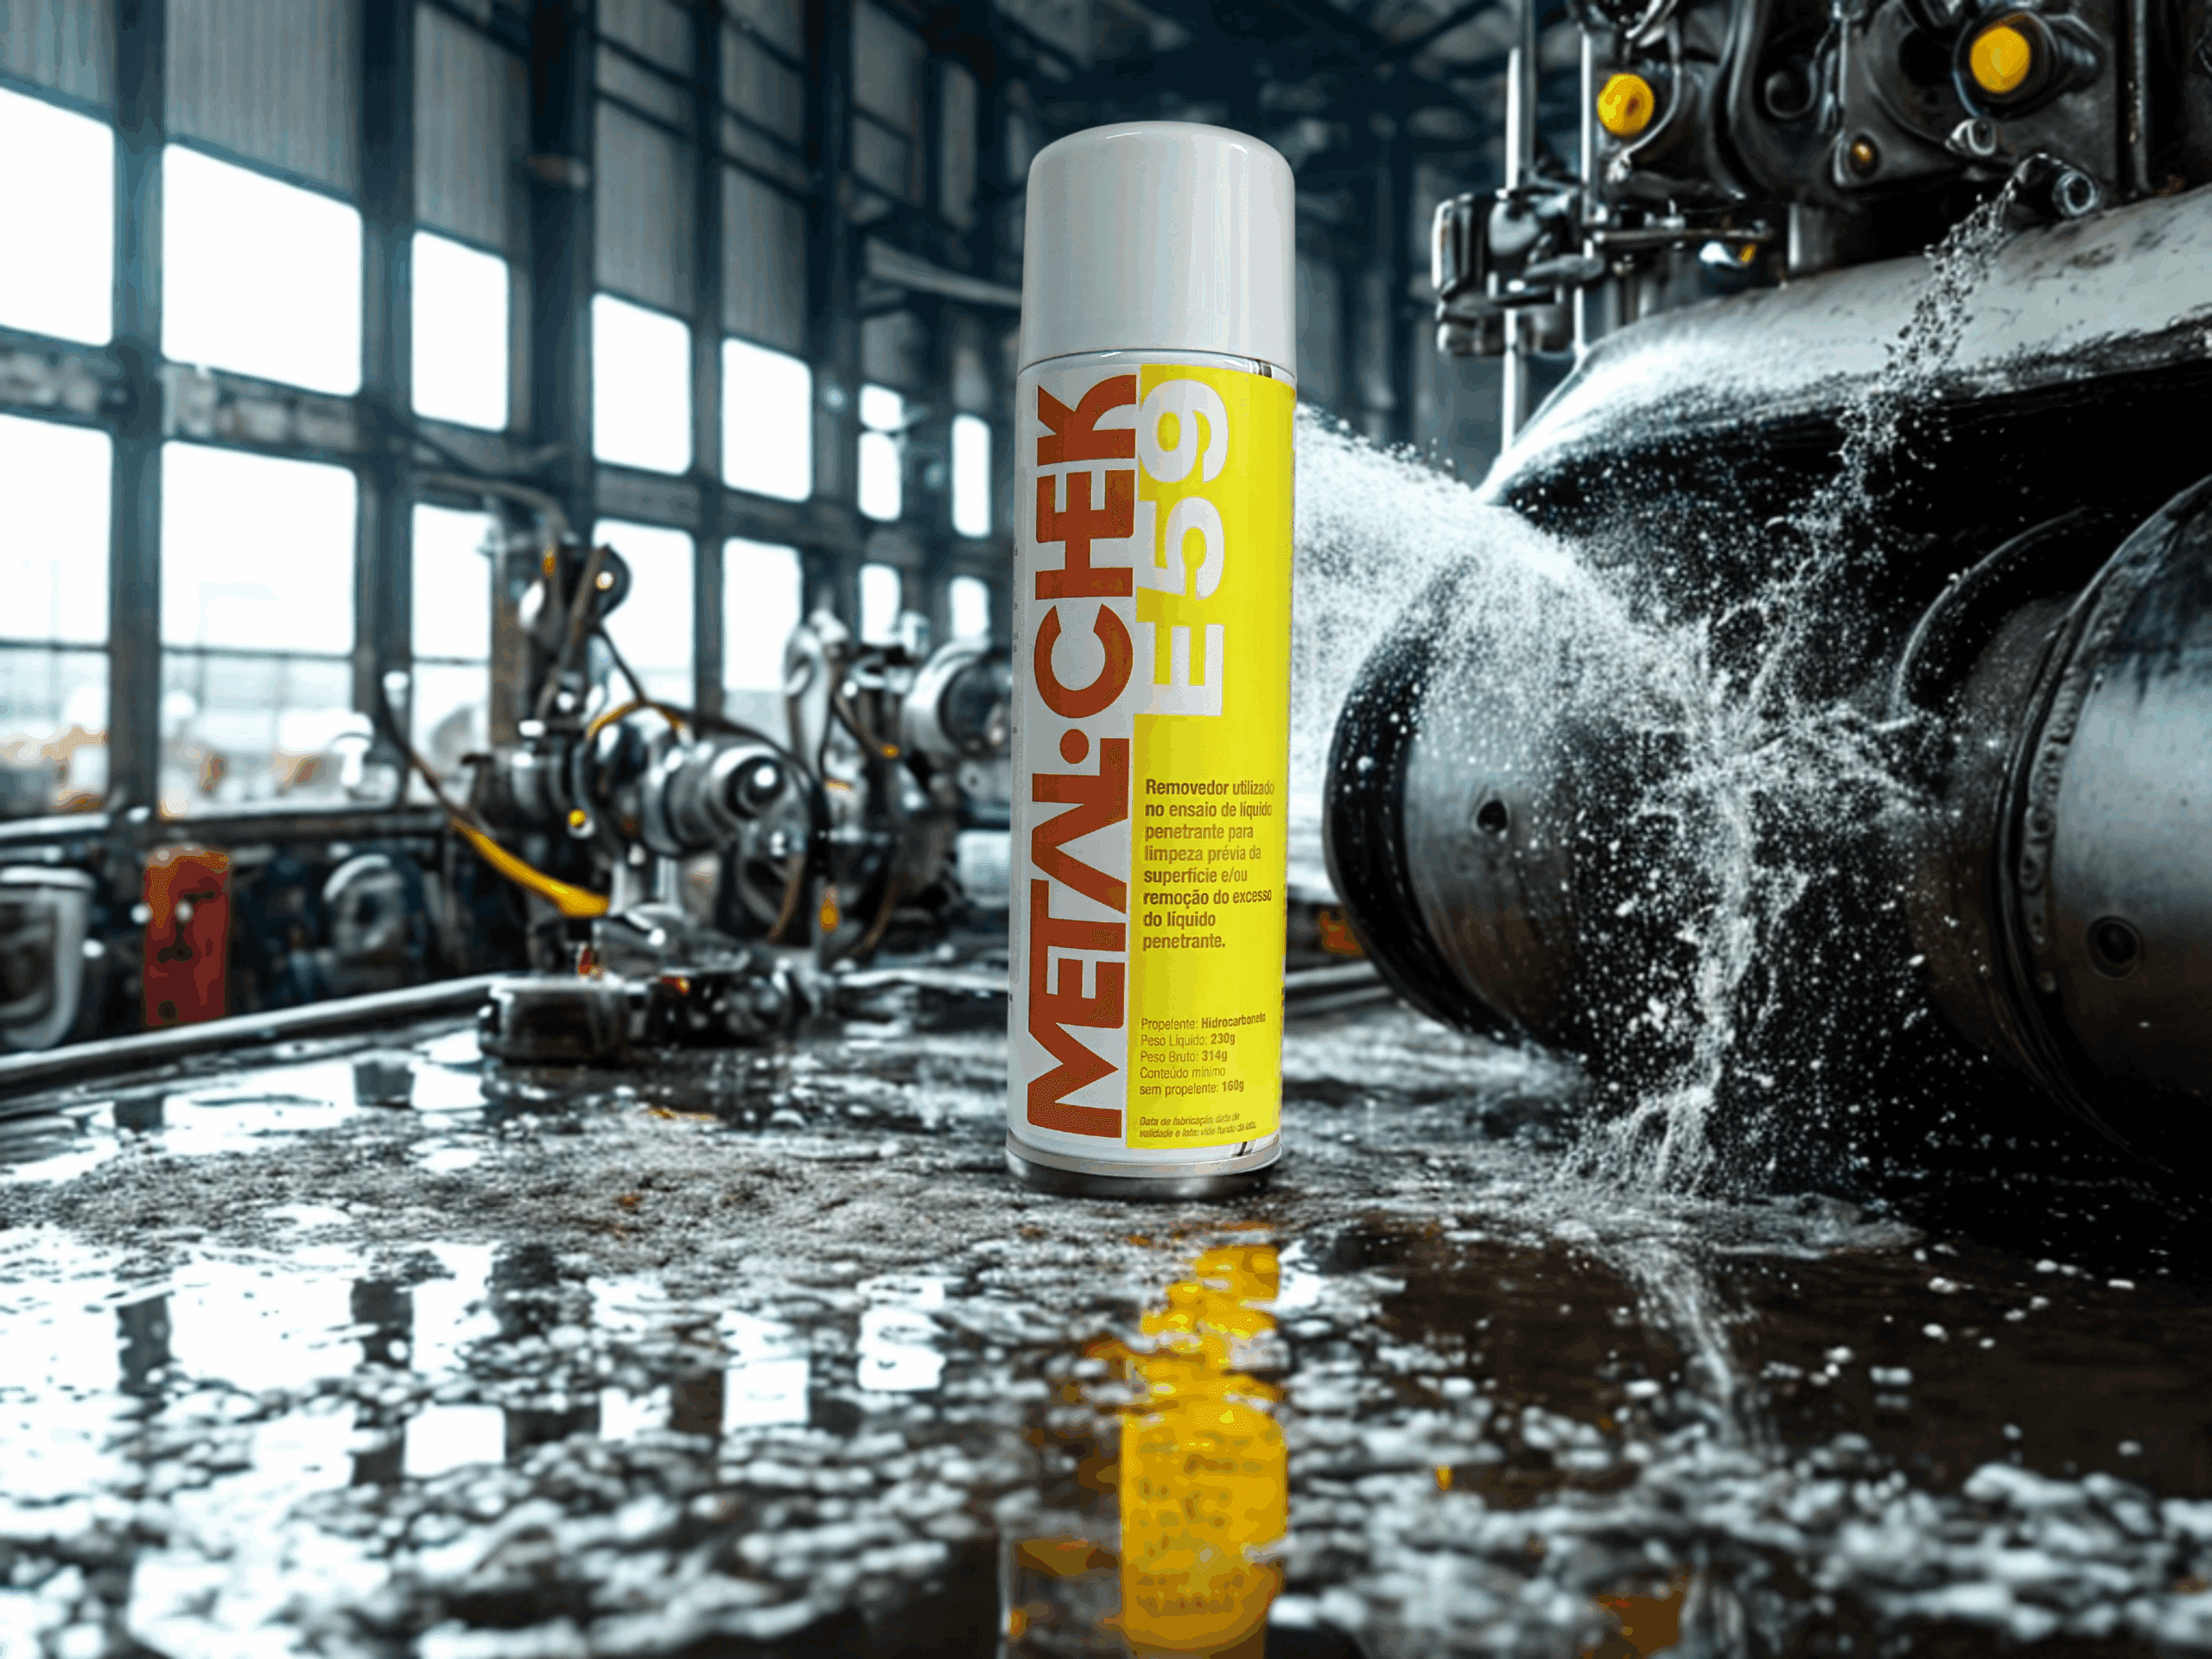
E-59: Solvente Alifático para Ensaios Não Destrutivos e Limpeza Industrial Pesada

Na manutenção industrial, a eficiência de um solvente vai muito além da limpeza. O E-59 é um exemplo claro: desenvolvido como solvente alifático, ele desempenha um papel estratégico tanto em ensaios não destrutivos (END) quanto na limpeza pesada de componentes industriais, especialmente em ambientes onde óleo de lubrificação é um desafio constante.


E-59 em Ensaios Não Destrutivos

Nos processos de inspeção e controle de qualidade, a escolha do solvente correto impacta diretamente na eficácia dos ensaios. O E-59 é amplamente utilizado como parte das etapas de preparação de superfície em líquidos penetrantes, garantindo que peças e componentes estejam devidamente limpos e livres de contaminantes antes da aplicação do método. Isso resulta em maior precisão na detecção de descontinuidades.


Aplicações na Limpeza de Óleo e Lubrificação

Além da área de inspeção, o E-59 é reconhecido por sua alta eficiência na remoção de óleo lubrificante em blocos de motores, peças mecânicas e superfícies impregnadas. Essa versatilidade torna o produto um aliado em setores que lidam com alto índice de contaminação por óleos, como oficinas de retífica, manutenção pesada e indústrias ferroviárias.


Uso em Retíficas e Setor Ferroviário

Empresas de retífica utilizam o E-59 para a limpeza precisa de motores e componentes, garantindo que o processo de remontagem ocorra em condições ideais. Já no setor ferroviário, especialmente em empresas de locomotivas, o produto se destaca por sua capacidade de remover resíduos de óleo em peças grandes e complexas, onde a limpeza é crítica para a confiabilidade e durabilidade do equipamento.


Vantagens do E-59

  • Solvente alifático de alta performance.
  • Ideal para preparação de superfície em ensaios não destrutivos.
  • Excelente remoção de óleo lubrificante e graxa.
  • Uso consolidado em retíficas e empresas de locomotivas.
  • Versatilidade: atende manutenção industrial, inspeção e limpeza pesada.

O E-59 não é apenas um solvente. Ele representa uma solução prática e confiável para setores que exigem limpeza profunda e precisão em ensaios não destrutivos. Seja em motores, peças industriais ou grandes sistemas ferroviários, sua aplicação garante eficiência, segurança e confiabilidade no dia a dia da manutenção.

Quer conhecer mais sobre o E-59 e suas aplicações? Fale com nossa equipe!

Leia também: Inspeções Industriais de Alta Qualidade Começam com uma Superfície Limpa

Para acompanhar conteúdos técnicos, dicas e novidades sobre END, siga também a Metal-Chek no Instagram e no LinkedIn.
Compra de consumíveis e equipamentos para END: o que considerar na solicitação de cotação

Informações que ajudam compradores e profissionais de suprimentos a organizar demandas e avaliar propostas.

A compra de consumíveis e equipamentos para Ensaios Não Destrutivos (END) começa antes da comparação de preços. Uma descrição incompleta pode gerar dúvidas, dificultar a análise das propostas e resultar no fornecimento de produtos incompatíveis com a aplicação.

A solicitação de cotação, também chamada de RFQ — Request for Quotation — é uma oportunidade para alinhar essas informações entre Compras, área técnica e fornecedor.

Alguns cuidados podem tornar esse processo mais claro. A seguir, reunimos sugestões para a aquisição de produtos utilizados nos ensaios por Líquido Penetrante (LP) e Partículas Magnéticas (PM). Essas orientações apoiam a organização da compra e devem ser consideradas em conjunto com os requisitos técnicos de cada aplicação.

Alinhe a necessidade com a área técnica

Antes de solicitar uma cotação, vale confirmar quais produtos e características estão previstos no procedimento de ensaio aprovado.

Material da peça, condição superficial, técnica de inspeção, temperatura de utilização e exigências normativas são fatores que influenciam a seleção. O alinhamento com a área técnica ajuda a transformar essas necessidades em uma descrição objetiva para o fornecedor.

Caso sejam apresentadas alternativas ao produto solicitado, é importante submetê-las à avaliação técnica antes da aprovação da compra.

Vá além do nome do produto

O nome comercial ajuda a identificar o item, mas pode não esclarecer todos os detalhes do fornecimento. Apresentação, conteúdo da embalagem, classificação e quantidade também contribuem para uma cotação mais precisa.

Na compra de líquidos penetrantes, por exemplo, convém informar o tipo, o método de remoção e o nível de sensibilidade, quando aplicável.

Alguns exemplos da linha Metal-Chek são:

ProdutoCaracterísticas
FP 91Penetrante fluorescente, Tipo I, Método A — lavável à água, Nível de sensibilidade 2
VP 30Penetrante visível, Tipo II, Método A — lavável à água
VP 31Penetrante visível, Tipo II, Método C — removível a solvente

Essas informações ajudam a distinguir os produtos. A seleção para uso permanece vinculada ao procedimento aprovado e aos requisitos da aplicação.

Para reveladores, vale identificar a forma prevista e sua compatibilidade com o sistema penetrante. Na linha Metal-Chek, há opções como o D72, revelador seco em pó; o D70, não aquoso; e o D76, aquoso solúvel. Cada apresentação possui características próprias, que precisam ser consideradas na especificação da compra.

No caso de removedores e limpadores, a descrição pode incluir o produto, sua classe e eventuais restrições de composição. Quando houver exigência de controle de contaminantes, também é importante identificar a documentação necessária para comprovação.

Diferencie a apresentação das partículas magnéticas

Uma solicitação descrita apenas como “partículas magnéticas” deixa em aberto informações importantes para o fornecimento.

Para tornar a cotação mais clara, vale indicar:

  • Via de aplicação: seca ou úmida.
  • Característica do meio de detecção: visível, fluorescente ou dual.
  • Cor, quando aplicável.
  • Apresentação: pó, concentrado ou banho pronto.
  • Veículo e produtos auxiliares previstos, quando aplicáveis.
  • Quantidade e conteúdo de cada embalagem.

Essa distinção merece atenção especialmente na via úmida. Um produto destinado à preparação do banho e um banho pronto para uso representam fornecimentos diferentes, mesmo quando utilizados na mesma técnica de inspeção.

Confira o que acompanha o equipamento

Na aquisição de equipamentos, identificar o modelo é um bom ponto de partida. Também convém verificar as características necessárias à utilização e os itens incluídos na proposta.

Para um yoke, por exemplo, informações sobre alimentação elétrica, acessórios e documentação ajudam a esclarecer o escopo do fornecimento.

Conforme o equipamento e os requisitos aplicáveis, vale confirmar quais documentos de verificação de desempenho ou calibração são necessários e se estão contemplados na cotação.

Considere a documentação e o recebimento

Pensar no recebimento ainda na etapa de cotação pode evitar pendências após a entrega.

Entre as informações que podem ser incluídas na solicitação estão:

InformaçãoO que vale esclarecer
IdentificaçãoNome, código e versão do produto
QuantidadeNúmero de unidades e conteúdo de cada embalagem
RastreabilidadeIdentificação do lote
ValidadePrazo mínimo remanescente esperado no recebimento
DocumentaçãoDescritivo técnico, Ficha com Dados de Segurança (FDS) e certificados exigidos
Requisitos específicosControle de contaminantes e qualificações aplicáveis
EntregaPrazo e local de recebimento

A documentação solicitada deve corresponder às necessidades da compra e às exigências técnicas. O certificado de análise por lote, por exemplo, pode integrar o fornecimento quando requerido pela especificação.

Ao mencionar normas, também convém identificar a edição e os requisitos aplicáveis, conforme definição da área técnica. A simples inclusão de uma lista de normas pode deixar dúvidas sobre o que precisa ser atendido.

Compare propostas com atenção ao conteúdo

Duas propostas podem apresentar preços diferentes porque contemplam embalagens, quantidades, versões ou acessórios distintos.

Por isso, antes da decisão comercial, vale conferir se os fornecedores estão considerando o mesmo escopo. Substituições, exclusões e divergências em relação à solicitação também merecem avaliação.

Esse cuidado ajuda a comparar os valores com mais consistência e a reduzir ajustes após a emissão do pedido.

Informação clara favorece uma compra mais adequada

Uma solicitação de cotação bem organizada facilita a comunicação com o fornecedor e contribui para a aquisição de produtos compatíveis com os requisitos da aplicação.

Mais do que reunir nomes comerciais, o objetivo é registrar as informações que fazem diferença na escolha, no fornecimento e no recebimento. A proximidade entre Compras e área técnica torna esse processo mais eficiente.

Precisa de mais informações sobre consumíveis e equipamentos para END? Fale com nossos consultores e conheça as soluções Metal-Chek para os requisitos da sua aplicação.

Para acompanhar conteúdos técnicos, dicas e novidades sobre END, siga também a Metal-Chek no Instagram e no LinkedIn.
Como Escolher o Tipo de Penetrante Ideal para Cada Aplicação – Ensaio Não Destrutivo

Na inspeção por líquidos penetrantes, a escolha do produto correto é determinante para a sensibilidade, a confiabilidade e a compatibilidade do ensaio. Especificar um penetrante inadequado pode levar à detecção incompleta de descontinuidades, danos ao material ou até rejeições desnecessárias.


1. Comece entendendo a classificação dos penetrantes

Os líquidos penetrantes são classificados principalmente por tipo, método de remoção e nível de sensibilidade.

a) Tipo

  • Tipo I – Fluorescente
    Alta sensibilidade, inspeção sob luz UV. Ideal para detectar descontinuidades muito finas.
    Ex.: Metal-Chek FP 91, Tipo I, Método A, Nível 2.
  • Tipo II – Visível
    Indicações visíveis a olho nu sob luz branca. Mais simples e rápido, ideal para inspeções em campo.
    Ex.: Metal-Chek VP 30, Tipo II, Método A; Metal-Chek VP 31, Tipo II, Método C.

b) Método de remoção

  • A – Lavável em água (remoção simples com água)
  • B – Pós-emulsificável lipofílico (emulsificante aplicado após o penetrante)
  • C – Solvente removível (remoção com pano e solvente, como Metal-Chek E 59 ou Metal-Chek R 501)
  • D – Pós-emulsificável hidrofílico (emulsificante à base de água)

c) Nível de sensibilidade (Tipo I)

Varia de Nível 1 (baixa sensibilidade) a Nível 4 (ultra alta). Quanto mais crítico o componente, maior o nível recomendado.


2. Considere o material a ser inspecionado

  • Aços inoxidáveis, titânio e ligas especiais: requerem penetrantes com baixo teor de halogênios e enxofre, e reveladores compatíveis.
    Ex.: Metal-Chek FP 91 com certificação de contaminantes conforme ASTM E165.
  • Aço carbono e ferrosos: maior flexibilidade de escolha, dependendo do critério de aceitação.
  • Materiais porosos: exigem cuidados para evitar penetração excessiva e falsas indicações.

3. Ambiente e condições de inspeção

  • Ambientes com baixa iluminação controlada: preferir fluorescente (Tipo I).
  • Inspeção em campo ou áreas com restrição de iluminação UV: optar por visível (Tipo II).
  • Locais sem água corrente: considerar método C (solvente removível) para limpeza do excesso.

4. Compatibilidade com normas e critérios

Sempre alinhe o penetrante e o revelador à norma exigida:

  • ASTM E165, ISO 3452, ASME Section V, Petrobras N-1596.
    E inclua na RFQ a exigência de certificado de lote e FISPQ.

5. Combinando penetrante, revelador e removedor

Para um ensaio eficaz, escolha um conjunto compatível:

  • Metal-Chek FP 91 (fluorescente) + Metal-Chek D70 (revelador não aquoso) + Metal-Chek E 59 (removedor solvente).
  • Metal-Chek VP 30 (visível) + Metal-Chek D72 (revelador seco) + Metal-Chek R 501 (removedor solvente).

Conclusão

Escolher o penetrante certo não é apenas questão de preferência — é garantia de resultado confiável e conformidade com normas técnicas.
A Metal-Chek oferece soluções para diferentes níveis de sensibilidade, métodos e tipos, sempre acompanhadas de certificação técnica e suporte especializado.

Entre em contato com a equipe técnica da Metal-Chek.

Siga-nos no Instagram: @metalchek

Leia também:

Os Principais Métodos de Inspeção Industrial e Como Escolher o Ideal

Como Escolher o Processo de Líquido Penetrante Ideal para Sua Aplicação?

Você Sabe o Que Torna um Líquido Penetrante Eficiente?

Detecção de Vazamentos Industriais com Aditivos Fluorescentes e Luz UV: Método Não Destrutivo e Eficiente

Vazamentos industriais não são apenas uma dor de cabeça operacional. Eles podem comprometer a segurança, a produtividade e a conformidade ambiental de uma planta. Por isso, a detecção precoce de vazamentos é uma prática essencial para qualquer indústria moderna, especialmente em contextos como a Indústria 4.0, onde monitoramento contínuo e manutenção preditiva são peças-chave para a eficiência.

Neste artigo, vamos explorar um dos principais métodos de detecção de vazamentos industriais com foco em técnicas não destrutivas baseadas no uso de aditivos fluorescentes e lanternas UV. O objetivo é fornecer uma visão abrangente, técnica e acessível para profissionais que atuam com manutenção industrial, inspeção, indústria e setores onde a confiabilidade operacional é inegociável.

Detecção de vazamentos

Antes de mergulharmos no método, vale reforçar: vazamentos podem causar grandes prejuízos. Estamos falando de:

  • Perda de fluidos industriais (óleo, gás, água, ar comprimido, fluido refrigerante, entre outros);
  • Aumento de custos operacionais;
  • Riscos de incêndio ou contaminação;
  • Danos a equipamentos e estruturas;
  • Interrupções de produção;
  • Não conformidades legais e ambientais.

Em um cenário onde a manutenção preditiva está cada vez mais integrada às estratégias industriais, o uso de ensaios não destrutivos (END) para identificar e corrigir vazamentos se tornou um diferencial competitivo.

A tecnologia dos aditivos fluorescentes

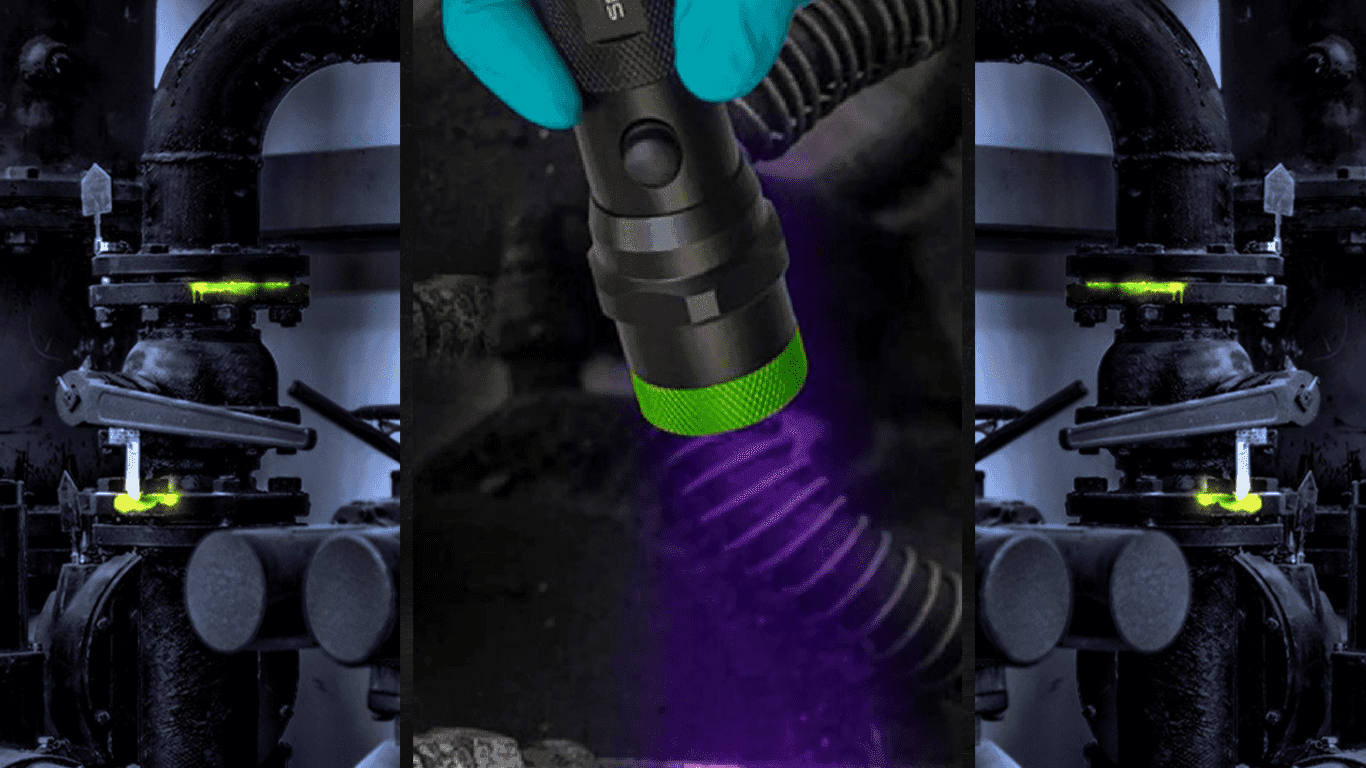
A detecção com corantes fluorescentes é uma das técnicas mais seguras, simples e eficazes para identificar vazamentos. O aditivo fluorescente funciona efetivamente em qualquer sistema circulatório fechado, onde os líquidos são usados para lubrificação, hidráulica, controle de refrigeração e sistemas combustíveis.

O método consiste na adição de um aditivo fluorescente, geralmente um líquido colorido e miscível com o fluido do sistema (como óleo, água, combustível ou fluido refrigerante), que se concentra nos pontos de fuga. Quando exposto à luz ultravioleta (UV), esse aditivo emite uma fluorescência intensa, tornando visíveis até mesmo os menores vazamentos.

Como funciona o método:

  1. O corante fluorescente é adicionado ao sistema que se deseja inspecionar (tubulações, tanques, trocadores de calor, radiadores, sistemas hidráulicos etc.).
  2. Após um período de circulação, o sistema é inspecionado com uma Lanterna UV.
  3. Os vazamentos são identificados visualmente como manchas brilhantes, geralmente em tons de verde, amarelo.

Vantagens:

  • Método não destrutivo;
  • Custo acessível;
  • Detecção rápida e visual;
  • Excelente para vazamentos pequenos;
  • Compatível com diversos tipos de fluidos.

Aplicações típicas:

  • Sistemas de refrigeração industrial e automotiva;
  • Tubulações de óleo;
  • Instalações hidráulicas;
  • Reservatórios;
  • Equipamentos de climatização (HVAC/R).
  • Linhas combustíveis;

O papel das lanternas UV

As lanternas UV são ferramentas indispensáveis nesse processo. Sua principal função é emitir radiação ultravioleta, na faixa de 365nm, para excitar as moléculas fluorescentes do aditivo, tornando o vazamento visível a olho nu.

Características das lanternas UV:

  • Portáteis;
  • Alimentação por bateria;
  • Certificação IP;
  • Potência e comprimento de onda específicos para maior contraste visual;
  • Longo alcance;
CritérioAditivo Fluorescente + UV
Tipo de vazamento detectadoFluido visível (óleo, água, combustível)
CustoBaixo
Facilidade de usoAlta
Requer parada do sistemaEm alguns casos
Ideal para manutenção preditivaSim
Geração de dados digitaisNão

Boas práticas na inspeção de vazamentos

  • Utilizar aditivos certificados e compatíveis com o fluido do sistema;
  • Seguir as instruções do fabricante quanto à concentração e tempo de circulação;
  • Usar lanternas UV com comprimento de onda adequado;
  • Registrar os pontos de vazamento identificados com fotos e laudos técnicos.

Segurança e meio ambiente

A escolha do método deve sempre considerar os impactos ambientais e de saúde. Aditivos fluorescentes de qualidade possuem certificação NSF e Grau OEM, mas seu descarte deve ser feito conforme normas ambientais locais. O uso de lanternas UV também deve seguir normas de segurança, evitando exposição direta prolongada à radiação.

Conclusão: tecnologia aliada à manutenção inteligente

A detecção de vazamentos com aditivos fluorescentes e lanternas UV representa uma solução eficiente, acessível e visualmente poderosa para manter a integridade dos sistemas industriais.

Se sua empresa atua nos setores de indústria e comércio, manutenção industrial, inspeção e soldagem, incorporar essas práticas pode representar uma economia significativa, além de garantir conformidade, segurança e desempenho.

Quer saber quais aditivos fluorescentes e luminárias UV são ideais para seu tipo de aplicação? Fale com a equipe técnica da Metal-Chek, especialista nacional em soluções para Ensaios Não Destrutivos.

Entre em contato: (11) 3515-5287

Siga-nos no Instagram: @metalchek

Inspeção Visual (Visual Testing – VT): Os Primeiros passos para Identificar falhas em Equipamentos

Toda inspeção eficaz começa pela observação — não apenas com o que os olhos enxergam, mas com o que um olhar técnico e experiente é capaz de interpretar. A Inspeção Visual (VT) é a etapa inicial na identificação de descontinuidades, falhas, desgastes e anomalias que podem comprometer a integridade e o desempenho dos equipamentos.

Mais do que uma simples verificação superficial, a VT funciona como um filtro inicial no controle de qualidade, contribuindo diretamente para a redução de custos, prevenção de riscos e o aumento da eficiência operacional.

Além disso, a Inspeção Visual funciona como a porta de entrada para técnicas mais avançadas de ensaios não destrutivos, como líquidos penetrantes, partículas magnéticas e ultrassom. Ou seja, ao detectar um indicativo visual, é o momento certo para aprofundar a análise com métodos complementares e mais sensíveis.

Embora pareça simples, a Inspeção Visual exige muito mais do que apenas “olhar”:

  • Treinamento técnico
  • Conhecimento dos critérios de aceitação
  • IIuminação adequada
  • Ferramentas e instrumentação de apoio
  • Documentação de evidências

Inspeção Visual na era da Indústria 4.0

Engana-se quem pensa que a Inspeção Visual (VT) perdeu importância com o avanço da automação. Pelo contrário — ela evoluiu e se integrou aos novos recursos tecnológicos, ampliando seu alcance, precisão e agilidade.

Hoje, a VT é parte ativa da Indústria 4.0 e pode ser combinada com soluções digitais de última geração:

  • Inteligência artificial para reconhecimento de imagens
  • Drones para inspeções em altura ou áreas de risco
  • Câmeras 4K com sensores térmicos
  • Análises preditivas conectadas a dashboards digitais

Aplicações mais comuns da Inspeção Visual

A Inspeção Visual (VT) é amplamente utilizada em diversos setores da indústria como ferramenta de avaliação rápida e eficaz. Seu objetivo principal é identificar irregularidades visíveis que possam comprometer a integridade estrutural, funcionalidade ou segurança de componentes e equipamentos.

A tabela a seguir resume as principais aplicações e o que se busca identificar em cada caso:

AplicaçãoO que se busca identificar?
SoldasTrincas, porosidade, falta de fusão ou de penetração
Equipamentos pressurizadosCorrosão, deformações, vazamentos
Estruturas metálicasDeformações, empenos, fissuras
Dutos e tubulaçõesVazamentos, oxidação, deteriorações
Máquinas e componentes móveisDesgaste, desalinhamento, fraturas

Equipamentos e Recursos Utilizados na Inspeção Visual

Embora muitas inspeções visuais sejam feitas a olho nu, o uso de equipamentos auxiliares potencializa significativamente a precisão e a confiabilidade do ensaio. Alguns recursos utilizados:

 Luz natural ou artificial adequada: Garantem a visibilidade adequada. Uma iluminação deficiente pode comprometer a detecção de descontinuidades.

Lupas e lentes de aumento: Amplificam pequenos detalhes, permitindo identificar trincas superficiais, porosidade, inclusões ou falta de fusão em soldas.

Borescópios e endoscópios industriais: Instrumentos óticos usados para inspeção de áreas de difícil acesso, como tubos, soldas internas de vasos de pressão e componentes aeronáuticos.

Réguas, calibradores e gabaritos: Ferramentas para mensurar dimensões, ângulos de solda, perfis de cordões e alinhamentos.

Câmeras de alta resolução: Facilitam a documentação fotográfica e a comparação histórica em inspeções periódicas.

Software de inspeção e registro digital: Com o avanço da Indústria 4.0, integrar inspeções visuais com sistemas digitais permite registrar ocorrências, gerar relatórios e manter rastreabilidade conforme exigências normativas

Sugestões de boas práticas na execução da Inspeção Visual

Para a eficácia da Inspeção Visual e a confiabilidade dos resultados, adotar práticas operacionais bem definidas é um ponto importante. A padronização da execução, por meio de procedimentos escritos e checklists operacionais, contribui para minimizar falhas humanas e garantir consistência nas avaliações. A seguir, apresenta-se um modelo simplificado que pode ser adaptado conforme as necessidades de cada setor:

Recomendação: ANTES DA INSPEÇÃO:

  • Verificar limpeza da superfície (livre de contaminantes, como: tinta, óleo, graxa, ferrugem, poeira ou detritos)
  • Checar iluminação do ambiente (deve ser suficientemente intensa e uniformemente distribuída, permitindo uma avaliação precisa da superfície. É importante evitar reflexos, sombras ou ofuscamento, especialmente em materiais polidos ou com geometria irregular. Em locais com pouca luz natural, recomenda-se o uso de fontes artificiais ajustáveis e direcionáveis para garantir boa visibilidade).
  • Avaliar as condições físicas e visuais do inspetor (exemplo: fadiga, uso de óculos).
  • Avaliar a necessidade de Equipamentos e Recursos complementares

Recomendação: DURANTE A INSPEÇÃO:

  • Observar continuidade superficial: deformações, fissuras, oxidação
  • Verificar cordões de solda: perfil, respingos, falta de fusão
  • Utilizar lentes de aumento em áreas com suspeitas ou detalhes pequenos.
  • Fotografar e registrar irregularidades
  • Avaliar a necessidade de ensaios complementares (líquido penetrante, partículas magnéticas, etc.).

Recomendação: APÓS A INSPEÇÃO:

  • Registro e rastreabilidade (manter o histórico das inspeções, fotos, relatórios, mapas de inspeção e checklist com critérios de aceitação. Esses registros garantem rastreabilidade, auditorias eficazes e embasam tomadas de decisão).
  • Armazenar registros em meio digital para garantir rastreabilidade e facilitar auditorias.

Integração da Inspeção Visual com Outros Métodos de END

A Inspeção Visual (VT) é o ponto de partida para a maioria dos Ensaios Não Destrutivos (END). Embora seja capaz de identificar diversas falhas superficiais, nem sempre fornece informações suficientes para uma avaliação completa da integridade do componente. Por isso, é fundamental integrá-la a métodos complementares, especialmente quando há suspeitas visuais que exigem confirmação técnica.

A tabela abaixo mostra como a VT se conecta aos principais métodos de END e os benefícios dessa combinação:

Método ComplementarAplicação após VTBenefícios combinados
Líquido Penetrante (LP)Detecção de trincas e descontinuidades abertas na superfície.Confirma e dimensiona indicações visuais suspeitas.
Partículas Magnéticas (PM)Inspeção de peças ferromagnéticas. Detecta falhas superficiais e subsuperficiais.Maior sensibilidade em zonas críticas, como soldas.
Ultrassom (UT)Avalia a integridade interna da peça.Identifica falhas internas não visíveis externamente.
Radiografia (RT)Revela descontinuidades volumétricas em soldas e fundidos.Alta confiabilidade e documentação visual permanente.

Referências Normativas

A Inspeção Visual é regida por diversas normas técnicas que garantem a padronização dos procedimentos, a confiabilidade dos resultados e a conformidade com requisitos legais e industriais. A seguir, destacamos algumas normas técnicas aplicáveis:

  • ISO 17637 – Inspeção Visual de Soldas em Materiais Metálicos: estabelece requisitos para a execução da VT em soldagens, incluindo critérios de aceitação e técnicas recomendadas.
  • NBR 14842 – Inspeção Visual de Soldas: procedimentos e requisitos nacionais que orientam a prática da VT em soldas.
  • ASME Seção V, Artigo 9 – Requisitos para Inspeção Visual: norma amplamente utilizada na indústria de equipamentos pressurizados e caldeiraria.
  • Normas Técnicas Petrobras (Exemplos: N-1596, N-1598, N-2370) – Diretrizes específicas para inspeções visuais no setor de petróleo e gás.

A Primeira Linha de Defesa da Qualidade

A Inspeção Visual é muito mais do que um olhar atento, é uma barreira técnica essencial contra falhas que comprometem segurança, produtividade e conformidade normativa.

Implantar um programa de inspeções visuais bem estruturado é dar o primeiro passo rumo à excelência operacional. E mais: quando combinada com os métodos da Metal-Chek como Líquido Penetrante, Partículas Magnéticas e Detecção de Vazamento, a inspeção visual se transforma em um ecossistema de confiabilidade industrial.

Recomendações:

Para fortalecer seu programa de inspeção visual e elevar a confiabilidade dos seus processos, considere:

✅ Avalie a maturidade do seu programa de inspeção visual

✅ Capacite sua equipe com treinamentos baseados em normas reconhecidas.

✅ Padronize checklists e procedimentos com suporte técnico especializado.

✅ Invista em acessórios e equipamentos de qualidade para complementar a etapa visual

Conheça a linha completa de soluções da Metal-Chek.

Fale com nosso  time técnico.

Entre em contato em: (11) 3515-5287

Siga-nos no Instagram: @metalchek

A Importância da Calibração em Equipamentos de END para Resultados Confiáveis

Se você quer garantir precisão, conformidade e segurança operacional nos seus Ensaios Não Destrutivos (END), a calibração dos equipamentos não é uma etapa opcional é de grande importância.

Empresas que não estão alinhadas com essa prática podem enfrentar riscos sérios:
❌ Laudos imprecisos
❌ Falhas não detectadas
❌ Não conformidades em auditorias
❌ Prejuízos operacionais e reputacionais

O que é Calibração

A calibração é um processo de comparação entre dois instrumentos (mensurando e mensurado). Essa comparação envolve um cálculo de erro e incerteza e esses resultados são apresentados em um documento que chamamos de certificado de calibração.

  • ✅ Relação entre valores e incertezas de medição; 
  • ✅ As normas técnicas estão sendo atendidas;

Normas como ASME Seção V, ASTM E1417, ASTM E1444, ASTM E3024,  ASTM E709 exigem que seus equipamentos estejam calibrados para que os resultados tenham validade técnica e legal.

Por que a Calibração é um Diferencial?

1. Garante Precisão Técnica

  • Falsos positivos → peças boas são descartadas sem necessidade
  • Falsos negativos → falhas passam despercebidas

Ambos colocam em risco a segurança, aumentam custos e comprometem a reputação da empresa.

2. Evita Penalidades em Auditorias

Setores como petróleo e gás, aeronáutico, ferroviário e automotivo são inflexíveis com equipamentos fora de conformidade.
Dica de ouro: Sempre exija certificados rastreáveis à RBC (Rede Brasileira de Calibração) ou a padrões internacionais reconhecidos.

3. Reduz Custos com Retrabalho

Investir em calibração é mais barato do que corrigir erros causados por equipamentos desregulados.

Quais Equipamentos Devem Ser Calibrados?

Líquido Penetrante (LP)

  • Radiômetros/Fotômetros
  • Termômetros
  • Manômetros de água
  • Manômetros de ar comprimido

Partícula Magnética (PM)

  • Gaussímetros (Residual)
  • Medidores de Campo Magnético
  • Amperímetros
  • Temporizadores
  • Equipamentos de magnetização (Máquinas Estacionárias)
  • Tubos decantadores

Quando Calibrar os Equipamentos?

A frequência ideal de calibração é conforme requisitos de normas aplicáveis.

Sugestões

  • ✔ Contrate laboratórios acreditados pelo Inmetro (ABNT NBR ISO/IEC 17025);
  • ✔ Arquive e atualize os certificados de calibração;
  • ✔ Use checklists digitais com alertas automáticos de vencimento;

[Sugestão – CHECKLIST] Como Organizar sua Rotina de Calibração

EtapaAção
PlanejamentoMapear todos os equipamentos que exigem calibração
ContrataçãoEscolher laboratório acreditado
AcompanhamentoCriar alertas de vencimento
DocumentaçãoArquivar certificados e evidências de calibração
Verificação InternaUtilizar padrões de referência para controle

Excelência em produtos para quem busca resultados confiáveis.
A Metal-Chek fornece soluções completas para Ensaios Não Destrutivos, garantindo precisão, segurança e conformidade técnica em cada inspeção.

Pronto para elevar a confiabilidade dos seus ensaios?

→ Entre em contato com nosso time técnico agora mesmo.
Vamos ajudar você a selecionar os melhores produtos Metal-Chek para tornar seus ensaios mais seguros, eficazes.

Siga-nos no Instagram: @metalchek

Entre em contato em: (11) 3515-5287

O papel das inspeções na manutenção industrial

A manutenção industrial tem evoluído a passos largos nas últimas décadas. Com os avanços da Indústria 4.0, novas tecnologias, sensores e sistemas de monitoramento contínuo têm sido integrados ao cotidiano das fábricas e plantas industriais. No entanto, por mais inovadoras que sejam as tecnologias emergentes, há uma base que permanece inabalável: a inspeção por Ensaios Não Destrutivos (END).

Inspecionar sem causar dano às peças e estruturas é um diferencial técnico, econômico e estratégico. Em setores onde a segurança e a confiabilidade são críticas, como petróleo e gás, aeronáutica, automotivo, construção civil, metalurgia e indústria e comércio em geral, os ENDs são indispensáveis para prever falhas, garantir a integridade de componentes e aumentar a vida útil dos ativos.

Neste artigo, vamos apresentar um guia prático para estruturar um programa de inspeções não destrutivas efetivo. Abordaremos o que deve ser levado em conta, quais profissionais devem estar envolvidos, em que momento aplicar as técnicas e como documentar e interpretar os resultados. Ao final, você terá um checklist essencial que pode ser adaptado para diferentes realidades da indústria.

Por que planejar um programa de Ensaios Não Destrutivos?

Imagine um navio que passa por longas travessias marítimas. Ao invés de esperar que algo quebre em alto-mar, uma rotina de inspeções permite identificar trincas, corrosão e falhas estruturais antes que se tornem catastróficas. Isso vale para uma ponte urbana, um equipamento de mineração ou um vaso de pressão em uma planta química.

Um programa bem estruturado de END é o pilar de uma manutenção industrial eficiente, integrada à filosofia da manutenção preditiva, da confiabilidade operacional e da segurança ocupacional. Além disso, reduz custos com paradas não planejadas e falhas graves.

Sugestão de Checklist: Como Estruturar um Programa de END

1. Identifique os ativos críticos

O primeiro passo para um plano eficiente é saber o que será inspecionado. Faça um levantamento dos ativos mais críticos da planta: equipamentos que operam sob alta pressão, estruturas sujeitas a esforços repetitivos, componentes expostos à corrosão ou soldas em pontos estratégicos.

Dica prática: use ferramentas como FMEA (Análise de Modos de Falha e Efeitos) ou RCM (Manutenção Centrada na Confiabilidade) para identificar os ativos que merecem maior atenção.

2. Defina objetivos claros

Cada inspeção deve ter uma finalidade: detectar trincas? Avaliar a qualidade de uma soldagem? Verificar infiltrações usando líquido penetrante? Delimite os objetivos para definir a melhor técnica e frequência de avaliação.

3. Escolha os métodos de Ensaios Não Destrutivos adequados

Os ENDs englobam uma série de métodos. Entre os mais comuns estão:

  • ◽Líquido Penetrante (LP): ideal para detecção de trincas superficiais em metais não porosos. Muito aplicado na inspeção de soldas.
  • ◽Partículas Magnéticas (PM): eficiente para detectar descontinuidades superficiais e subsuperficiais em materiais ferromagnéticos.
  • ◽Ultrassom (UT): permite verificar falhas internas, espessura de materiais e variações de densidade.
  • ◽Radiografia Industrial (RX): ideal para detectar falhas volumétricas em juntas soldadas ou peças fundidas.
  • ◽Inspeção Visual (VT): primeira linha de defesa, deve ser feita de forma sistemática, com equipamentos e iluminação adequados.

A escolha depende do tipo de material, do defeito que se quer detectar, das normas técnicas aplicáveis e da viabilidade operacional.

4. Determine a periodicidade das inspeções

Cada equipamento tem uma vida útil estimada, mas condições reais de operação podem acelerar desgastes e falhas. Por isso, a frequência das inspeções deve considerar:

  • ◽Histórico de falhas
  • ◽Ambiente operacional (abrasivo, corrosivo, úmido)
  • ◽Cargas e solicitações mecânicas
  • ◽Normas regulatórias específicas (ex.: NR-13 para vasos de pressão)

Exemplo prático: em setores que envolvem inspeção e soldagem constante, como caldeirarias e oleodutos, a periodicidade deve ser mais rigorosa.

5. Elabore procedimentos padronizados (POPs)

Ter procedimentos operacionais padronizados (POPs) é essencial para garantir repetibilidade, rastreabilidade e qualidade. Esses procedimentos devem incluir:

  • ◽Técnicas a serem aplicadas
  • ◽Etapas da preparação da superfície
  • ◽Equipamentos e consumíveis utilizados
  • ◽Critérios de aceitação e rejeição
  • ◽Registros fotográficos e laudos

Na Metal-Chek, por exemplo, os líquidos penetrantes, reveladores e removedores seguem as normas AMS 2644 e Petrobras N-2370, assegurando padronização em inspeções críticas.

6. Capacite a equipe técnica

Os profissionais responsáveis pela aplicação dos ENDs devem ser qualificados, conforme as exigências da norma ABNT NBR ISO 9712 ou equivalentes internacionais. Eles são classificados em três níveis:

  • ◽Nível 1: executa as inspeções seguindo instruções detalhadas.
  • ◽Nível 2: interpreta resultados, elabora relatórios e instrui o nível 1.
  • ◽Nível 3: projeta e valida procedimentos, lidera auditorias e garante conformidade normativa.

Uma indústria que investe em capacitação e certificação da equipe colhe resultados em confiabilidade, segurança e performance.

7. Documente e gerencie os resultados

Registros fotográficos, relatórios e históricos devem ser armazenados de forma organizada. Isso facilita a análise de tendências, auditorias e planejamento de ações corretivas. Com a digitalização dos processos e a chegada da Indústria 4.0, plataformas de gestão integradas com IoT, sensores e bancos de dados em nuvem tornam esse processo mais ágil e seguro.

Integração com a Indústria 4.0: END como elo entre tecnologia e confiabilidade

Um programa de inspeções bem planejado vai além da manutenção convencional. Ele se integra com as tecnologias emergentes da Indústria 4.0:

  • ◽Sensores embarcados detectam vibração, temperatura ou microfissuras em tempo real.
  • ◽Sistemas preditivos avisam quando o componente está próximo da falha.
  • ◽Inspeções robotizadas em locais de difícil acesso aumentam a segurança.
  • ◽Softwares de análise preditiva cruzam dados históricos com inspeções recentes para prever falhas futuras.

Ou seja, os ensaios não destrutivos deixam de ser ações pontuais para se tornarem parte estratégica da inteligência operacional da empresa.

Inspeções e Soldagem: uma relação crítica

Grande parte das falhas estruturais se inicia em soldas mal executadas ou degradadas ao longo do tempo. A aplicação correta dos ENDs nesse contexto é vital para:

  • ◽Garantir a qualidade da solda durante a fabricação
  • ◽Detectar trincas térmicas ou por fadiga
  • ◽Controlar a corrosão sob tensão (especialmente em ambientes industriais severos)

Técnicas como líquido penetrante e partículas magnéticas são especialmente eficazes nesse cenário, com a vantagem de baixo custo e alta sensibilidade.

Caso fictício: Programa de Inspeção em uma Usina Metalúrgica

Vamos imaginar uma usina que realiza fundição e usinagem de grandes peças metálicas. A direção técnica decidiu implantar um programa de inspeção robusto após falhas recorrentes em eixos de transmissão.

Etapas seguidas:

  1. Mapeamento dos ativos críticos: eixos, redutores e soldas em suportes estruturais.
  2. Escolha dos métodos END: líquido penetrante para soldas, ultrassom para os eixos.
  3. Elaboração dos POPs: com base nas normas ASTM e Petrobras.
  4. Treinamento de pessoal: certificação Nível 2 para os inspetores.
  5. Periodicidade definida: inspeções trimestrais e extraordinárias após grandes manutenções.
  6. Digitalização dos resultados: relatórios em nuvem acessíveis pela engenharia.

Resultados: em menos de um ano, a taxa de falhas caiu 80%, e a confiabilidade operacional aumentou. Um exemplo de como o planejamento e a técnica fazem diferença na manutenção industrial.

Um plano de END é um plano de segurança e produtividade

Planejar um programa de inspeções não destrutivas não é apenas uma exigência técnica, mas uma atitude estratégica. Em tempos em que a indústria precisa ser cada vez mais eficiente, segura e sustentável, adotar práticas preventivas e confiáveis é o caminho certo.

A Metal-Chek, como líder nacional no fornecimento de produtos e soluções para END, está pronta para apoiar empresas que desejam elevar o padrão de suas inspeções. Nossos líquidos penetrantes, partículas magnéticas, equipamentos de UV, reveladores e removedores atendem aos mais altos padrões nacionais e internacionais.


Se você quer dar o próximo passo e estruturar seu programa de inspeção com os melhores insumos e equipamentos, entre em contato com a equipe técnica da Metal-Chek.

Siga-nos no Instagram: @metalchek

Entre em contato em: (11) 3515-5287

Ensaios Não Destrutivos em Componentes Críticos: Como Garantir Rastreabilidade e Confiabilidade

Em setores altamente regulamentados como aeronáutico, nuclear, ferroviário, petróleo e gás, a segurança operacional depende da excelência na inspeção de componentes de alta responsabilidade. Nesses contextos, os Ensaios Não Destrutivos (END) são indispensáveis para prevenir falhas estruturais e funcionais que poderiam comprometer a integridade do sistema.

Contudo, a eficácia dos END vai além da detecção de descontinuidades: ela depende diretamente da rastreabilidade do processo e da confiabilidade dos resultados obtidos. A Metal-Chek, com décadas de expertise em soluções para END, reforça a importância da aplicação rigorosa das normas técnicas nacionais e internacionais, assegurando a qualidade e repetibilidade dos ensaios.

Rastreabilidade: A Base Documental da Confiabilidade

A rastreabilidade em END começa na identificação precisa do componente inspecionado, que deve possuir um número único de registro. Esse identificador deve estar vinculado a um conjunto robusto de informações, incluindo:

  • Data e local do ensaio;
  • Nome e certificação do inspetor (segundo ISO 9712);
  • Procedimento técnico aplicado;
  • Equipamento utilizado (com calibração rastreável);
  • Condições ambientais;
  • Resultados e imagens documentadas.

Esses dados são incorporados ao laudo técnico e à ficha de aceitação, permitindo um histórico completo da peça, prática mandatória em conformidade com as exigências da ISO 9001, ASME BPVC, API e NADCAP.

Confiabilidade: Reprodutibilidade Técnica Garantida

A confiabilidade dos Ensaios Não Destrutivos está relacionada à reprodutibilidade e repetibilidade dos resultados. Se um componente for inspecionado novamente sob as mesmas condições, os dados devem ser consistentes, dentro das margens técnicas aceitáveis.

Isso só é possível quando:

  • Os procedimentos seguem instruções operacionais validadas;
  • Os inspetores são qualificados e treinados continuamente;
  • O ambiente de inspeção é controlado;
  • Há verificação cruzada (cross-check) por inspetores independentes;
  • Utilizam-se tecnologias de registro automático de dados e documentação digital integrada.

E por que confiar na Metal-Chek?

A Metal-Chek é referência nacional em produtos e soluções para Ensaios Não Destrutivos, com profundo domínio das normas END vigentes e participação ativa na evolução técnica do setor. Nosso compromisso com a confiabilidade, rastreabilidade e conformidade regulatória fortalece a confiança de clientes que atuam em mercados críticos e altamente exigentes.

Garantir a rastreabilidade e confiabilidade nos Ensaios Não Destrutivos não é apenas uma exigência normativa — é uma prática que protege vidas, ativos e reputações. Ao aplicar os END de forma padronizada, com suporte documental completo e rigor técnico, sua empresa assegura segurança operacional e reconhecimento de qualidade internacional.

Interferentes em Ensaios por Líquido Penetrante: O Que Pode Afetar o Resultado e Como Evitar?

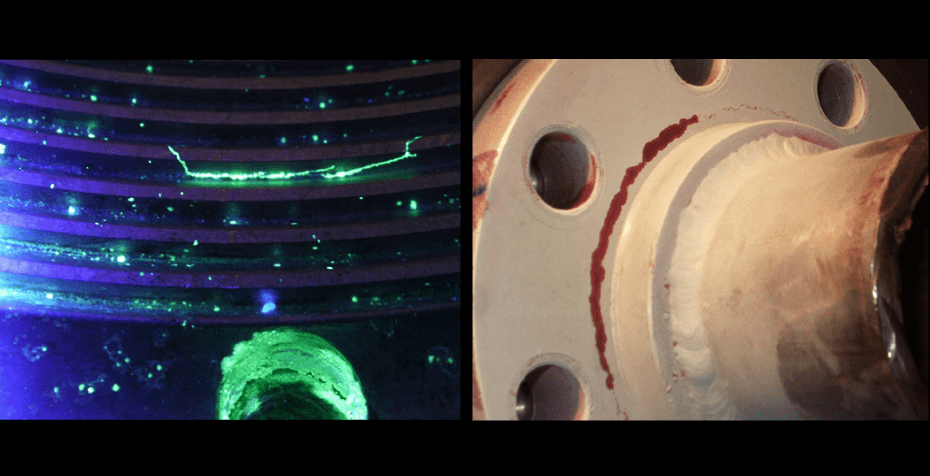
O método de Líquido Penetrante (LP) é baseado na capilaridade e na retenção de substâncias corantes em descontinuidades abertas à superfície. Sua sensibilidade depende de uma série de fatores que, se negligenciados, comprometem a confiabilidade do ensaio. Embora seja simples e eficaz, sua sensibilidade pode ser comprometida por diversos fatores. Este artigo explora os principais interferentes que afetam os resultados e apresenta recomendações práticas, com base nas normas ASTM E1417, ISO 3452-1 e ABNT NBR NM 324.

1. Principais Interferentes no Ensaio de Líquido Penetrante

Contaminantes Superficiais

  • O que são: óleos, graxas, tintas, oxidações e resíduos diversos.
  • Impacto: impedem a penetração do líquido e mascaram defeitos.
  • Como evitar: realizar limpeza com desengraxantes (removedores) compatíveis e inspeção visual antes da aplicação do penetrante.

Temperatura Inadequada

  • Faixa recomendada: entre 10°C e 50°C (segundo ASTM E1417).
  • Temperaturas baixas: aumentam a viscosidade, reduzindo a penetração.
  • Temperaturas elevadas: causam evaporação prematura, prejudicando a eficácia do ensaio.
  • Solução: controlar a temperatura da peça e do ambiente antes e durante o ensaio.

Produto Inadequado ao Tipo de Superfície

  • Exemplo de erro comum: uso de penetrantes fluorescentes de alta sensibilidade em peças rugosas, gerando excesso de fundo.
  • Recomendação: selecionar o tipo e a sensibilidade do penetrante conforme a textura e o material da peça.

Tempo de Penetração Incorreto

  • Tempo insuficiente: impede que o líquido atinja a descontinuidade.
  • Tempo excessivo: pode causar manchas, aumentar o ruído visual e dificultar a interpretação.
  • Como ajustar: seguir rigorosamente o tempo recomendado pelo fabricante e pelas normas técnicas.

Remoção Inadequada do Penetrante

  • Problemas causados: Limpeza deficiente: penetrante residual pode ocultar falhas. Limpeza excessiva: pode remover o penetrante da descontinuidade.
  • Solução: aplicar técnica de remoção conforme o tipo de penetrante (lavável com água, pós-emulsionável ou solúvel em solvente).

Aplicação Incorreta do Revelador

  • Erros comuns: Aplicação irregular ou em excesso. Tempo de revelação fora dos padrões.
  • Boas práticas: respeitar o tipo de revelador (seco, úmido ou não aquoso) e os tempos mínimos de revelação, conforme a ASTM E1417.

2. Boas Práticas Recomendadas

  • Utilizar procedimentos escritos e validados (PVI ou IT), conforme ISO 3452-1.
  • Verificar a compatibilidade química entre os materiais da peça e os produtos utilizados.
  • Empregar fontes de luz UV-A calibradas, seguindo a norma ASTM E3022.
  • Realizar a inspeção em ambiente controlado, preferencialmente em cabines de ensaio adequadas, de acordo com ISO 3059.

O controle rigoroso dos fatores que interferem no ensaio por Líquido Penetrante é essencial para garantir resultados confiáveis, rastreáveis e tecnicamente válidos. A escolha correta dos produtos, o cumprimento das normas e a realização da inspeção sob condições adequadas de iluminação e temperatura são requisitos indispensáveis para assegurar a eficácia do método e a integridade das estruturas inspecionadas.

Translate