Tag Ensaios Não Destrutivos

Normas Técnicas que Regem os Ensaios por Líquidos Penetrantes e Partículas Magnéticas

A importância das normas técnicas nos Ensaios Não Destrutivos

Os Ensaios Não Destrutivos (END) são indispensáveis para garantir a integridade de equipamentos e componentes utilizados em diferentes segmentos industriais.
Entre os métodos mais aplicados estão o ensaio por líquidos penetrantes (LP) e o ensaio por partículas magnéticas (PM).

Ambos permitem identificar descontinuidades que poderiam comprometer a segurança e a performance de estruturas metálicas, soldas, eixos ou peças fundidas, etc.

Para assegurar a qualidade e padronização dos resultados, há um conjunto de normas técnicas nacionais e internacionais que estabelecem critérios de execução, materiais e condições de ensaio.

A seguir, veja quais são essas normas e o que cada uma determina de forma resumida.


Normas aplicáveis ao Ensaio por Líquidos Penetrantes (LP)

ASTM E1417 – Standard Practice for Liquid Penetrant Testing

É a principal norma internacional para o método de Líquidos Penetrantes.
Define os parâmetros essenciais para execução segura e precisa do ensaio, incluindo:

  • classificação dos penetrantes (fluorescentes e coloridos);
  • métodos de remoção (lavável com água, pós-emulsificável, removível com solvente);
  • requisitos de iluminação e sensibilidade;
  • etapas do processo, como limpeza, penetração e revelação.
  • controles de processo.

ISO 3452 – Non-Destructive Testing – Penetrant Testing

A série ISO 3452 estabelece padrões internacionais, materiais e equipamentos.
Entre seus principais tópicos estão:

  • Parte 1: princípios gerais;
  • Parte 2: requisitos de materiais penetrantes;
  • Parte 3: blocos de referência;
  • Parte 4: equipamento;
  • Parte 5: requisitos para ensaios por líquido penetrante a temperaturas maiores que 50 °C.

NM 334 – Ensaios não destrutivos — Líquidos penetrantes — Detecção de descontinuidades

Norma Mercosul que define os principais requisitos para inspeções por LP no contexto nacional, incluindo:

  • terminologia e simbologia técnica;
  • etapas de ensaio (pré-limpeza, aplicação, penetração, remoção, revelação e avaliação);
  • níveis mínimos de iluminação;

ASTM E165 – Standard Practice for Liquid Penetrant Testing for General Industry

Norma que define os procedimentos e critérios gerais para o ensaio por líquidos penetrantes (LP) em aplicações industriais.
Estabelece requisitos para:

  • classificação de penetrantes (fluorescentes ou coloridos);
  • métodos de remoção (água, solvente ou pós-emulsificável);
  • controle de iluminação, temperatura e tempo de penetração;
  • verificação da sensibilidade e controle de qualidade dos produtos.

PETROBRAS N-1596

Define:

  • parâmetros de ensaio e tempos mínimos/máximos de processo;
  • requisitos de procedimento;
  • condições de iluminação;
  • classificação e rastreabilidade de produtos;
  • requisitos para execução e qualificação de pessoal.

PETROBRAS N-2370

Fornece:

  • orientações gerais de segurança, documentação e rastreabilidade;
  • avaliação de materiais penetrantes.

ASME V – Art. 6

Parte integrante do Boiler and Pressure Vessel Code (BPVC) da ASME, define os requisitos para o ensaio por líquidos penetrantes aplicado em caldeiras, vasos de pressão e equipamentos pressurizados.
Contém:

  • especificações para materiais e equipamentos;
  • verificação de sensibilidade do sistema de ensaio;
  • controle de processo e intervalos de inspeção;
  • aceitação conforme códigos de fabricação.

Normas aplicáveis ao Ensaio por Partículas Magnéticas (PM)

ASTM E709 – Standard Guide for Magnetic Particle Testing

Principal norma internacional que rege o ensaio por partículas magnéticas.
Ela estabelece as boas práticas e diretrizes de aplicação para:

  • técnicas de magnetização (yoke, eletrodos, bobina, condutor central e contato direto);
  • uso de partículas coloridas e fluorescentes;
  • controle de corrente elétrica e direção de campo;
  • verificação da concentração de partículas e iluminação (visível e UV).

ASTM E3024 – Standard Practice for Magnetic Particle Testing for General Industry

Complementa a ASTM E709 e apresenta instruções específicas para inspeções na indústria geral.


NM 342 – Ensaios não destrutivos — Partículas magnéticas — Detecção de descontinuidades

Determina parâmetros técnicos para execução do ensaio em conformidade com padrões internacionais:

  • aplicação por via seca e via úmida;
  • características das partículas magnéticas e dos veículos líquidos;
  • faixas de concentração recomendadas para via úmida (0,1 a 0,4 mL para fluorescentes e 1,2 a 2,4 mL para coloridas);
  • controle de intensidade de iluminação para luz Visível e UV-A.

ASTM E1444 – Standard Practice for Liquid Penetrant Testing for Aerospace

Específica para o setor aeronáutico e aeroespacial, que define práticas detalhadas de ensaio por partículas magnéticas (PM).
Estabelece:

  • requisitos de materiais magnéticos e veículos;
  • limites de concentração e controle de banho;
  • verificações de iluminação UV-A e luz branca;
  • critérios rigorosos de calibração e aceitação.

PETROBRAS N-1598

Define os critérios de execução do método PM em materiais ferromagnéticos.
Aborda:

  • técnicas de magnetização;
  • requisitos de iluminação UV e intensidade de campo;
  • procedimentos de calibração.

ASME V – Art. 7

Parte do ASME Boiler and Pressure Vessel Code, define os requisitos para o ensaio por partículas magnéticas em equipamentos pressurizados e componentes soldados.
Abrange:

  • tipos de corrente elétrica e técnicas de magnetização;
  • controle de intensidade do campo magnético;
  • meios de detecção;
  • critérios de aceitação e qualificação do sistema de ensaio.

ISO 9934 – Non-Destructive Testing – Magnetic Particle Testing

A série ISO 9934 estabelece padrões internacionais, materiais e equipamentos.
Entre seus principais tópicos estão:

  • Parte 1: princípios gerais;
  • Parte 2: meio de detecção;
  • Parte 3: equipamento;

Importância das normas técnicas para a confiabilidade dos END

As normas que regem os métodos de líquidos penetrantes e partículas magnéticas são a base técnica que garante confiabilidade e regulamentação aos Ensaios Não Destrutivos.
Elas orientam desde o desenvolvimento de produtos até a aplicação prática no ambiente industrial, assegurando qualidade, segurança e padronização em cada inspeção.

Conhecer essas normas é essencial para quem atua com controle de qualidade, manutenção e inspeção — seja na indústria pesada, petroquímica, aeronáutica ou metalúrgica.


Solução em Ensaios Não Destrutivos

A Metal-Chek fornece soluções completas para END: líquidos penetrantes, partículas magnéticas, yoke e acessórios, desenvolvidos conforme as principais normas ASTM, ISO, ASME, NM, PETROBRAS, garantindo qualidade, segurança e conformidade técnica em cada inspeção.

Conheça a linha completa Metal-Chek. Entre em contato nossa equipe.

Para acompanhar conteúdos técnicos, dicas e novidades sobre END, siga também a Metal-Chek no Instagram e no LinkedIn.
Inspeção por partículas magnéticas: praticidade com Yoke HMM6, SBW 333/O e Contraste 104

Conheça a combinação de magnetização portátil, partículas prontas para uso e fundo branco de contraste para inspeções sob luz visível.

Em atividades de manutenção e fabricação, contar com equipamentos e consumíveis adequados facilita a rotina de inspeção. No ensaio por partículas magnéticas, cada recurso desempenha uma função: estabelecer o campo magnético, formar as indicações e favorecer sua visualização.

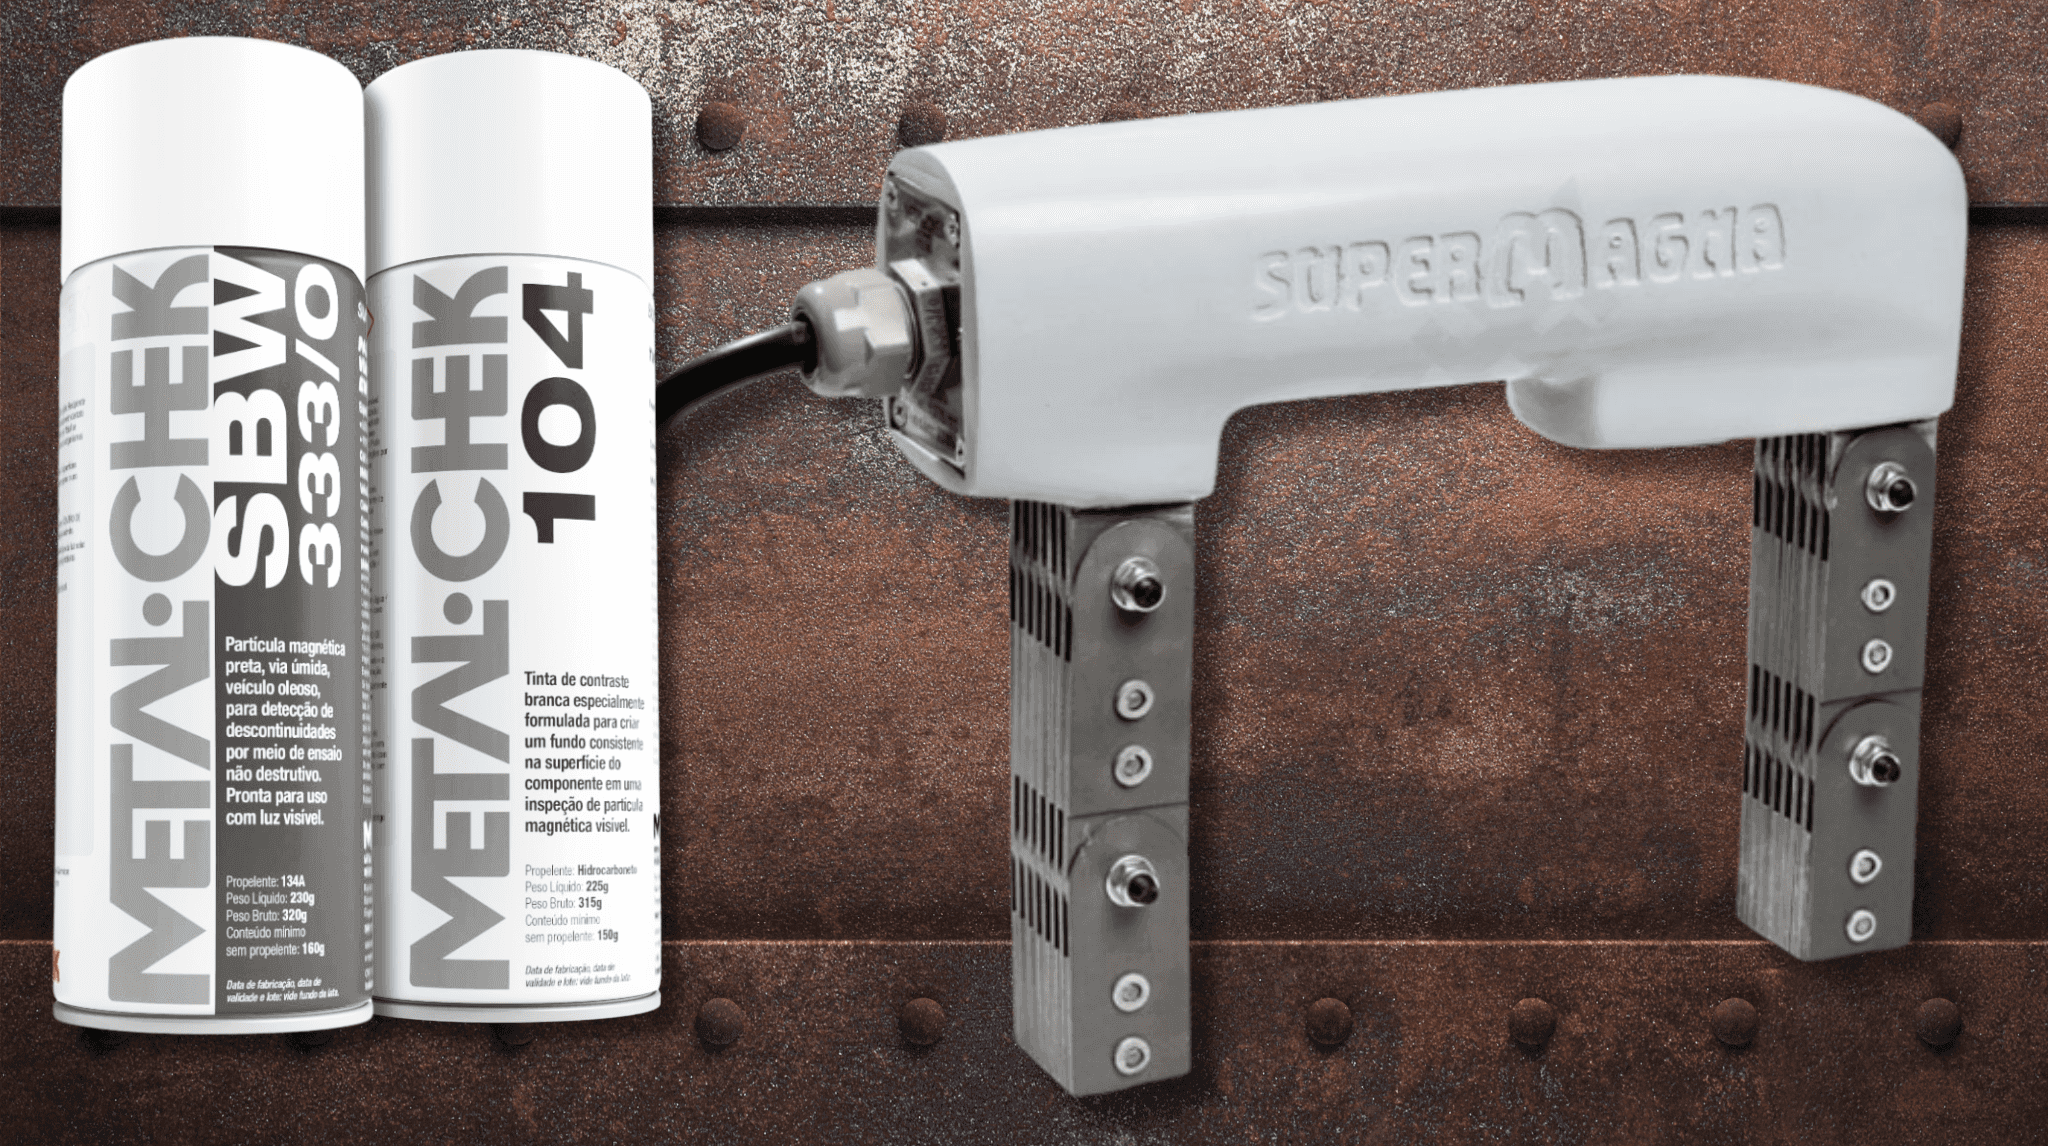
O Supermagna Yoke HMM6, o SBW 333/O e o Contraste 104 reúnem essas funções em uma combinação prática para a detecção de descontinuidades superficiais em materiais ferromagnéticos.


Supermagna Yoke HMM6: robustez e mobilidade

O Supermagna Yoke HMM6 é um eletroímã de corrente alternada que produz um campo magnético longitudinal na região entre seus polos, sem conduzir corrente elétrica diretamente pela peça.

Sua construção robusta e suas pernas articuláveis favorecem o posicionamento em diferentes geometrias, como soldas, peças fundidas, forjadas e estruturas de materiais ferromagnéticos.

A portabilidade facilita o deslocamento entre regiões de inspeção, tanto em campo quanto em fábrica.


SBW 333/O: partículas visíveis prontas para uso

O Supermagna SBW 333/O é um meio de detecção para ensaio por partículas magnéticas via úmida visível, fornecido em aerossol.

Sua formulação reúne partículas pretas Supermagna BW 333 dispersas no veículo oleoso Supermagna OMC 10 MMS. Como o produto já contém as partículas e o veículo, dispensa o preparo do banho pelo usuário.

A apresentação em aerossol facilita o transporte e a aplicação em inspeções localizadas. Antes e durante o uso, a homogeneização mantém as partículas distribuídas no meio de detecção, conforme as orientações do produto.


Contraste 104: fundo branco para destacar as indicações

O Supermagna Contraste 104 é uma tinta branca desenvolvida para ensaios com partículas magnéticas visíveis.

O produto forma um fundo branco uniforme na região inspecionada, aumentando o contraste com as partículas pretas do SBW 333/O. Essa diferença de cor facilita a observação das indicações sob luz visível.

Como a combinação atua na inspeção

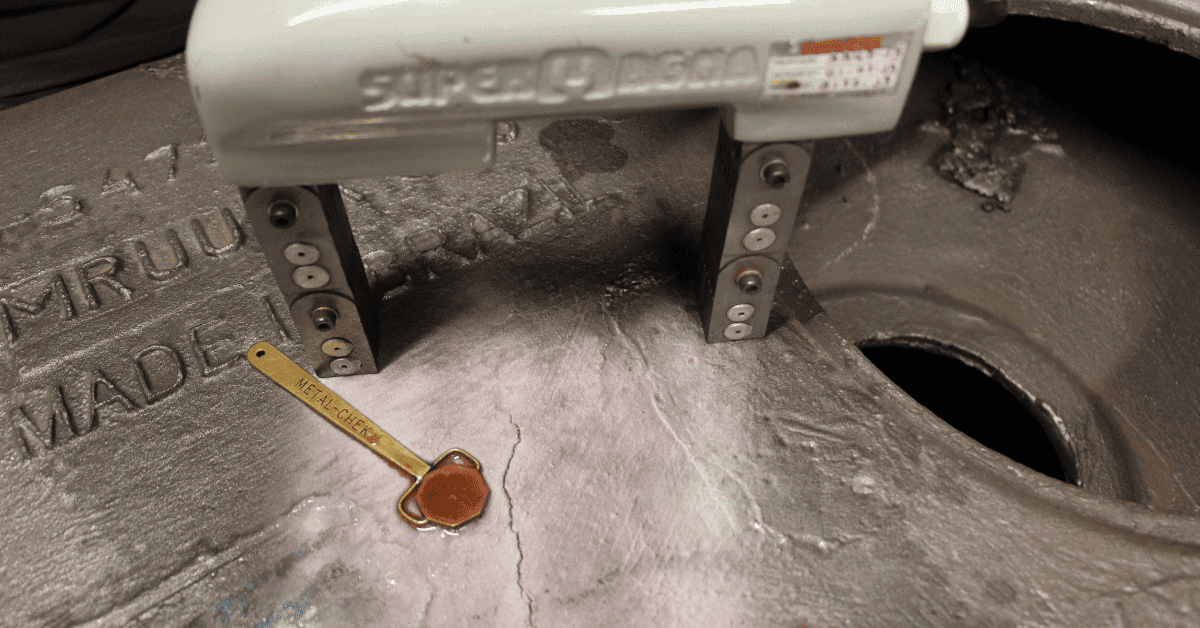
O HMM6 estabelece o campo magnético na peça. Na presença de campos de fuga associados a descontinuidades, as partículas do SBW 333/O podem se acumular e formar indicações. O fundo branco proporcionado pelo Contraste 104 favorece sua visualização.

Assim, equipamento e consumíveis atuam de forma complementar: magnetização, formação das indicações e contraste visual.


Praticidade em campo e em fábrica

Essa combinação oferece características úteis para a rotina dos profissionais:

  • Mobilidade: equipamento portátil e consumíveis em aerossol facilitam o transporte até a região inspecionada.
  • Menos etapas de preparo: o SBW 333/O já é fornecido com as partículas dispersas no veículo oleoso.
  • Facilidade de posicionamento: as pernas articuláveis do HMM6 auxiliam o acesso a diferentes geometrias.
  • Visualização sob luz visível: as partículas pretas se destacam sobre o fundo branco do Contraste 104.

Essas características tornam a combinação uma opção prática para inspeções de soldas e outras regiões acessíveis de peças ferromagnéticas.


Cuidados que contribuem para o desempenho do ensaio

A preparação da superfície, a direção e a intensidade do campo magnético, a cobertura da região inspecionada e a iluminação influenciam a formação e a observação das indicações.

A execução deve ser realizada por profissional qualificado, seguindo procedimento aprovado que estabeleça a sequência de aplicação, as verificações necessárias e as referências técnicas. A interpretação das indicações e a aceitação da peça devem seguir os critérios aplicáveis.

As características e especificações atendidas por cada produto estão disponíveis em nossa documentação técnica.


Soluções Supermagna para a rotina de inspeção

Com o Yoke HMM6, o SBW 333/O e o Contraste 104, reunimos robustez, praticidade de aplicação e contraste visual para apoiar o trabalho de quem realiza inspeções por partículas magnéticas.

Quer conhecer nossos equipamentos e consumíveis? Fale com nossos consultores e encontre as opções para sua aplicação.

Para acompanhar conteúdos técnicos, dicas e novidades sobre END, siga também a Metal-Chek no Instagram e no LinkedIn.
Inspeção por partículas magnéticas: cuidados que contribuem para a eficiência do ensaio

Preparação da superfície, seleção do meio de detecção e condições de trabalho merecem atenção no planejamento da inspeção


A eficiência de uma inspeção por partículas magnéticas começa antes da aplicação do produto. Condições de acesso, estado da superfície, características da peça e recursos disponíveis influenciam a execução e a avaliação das indicações.

Aplicável a materiais ferromagnéticos, o ensaio por partículas magnéticas é utilizado na detecção de descontinuidades superficiais e, conforme a técnica e o tipo de corrente empregados, próximas à superfície.

Para profissionais de manutenção, inspetores e engenheiros, alguns cuidados ajudam a organizar o trabalho e reduzir dificuldades durante a inspeção. As considerações a seguir são orientativas: a execução deve seguir procedimento aprovado e ser realizada por pessoal devidamente qualificado.


Preparação da superfície: atenção ao que pode interferir no ensaio

Óleo, graxa, oxidação solta, respingos de solda e outros resíduos podem prejudicar a mobilidade das partículas e a visualização das indicações. Irregularidades superficiais também podem favorecer acúmulos que dificultam a interpretação.

Por isso, vale avaliar previamente a condição da região inspecionada e a preparação prevista no procedimento.

Como exemplo de preparação de superfície:

• Escova de aço (manual ou rotativa): remoção rápida de oxidação em soldas e estruturas metálicas.
• Esmerilhamento: indicado para remoção de revestimentos e oxidação persistente.
• Solventes e panos limpos: eliminam graxas e óleos.

O objetivo é obter uma condição superficial adequada ao ensaio, preservando as características da região a ser avaliada.

Seleção do meio de detecção: cada condição exige uma escolha técnica

A escolha das partículas deve considerar a descontinuidade procurada, a condição superficial, a temperatura, a geometria da peça, a técnica de magnetização e os requisitos aplicáveis.

Também é importante distinguir a via de aplicação: seca ou úmida, da forma de visualização das indicações: visível ou fluorescente.

Via seca

Na via seca, as partículas são aplicadas em pó. Existem produtos formulados para temperaturas elevadas, mas a faixa de utilização precisa ser verificada na documentação de cada produto e no procedimento.

A adequação dessa opção deve considerar o conjunto das condições de ensaio. A temperatura, isoladamente, não define a escolha.

Via úmida

Na via úmida, as partículas estão dispersas em um veículo, como água ou óleo apropriado. O meio de detecção pode ser preparado a partir de produtos específicos ou fornecido pronto para uso.

Concentração, homogeneidade, contaminação e condições do veículo merecem acompanhamento conforme os controles estabelecidos. O fornecimento em banho pronto não elimina as verificações previstas para sua utilização.

Partículas visíveis

A avaliação é realizada sob luz visível, com intensidade adequada e contraste suficiente entre as partículas e a superfície.

Quando permitido pelo procedimento e pela especificação aplicável, um fundo de contraste pode favorecer a visualização das indicações. Sua utilização e aplicação também precisam atender aos requisitos técnicos.

Partículas fluorescentes

As partículas fluorescentes favorecem o contraste das indicações sob luz UV-A, nas condições de observação estabelecidas.

A técnica exige atenção à intensidade de luz UV-A, à luz visível ambiente e às demais condições previstas no procedimento. A fluorescência, por si só, não determina a sensibilidade de todo o ensaio.

Magnetização e cobertura da região inspecionada

A seleção das partículas é apenas uma parte do processo. A direção e a intensidade do campo magnético também influenciam a formação das indicações.

No planejamento, é importante considerar a orientação das descontinuidades procuradas, a geometria da peça e a cobertura da região inspecionada.

Posicionamentos, sobreposições e verificações devem seguir o procedimento aprovado. A portabilidade do equipamento facilita o acesso, mas não substitui esses controles.

Condições de trabalho também fazem parte do planejamento

Inspeções em campo podem envolver acesso restrito, variações de iluminação, umidade e dificuldades de posicionamento. Antecipar essas condições ajuda a identificar os recursos necessários.

Vale considerar a disponibilidade de alimentação elétrica adequada, as condições de observação e a compatibilidade dos produtos e equipamentos com o ambiente.

Supermagna Yoke HMM6: robustez e mobilidade para a rotina de inspeção

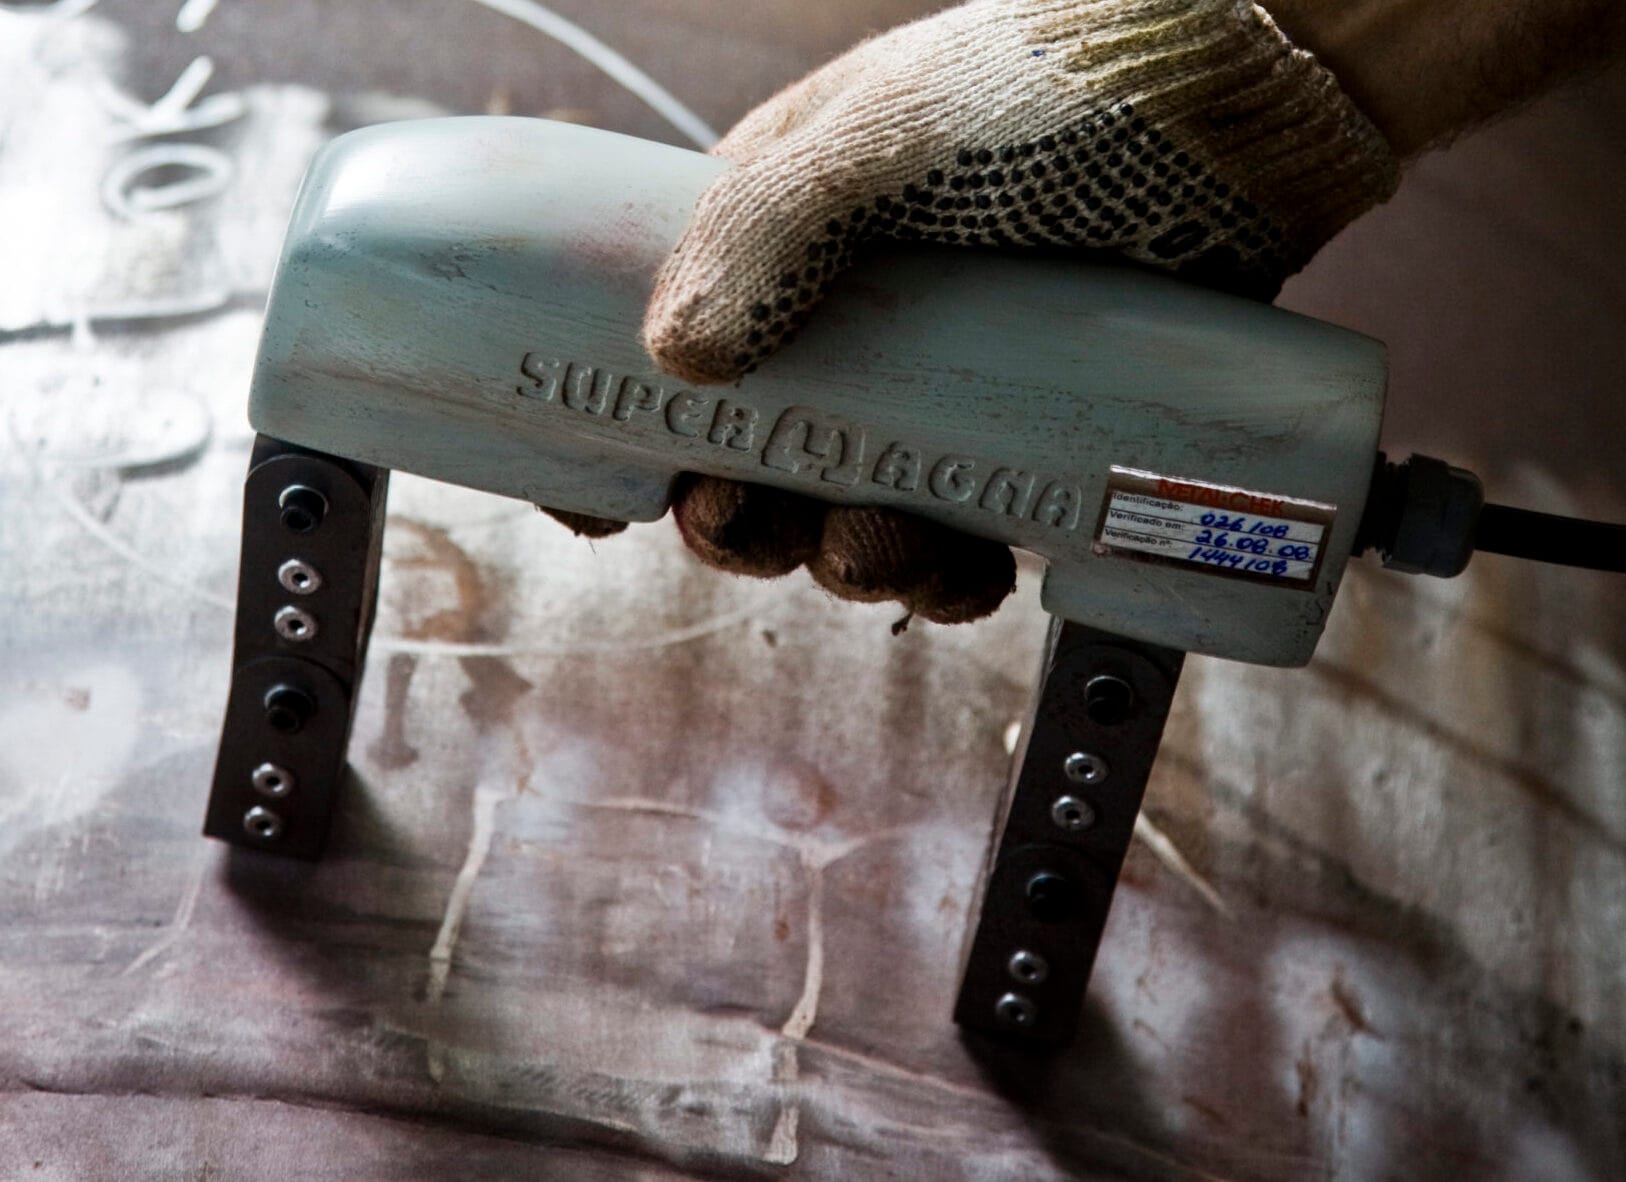
O Supermagna Yoke HMM6, da Metal-Chek, é um eletroímã portátil de corrente alternada utilizado no ensaio por partículas magnéticas para detecção de descontinuidades superficiais em materiais ferromagnéticos.

Sua construção robusta e suas pernas articuláveis favorecem o posicionamento em diferentes geometrias. O equipamento produz magnetização longitudinal na região entre os polos, sem conduzir corrente elétrica diretamente pela peça.

Entre suas aplicações estão inspeções em soldas, peças fundidas, forjadas e estruturas de materiais ferromagnéticos, conforme os requisitos do procedimento.

Referências técnicas e critérios de aceitação

Documentos como ASTM E709, a série ISO 9934, PETROBRAS N-1598 e ASME Seção V, Artigo 7, podem integrar os requisitos do ensaio, conforme a aplicação.

A definição das referências deve considerar o escopo, a edição aplicável e as exigências contratuais. Também é necessário identificar os critérios de aceitação adotados para a peça.

A conformidade resulta do atendimento ao conjunto de requisitos: procedimento, qualificação do pessoal, materiais, equipamentos, condições de execução e registros.

Eficiência resulta do cuidado com o conjunto

Uma inspeção eficiente combina preparação adequada, meio de detecção compatível, magnetização apropriada e condições de observação controladas.

O alinhamento desses fatores contribui para a confiabilidade do ensaio e ajuda a reduzir repetições e dificuldades de interpretação.

Precisa de informações sobre partículas magnéticas, equipamentos e acessórios? Fale com nossos consultores e conheça as soluções Metal-Chek para os requisitos da sua aplicação.

Para acompanhar conteúdos técnicos, dicas e novidades sobre END, siga também a Metal-Chek no Instagram e no LinkedIn.
Supermagna Yoke HMM6 indispensável em ensaios não destrutivos por partículas magnéticas

Na indústria moderna, a confiabilidade dos equipamentos e estruturas metálicas é fator decisivo para a segurança operacional e a redução de custos. Uma falha em um componente crítico pode gerar não apenas prejuízos financeiros, mas também colocar vidas em risco. É nesse cenário que os Ensaios Não Destrutivos (END) desempenham papel estratégico, pois permitem avaliar a integridade de peças sem causar danos.

Entre os métodos mais utilizados de END, o ensaio por partículas magnéticas (PM) se destaca pela eficiência na detecção de descontinuidades superficiais em materiais ferromagnéticos. Dentro deste método, um equipamento se mostra indispensável: o Supermagna Yoke HMM6.

O Supermagna Yoke HMM6, é um dispositivo portátil que se tornou ferramenta essencial para inspetores e técnicos de manutenção industrial. Ao longo deste artigo, vamos explorar em detalhes o que é o Supermagna Yoke HMM6, como ele funciona, suas aplicações, os requisitos normativos e, principalmente, porque ele é fundamental para garantir a qualidade e a segurança em inspeções industriais.


O que é o Supermagna Yoke HMM6?

O Supermagna Yoke HMM6 é um eletroímã em formato de “U” invertido, dotado de duas pernas (fixas ou articuláveis), que quando apoiadas sobre uma peça ferromagnética geram um campo magnético longitudinal entre seus polos. Esse campo permite revelar falhas superficiais ao aplicar partículas magnéticas sobre a área inspecionada.

Diferente de outras técnicas, o Supermagna Yoke HMM6 não conduz corrente elétrica pela peça, mas sim pela bobina do próprio equipamento.

Fundamentos Magnéticos Aplicados ao Supermagna Yoke HMM6

Para compreender a importância do Supermagna Yoke HMM6, é preciso retomar alguns conceitos básicos de magnetismo:

  • Campo magnético: região ao redor de um ímã ou condutor percorrido por corrente elétrica onde atuam forças magnéticas.
  • Campo de fuga: interrupção nas linhas de fluxo magnético causada por uma descontinuidade, como uma trinca ou inclusão.
  • Partículas magnéticas: pó seco ou suspensão líquida que, quando aplicada sobre a superfície magnetizada, se acumula no campo de fuga, revelando visualmente a falha.

O Supermagna Yoke HMM6, ao magnetizar a peça, destaca essas descontinuidades de forma imediata.


Aplicações do Supermagna Yoke HMM6 na Indústria

O Supermagna Yoke HMM6 é amplamente utilizado em setores onde a segurança estrutural e a confiabilidade operacional são indispensáveis:

  • Soldagem e caldeiraria: inspeção de cordões de solda, detecção de trincas e falta de fusão.
  • Petroquímica e óleo & gás: vasos de pressão, tubulações, flanges e conexões críticas.
  • Setor automotivo e ferroviário: eixos, rodas, engrenagens, trilhos e sistemas de frenagem.
  • Aeronáutico e aeroespacial: inspeção de trens de pouso e componentes estruturais.
  • Energia: turbinas hidráulicas, componentes de usinas térmicas e nucleares.

Em todos esses setores, o Supermagna Yoke HMM6 se destaca pela rapidez de aplicação e resultado imediato, permitindo decisões ágeis sobre reparos ou substituições.


Normas de Referência

  • ASTM E1444 – Prática padrão para ensaio por partículas magnéticas.
  • ASTM E709 – Guia padrão para ensaio por partículas magnéticas.
  • ASTM E3024 – Orientações que contemplam calibração de equipamentos, técnicas de magnetização, critérios de aceitação e capacitação do pessoal.
  • PETROBRAS N-1598 – Estabelece requisito técnicos obrigatórios e instruções sobre como lidar com não-conformidades paraEnsaio Não Destrutivo: Partículas Magnéticas.
  • ASME Seção V – Artigo 7 – Requisitos para ensaio por partículas magnéticas em materiais ferromagnéticos, aplicável a vasos de pressão, caldeiras e outros componentes abrangidos pelo código ASME.

Por que o Supermagna Yoke HMM6 importa na Manutenção Industrial?

Porque ele vai muito além de um equipamento de inspeção, é um investimento estratégico em segurança, produtividade e conformidade.

  • Minimiza paradas não programadas → detecta falhas antes que evoluam para quebras.
  • Reduz custos → evita retrabalhos e substituições desnecessárias.
  • Mais segurança → protege pessoas e patrimônio.
  • Mobilidade e praticidade → ideal para equipes que precisam de agilidade no campo.
  • Robustez e durabilidade → ideal para uso intensivo em ambientes industriais.

O impacto para a sua empresa

O Supermagna Yoke HMM6 em ensaios por partículas magnéticas é peça-chave na manutenção industrial, combinando simplicidade, eficiência e conformidade normativa. Sua aplicação em diferentes setores reforça sua relevância como equipamento indispensável em programas de inspeção.

Fale com nosso time técnico e descubra como o Supermagna Yoke HMM6 pode aumentar a segurança e a eficiência das suas inspeções.

Para acompanhar conteúdos técnicos, dicas e novidades sobre END, siga também a Metal-Chek no Instagram e no LinkedIn.
E-59: Solvente Alifático para Ensaios Não Destrutivos e Limpeza Industrial Pesada

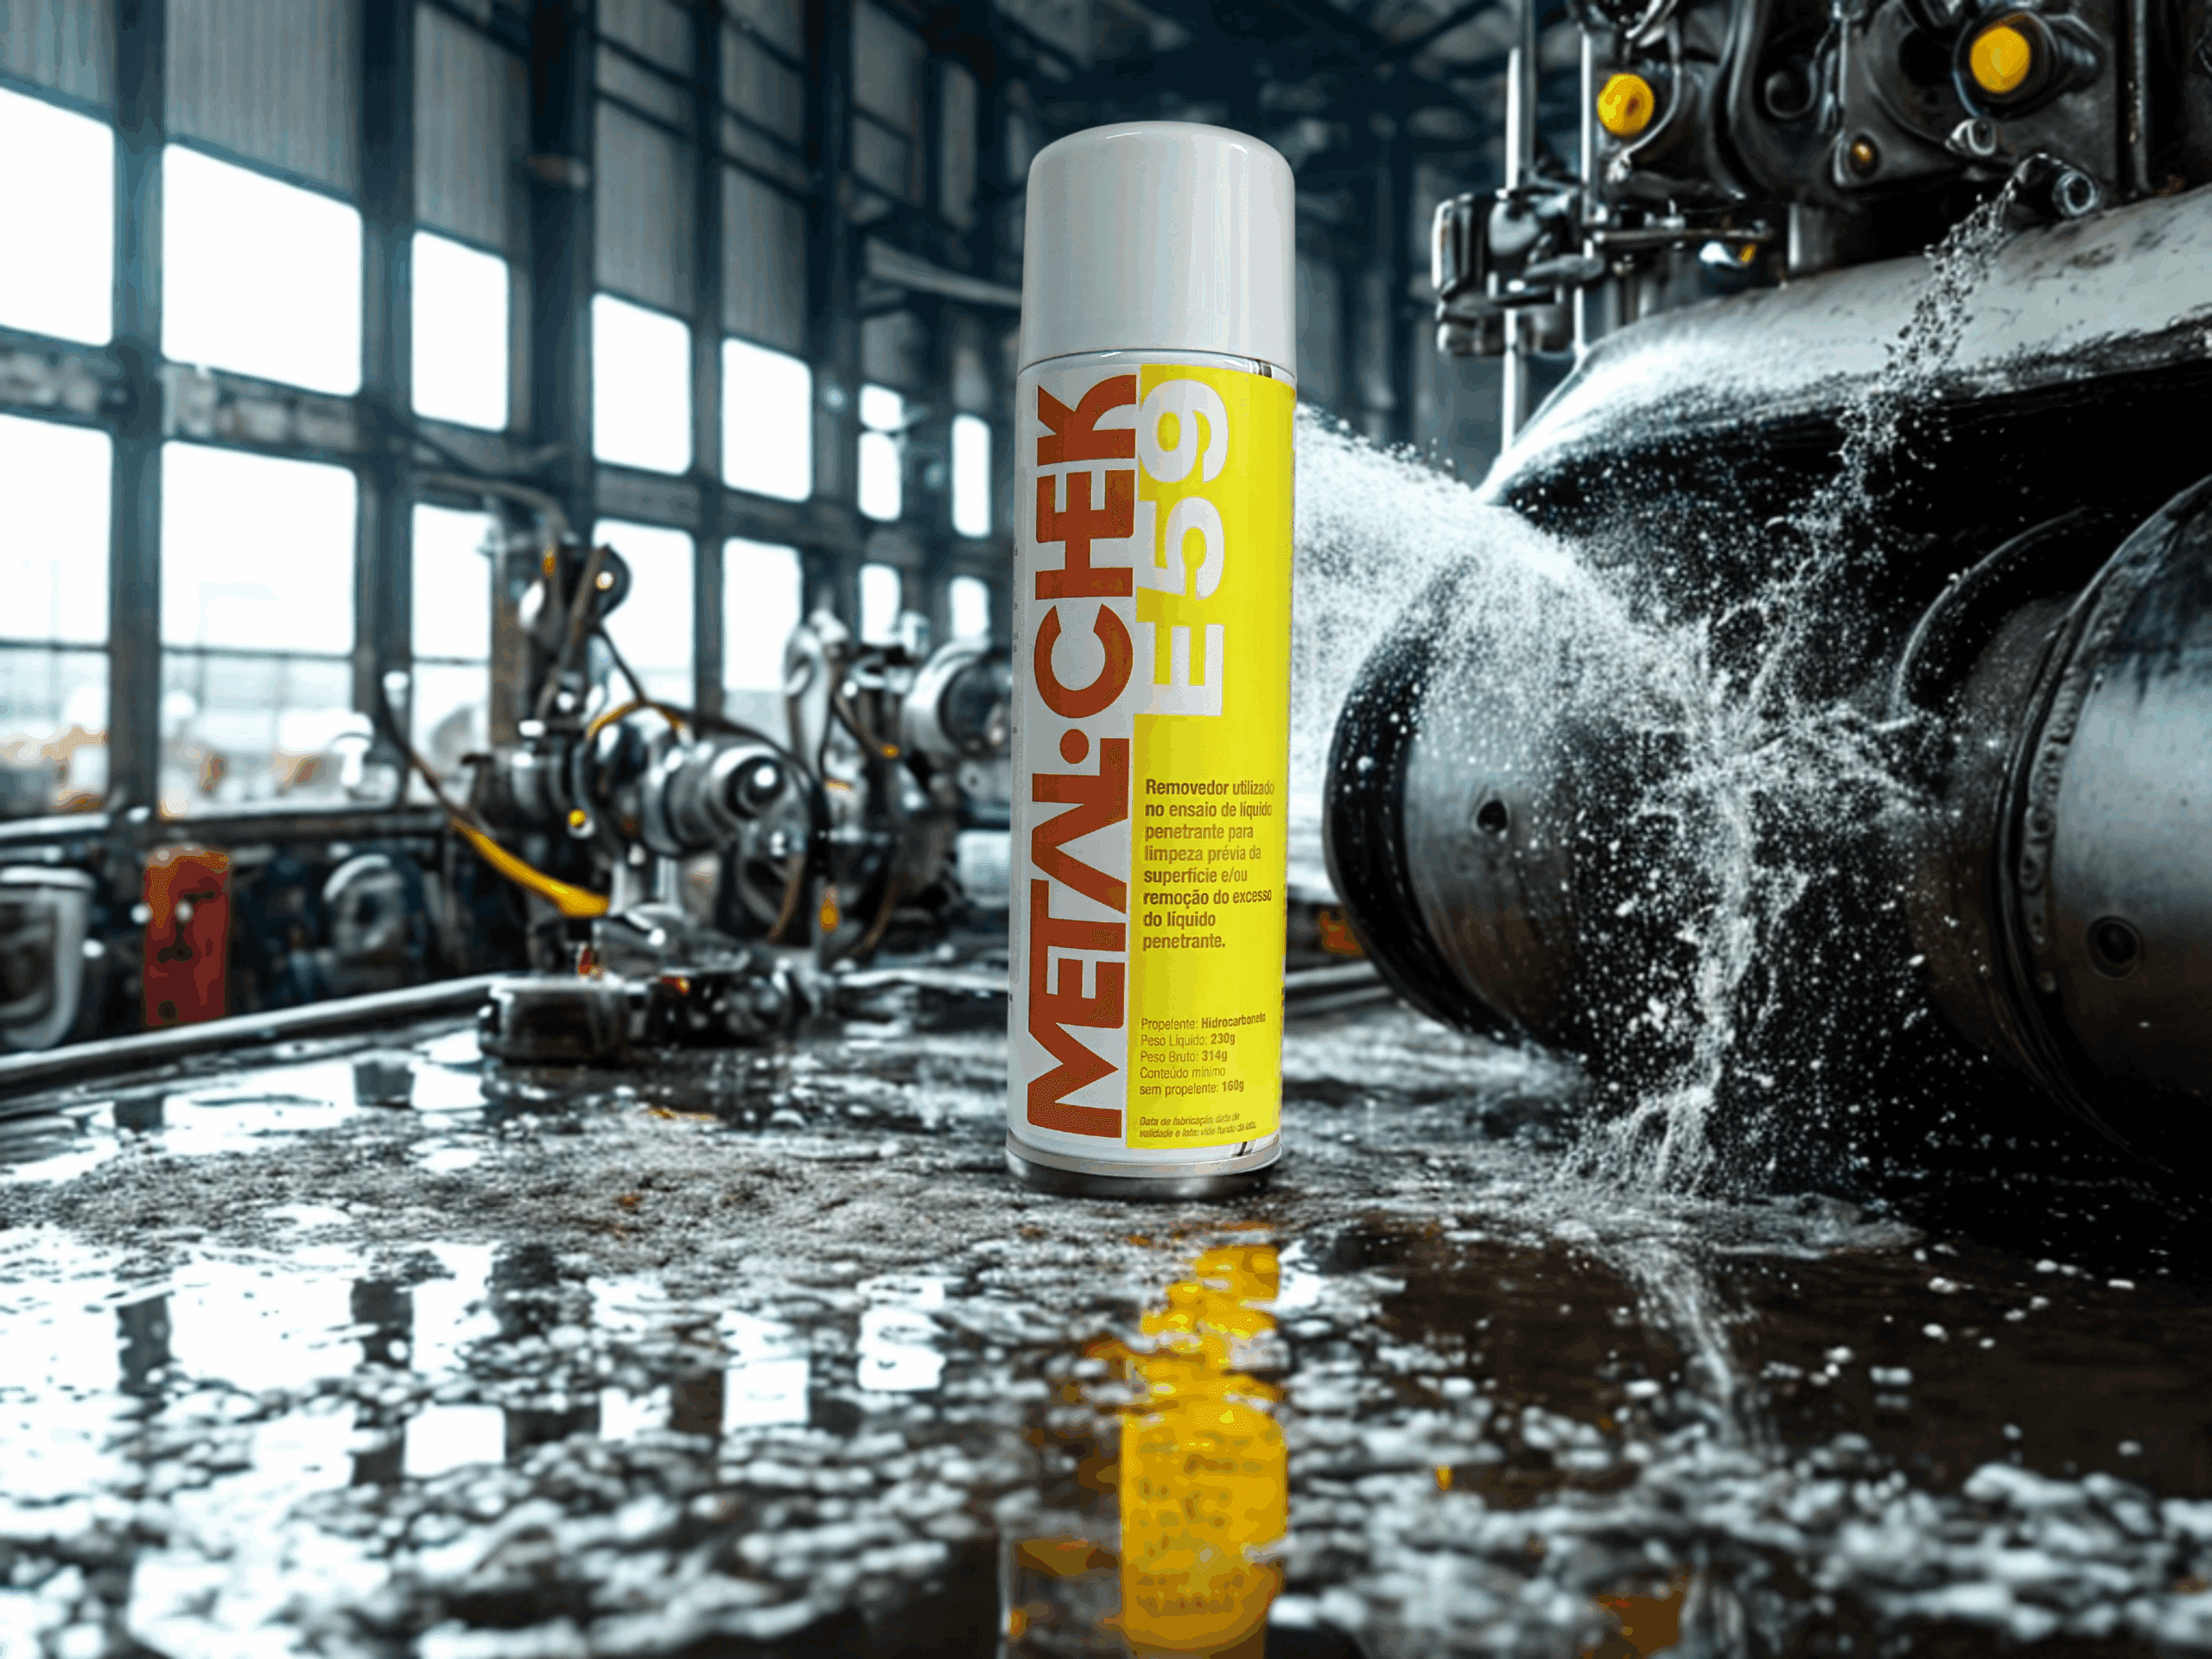
Na manutenção industrial, a eficiência de um solvente vai muito além da limpeza. O E-59 é um exemplo claro: desenvolvido como solvente alifático, ele desempenha um papel estratégico tanto em ensaios não destrutivos (END) quanto na limpeza pesada de componentes industriais, especialmente em ambientes onde óleo de lubrificação é um desafio constante.


E-59 em Ensaios Não Destrutivos

Nos processos de inspeção e controle de qualidade, a escolha do solvente correto impacta diretamente na eficácia dos ensaios. O E-59 é amplamente utilizado como parte das etapas de preparação de superfície em líquidos penetrantes, garantindo que peças e componentes estejam devidamente limpos e livres de contaminantes antes da aplicação do método. Isso resulta em maior precisão na detecção de descontinuidades.


Aplicações na Limpeza de Óleo e Lubrificação

Além da área de inspeção, o E-59 é reconhecido por sua alta eficiência na remoção de óleo lubrificante em blocos de motores, peças mecânicas e superfícies impregnadas. Essa versatilidade torna o produto um aliado em setores que lidam com alto índice de contaminação por óleos, como oficinas de retífica, manutenção pesada e indústrias ferroviárias.


Uso em Retíficas e Setor Ferroviário

Empresas de retífica utilizam o E-59 para a limpeza precisa de motores e componentes, garantindo que o processo de remontagem ocorra em condições ideais. Já no setor ferroviário, especialmente em empresas de locomotivas, o produto se destaca por sua capacidade de remover resíduos de óleo em peças grandes e complexas, onde a limpeza é crítica para a confiabilidade e durabilidade do equipamento.


Vantagens do E-59

  • Solvente alifático de alta performance.
  • Ideal para preparação de superfície em ensaios não destrutivos.
  • Excelente remoção de óleo lubrificante e graxa.
  • Uso consolidado em retíficas e empresas de locomotivas.
  • Versatilidade: atende manutenção industrial, inspeção e limpeza pesada.

O E-59 não é apenas um solvente. Ele representa uma solução prática e confiável para setores que exigem limpeza profunda e precisão em ensaios não destrutivos. Seja em motores, peças industriais ou grandes sistemas ferroviários, sua aplicação garante eficiência, segurança e confiabilidade no dia a dia da manutenção.

Quer conhecer mais sobre o E-59 e suas aplicações? Fale com nossa equipe!

Leia também: Inspeções Industriais de Alta Qualidade Começam com uma Superfície Limpa

Para acompanhar conteúdos técnicos, dicas e novidades sobre END, siga também a Metal-Chek no Instagram e no LinkedIn.
Compra de consumíveis e equipamentos para END: o que considerar na solicitação de cotação

Informações que ajudam compradores e profissionais de suprimentos a organizar demandas e avaliar propostas.

A compra de consumíveis e equipamentos para Ensaios Não Destrutivos (END) começa antes da comparação de preços. Uma descrição incompleta pode gerar dúvidas, dificultar a análise das propostas e resultar no fornecimento de produtos incompatíveis com a aplicação.

A solicitação de cotação, também chamada de RFQ — Request for Quotation — é uma oportunidade para alinhar essas informações entre Compras, área técnica e fornecedor.

Alguns cuidados podem tornar esse processo mais claro. A seguir, reunimos sugestões para a aquisição de produtos utilizados nos ensaios por Líquido Penetrante (LP) e Partículas Magnéticas (PM). Essas orientações apoiam a organização da compra e devem ser consideradas em conjunto com os requisitos técnicos de cada aplicação.

Alinhe a necessidade com a área técnica

Antes de solicitar uma cotação, vale confirmar quais produtos e características estão previstos no procedimento de ensaio aprovado.

Material da peça, condição superficial, técnica de inspeção, temperatura de utilização e exigências normativas são fatores que influenciam a seleção. O alinhamento com a área técnica ajuda a transformar essas necessidades em uma descrição objetiva para o fornecedor.

Caso sejam apresentadas alternativas ao produto solicitado, é importante submetê-las à avaliação técnica antes da aprovação da compra.

Vá além do nome do produto

O nome comercial ajuda a identificar o item, mas pode não esclarecer todos os detalhes do fornecimento. Apresentação, conteúdo da embalagem, classificação e quantidade também contribuem para uma cotação mais precisa.

Na compra de líquidos penetrantes, por exemplo, convém informar o tipo, o método de remoção e o nível de sensibilidade, quando aplicável.

Alguns exemplos da linha Metal-Chek são:

ProdutoCaracterísticas
FP 91Penetrante fluorescente, Tipo I, Método A — lavável à água, Nível de sensibilidade 2
VP 30Penetrante visível, Tipo II, Método A — lavável à água
VP 31Penetrante visível, Tipo II, Método C — removível a solvente

Essas informações ajudam a distinguir os produtos. A seleção para uso permanece vinculada ao procedimento aprovado e aos requisitos da aplicação.

Para reveladores, vale identificar a forma prevista e sua compatibilidade com o sistema penetrante. Na linha Metal-Chek, há opções como o D72, revelador seco em pó; o D70, não aquoso; e o D76, aquoso solúvel. Cada apresentação possui características próprias, que precisam ser consideradas na especificação da compra.

No caso de removedores e limpadores, a descrição pode incluir o produto, sua classe e eventuais restrições de composição. Quando houver exigência de controle de contaminantes, também é importante identificar a documentação necessária para comprovação.

Diferencie a apresentação das partículas magnéticas

Uma solicitação descrita apenas como “partículas magnéticas” deixa em aberto informações importantes para o fornecimento.

Para tornar a cotação mais clara, vale indicar:

  • Via de aplicação: seca ou úmida.
  • Característica do meio de detecção: visível, fluorescente ou dual.
  • Cor, quando aplicável.
  • Apresentação: pó, concentrado ou banho pronto.
  • Veículo e produtos auxiliares previstos, quando aplicáveis.
  • Quantidade e conteúdo de cada embalagem.

Essa distinção merece atenção especialmente na via úmida. Um produto destinado à preparação do banho e um banho pronto para uso representam fornecimentos diferentes, mesmo quando utilizados na mesma técnica de inspeção.

Confira o que acompanha o equipamento

Na aquisição de equipamentos, identificar o modelo é um bom ponto de partida. Também convém verificar as características necessárias à utilização e os itens incluídos na proposta.

Para um yoke, por exemplo, informações sobre alimentação elétrica, acessórios e documentação ajudam a esclarecer o escopo do fornecimento.

Conforme o equipamento e os requisitos aplicáveis, vale confirmar quais documentos de verificação de desempenho ou calibração são necessários e se estão contemplados na cotação.

Considere a documentação e o recebimento

Pensar no recebimento ainda na etapa de cotação pode evitar pendências após a entrega.

Entre as informações que podem ser incluídas na solicitação estão:

InformaçãoO que vale esclarecer
IdentificaçãoNome, código e versão do produto
QuantidadeNúmero de unidades e conteúdo de cada embalagem
RastreabilidadeIdentificação do lote
ValidadePrazo mínimo remanescente esperado no recebimento
DocumentaçãoDescritivo técnico, Ficha com Dados de Segurança (FDS) e certificados exigidos
Requisitos específicosControle de contaminantes e qualificações aplicáveis
EntregaPrazo e local de recebimento

A documentação solicitada deve corresponder às necessidades da compra e às exigências técnicas. O certificado de análise por lote, por exemplo, pode integrar o fornecimento quando requerido pela especificação.

Ao mencionar normas, também convém identificar a edição e os requisitos aplicáveis, conforme definição da área técnica. A simples inclusão de uma lista de normas pode deixar dúvidas sobre o que precisa ser atendido.

Compare propostas com atenção ao conteúdo

Duas propostas podem apresentar preços diferentes porque contemplam embalagens, quantidades, versões ou acessórios distintos.

Por isso, antes da decisão comercial, vale conferir se os fornecedores estão considerando o mesmo escopo. Substituições, exclusões e divergências em relação à solicitação também merecem avaliação.

Esse cuidado ajuda a comparar os valores com mais consistência e a reduzir ajustes após a emissão do pedido.

Informação clara favorece uma compra mais adequada

Uma solicitação de cotação bem organizada facilita a comunicação com o fornecedor e contribui para a aquisição de produtos compatíveis com os requisitos da aplicação.

Mais do que reunir nomes comerciais, o objetivo é registrar as informações que fazem diferença na escolha, no fornecimento e no recebimento. A proximidade entre Compras e área técnica torna esse processo mais eficiente.

Precisa de mais informações sobre consumíveis e equipamentos para END? Fale com nossos consultores e conheça as soluções Metal-Chek para os requisitos da sua aplicação.

Para acompanhar conteúdos técnicos, dicas e novidades sobre END, siga também a Metal-Chek no Instagram e no LinkedIn.
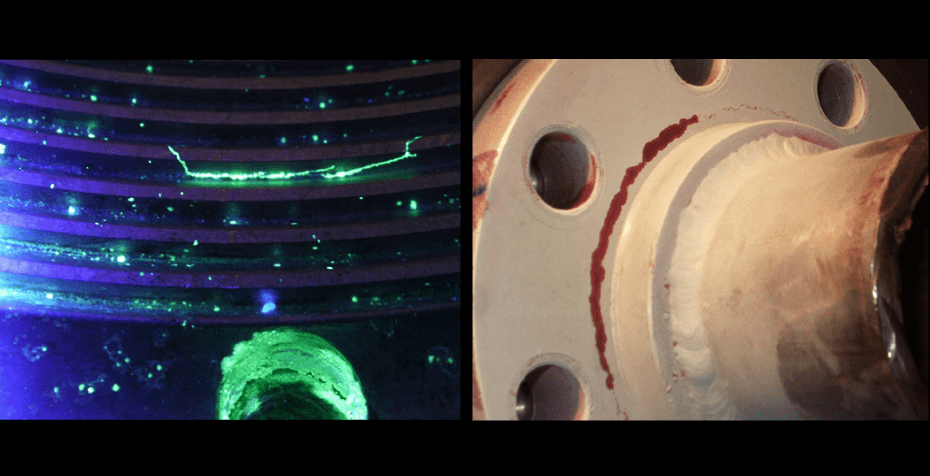
Como Escolher o Tipo de Penetrante Ideal para Cada Aplicação – Ensaio Não Destrutivo

Na inspeção por líquidos penetrantes, a escolha do produto correto é determinante para a sensibilidade, a confiabilidade e a compatibilidade do ensaio. Especificar um penetrante inadequado pode levar à detecção incompleta de descontinuidades, danos ao material ou até rejeições desnecessárias.


1. Comece entendendo a classificação dos penetrantes

Os líquidos penetrantes são classificados principalmente por tipo, método de remoção e nível de sensibilidade.

a) Tipo

  • Tipo I – Fluorescente
    Alta sensibilidade, inspeção sob luz UV. Ideal para detectar descontinuidades muito finas.
    Ex.: Metal-Chek FP 91, Tipo I, Método A, Nível 2.
  • Tipo II – Visível
    Indicações visíveis a olho nu sob luz branca. Mais simples e rápido, ideal para inspeções em campo.
    Ex.: Metal-Chek VP 30, Tipo II, Método A; Metal-Chek VP 31, Tipo II, Método C.

b) Método de remoção

  • A – Lavável em água (remoção simples com água)
  • B – Pós-emulsificável lipofílico (emulsificante aplicado após o penetrante)
  • C – Solvente removível (remoção com pano e solvente, como Metal-Chek E 59 ou Metal-Chek R 501)
  • D – Pós-emulsificável hidrofílico (emulsificante à base de água)

c) Nível de sensibilidade (Tipo I)

Varia de Nível 1 (baixa sensibilidade) a Nível 4 (ultra alta). Quanto mais crítico o componente, maior o nível recomendado.


2. Considere o material a ser inspecionado

  • Aços inoxidáveis, titânio e ligas especiais: requerem penetrantes com baixo teor de halogênios e enxofre, e reveladores compatíveis.
    Ex.: Metal-Chek FP 91 com certificação de contaminantes conforme ASTM E165.
  • Aço carbono e ferrosos: maior flexibilidade de escolha, dependendo do critério de aceitação.
  • Materiais porosos: exigem cuidados para evitar penetração excessiva e falsas indicações.

3. Ambiente e condições de inspeção

  • Ambientes com baixa iluminação controlada: preferir fluorescente (Tipo I).
  • Inspeção em campo ou áreas com restrição de iluminação UV: optar por visível (Tipo II).
  • Locais sem água corrente: considerar método C (solvente removível) para limpeza do excesso.

4. Compatibilidade com normas e critérios

Sempre alinhe o penetrante e o revelador à norma exigida:

  • ASTM E165, ISO 3452, ASME Section V, Petrobras N-1596.
    E inclua na RFQ a exigência de certificado de lote e FISPQ.

5. Combinando penetrante, revelador e removedor

Para um ensaio eficaz, escolha um conjunto compatível:

  • Metal-Chek FP 91 (fluorescente) + Metal-Chek D70 (revelador não aquoso) + Metal-Chek E 59 (removedor solvente).
  • Metal-Chek VP 30 (visível) + Metal-Chek D72 (revelador seco) + Metal-Chek R 501 (removedor solvente).

Conclusão

Escolher o penetrante certo não é apenas questão de preferência — é garantia de resultado confiável e conformidade com normas técnicas.
A Metal-Chek oferece soluções para diferentes níveis de sensibilidade, métodos e tipos, sempre acompanhadas de certificação técnica e suporte especializado.

Entre em contato com a equipe técnica da Metal-Chek.

Siga-nos no Instagram: @metalchek

Leia também:

Os Principais Métodos de Inspeção Industrial e Como Escolher o Ideal

Como Escolher o Processo de Líquido Penetrante Ideal para Sua Aplicação?

Você Sabe o Que Torna um Líquido Penetrante Eficiente?

Detecção de Vazamentos Industriais com Aditivos Fluorescentes e Luz UV: Método Não Destrutivo e Eficiente

Vazamentos industriais não são apenas uma dor de cabeça operacional. Eles podem comprometer a segurança, a produtividade e a conformidade ambiental de uma planta. Por isso, a detecção precoce de vazamentos é uma prática essencial para qualquer indústria moderna, especialmente em contextos como a Indústria 4.0, onde monitoramento contínuo e manutenção preditiva são peças-chave para a eficiência.

Neste artigo, vamos explorar um dos principais métodos de detecção de vazamentos industriais com foco em técnicas não destrutivas baseadas no uso de aditivos fluorescentes e lanternas UV. O objetivo é fornecer uma visão abrangente, técnica e acessível para profissionais que atuam com manutenção industrial, inspeção, indústria e setores onde a confiabilidade operacional é inegociável.

Detecção de vazamentos

Antes de mergulharmos no método, vale reforçar: vazamentos podem causar grandes prejuízos. Estamos falando de:

  • Perda de fluidos industriais (óleo, gás, água, ar comprimido, fluido refrigerante, entre outros);
  • Aumento de custos operacionais;
  • Riscos de incêndio ou contaminação;
  • Danos a equipamentos e estruturas;
  • Interrupções de produção;
  • Não conformidades legais e ambientais.

Em um cenário onde a manutenção preditiva está cada vez mais integrada às estratégias industriais, o uso de ensaios não destrutivos (END) para identificar e corrigir vazamentos se tornou um diferencial competitivo.

A tecnologia dos aditivos fluorescentes

A detecção com corantes fluorescentes é uma das técnicas mais seguras, simples e eficazes para identificar vazamentos. O aditivo fluorescente funciona efetivamente em qualquer sistema circulatório fechado, onde os líquidos são usados para lubrificação, hidráulica, controle de refrigeração e sistemas combustíveis.

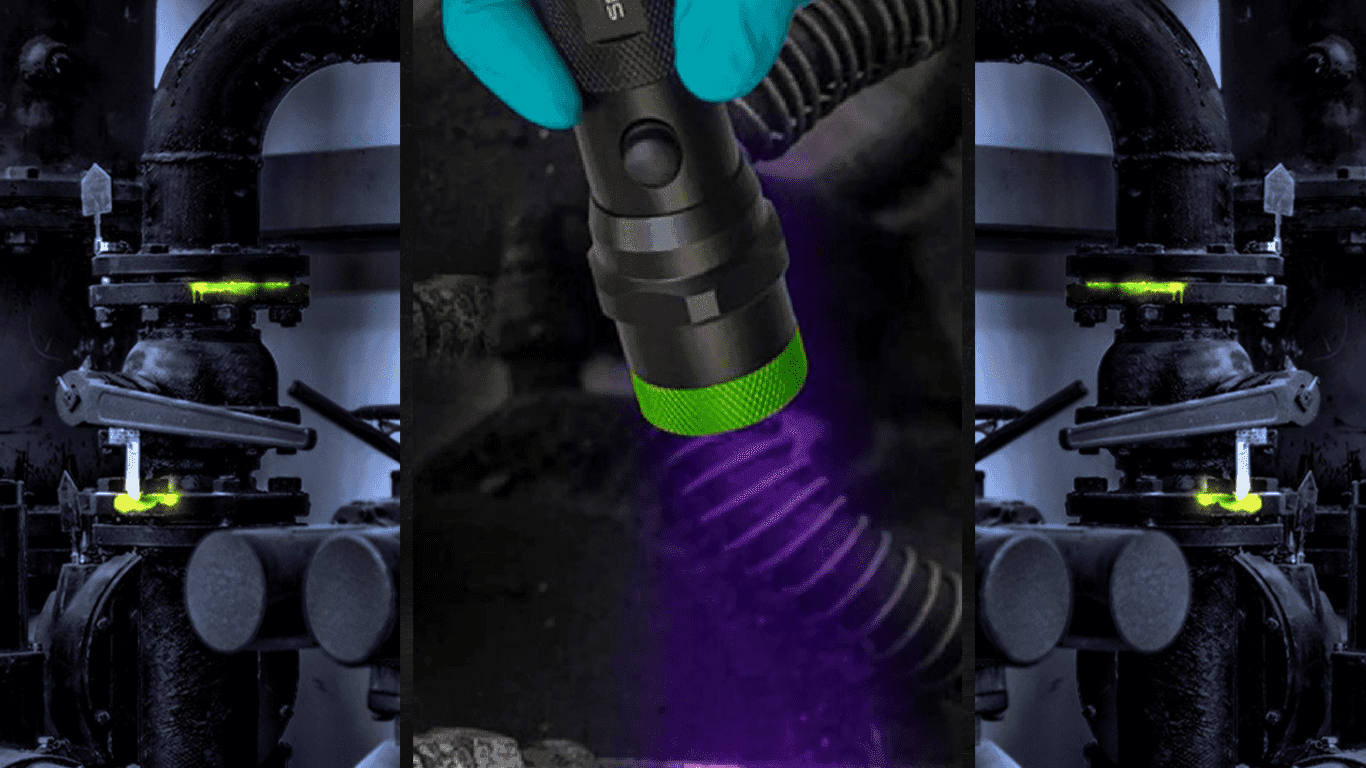
O método consiste na adição de um aditivo fluorescente, geralmente um líquido colorido e miscível com o fluido do sistema (como óleo, água, combustível ou fluido refrigerante), que se concentra nos pontos de fuga. Quando exposto à luz ultravioleta (UV), esse aditivo emite uma fluorescência intensa, tornando visíveis até mesmo os menores vazamentos.

Como funciona o método:

  1. O corante fluorescente é adicionado ao sistema que se deseja inspecionar (tubulações, tanques, trocadores de calor, radiadores, sistemas hidráulicos etc.).
  2. Após um período de circulação, o sistema é inspecionado com uma Lanterna UV.
  3. Os vazamentos são identificados visualmente como manchas brilhantes, geralmente em tons de verde, amarelo.

Vantagens:

  • Método não destrutivo;
  • Custo acessível;
  • Detecção rápida e visual;
  • Excelente para vazamentos pequenos;
  • Compatível com diversos tipos de fluidos.

Aplicações típicas:

  • Sistemas de refrigeração industrial e automotiva;
  • Tubulações de óleo;
  • Instalações hidráulicas;
  • Reservatórios;
  • Equipamentos de climatização (HVAC/R).
  • Linhas combustíveis;

O papel das lanternas UV

As lanternas UV são ferramentas indispensáveis nesse processo. Sua principal função é emitir radiação ultravioleta, na faixa de 365nm, para excitar as moléculas fluorescentes do aditivo, tornando o vazamento visível a olho nu.

Características das lanternas UV:

  • Portáteis;
  • Alimentação por bateria;
  • Certificação IP;
  • Potência e comprimento de onda específicos para maior contraste visual;
  • Longo alcance;
CritérioAditivo Fluorescente + UV
Tipo de vazamento detectadoFluido visível (óleo, água, combustível)
CustoBaixo
Facilidade de usoAlta
Requer parada do sistemaEm alguns casos
Ideal para manutenção preditivaSim
Geração de dados digitaisNão

Boas práticas na inspeção de vazamentos

  • Utilizar aditivos certificados e compatíveis com o fluido do sistema;
  • Seguir as instruções do fabricante quanto à concentração e tempo de circulação;
  • Usar lanternas UV com comprimento de onda adequado;
  • Registrar os pontos de vazamento identificados com fotos e laudos técnicos.

Segurança e meio ambiente

A escolha do método deve sempre considerar os impactos ambientais e de saúde. Aditivos fluorescentes de qualidade possuem certificação NSF e Grau OEM, mas seu descarte deve ser feito conforme normas ambientais locais. O uso de lanternas UV também deve seguir normas de segurança, evitando exposição direta prolongada à radiação.

Conclusão: tecnologia aliada à manutenção inteligente

A detecção de vazamentos com aditivos fluorescentes e lanternas UV representa uma solução eficiente, acessível e visualmente poderosa para manter a integridade dos sistemas industriais.

Se sua empresa atua nos setores de indústria e comércio, manutenção industrial, inspeção e soldagem, incorporar essas práticas pode representar uma economia significativa, além de garantir conformidade, segurança e desempenho.

Quer saber quais aditivos fluorescentes e luminárias UV são ideais para seu tipo de aplicação? Fale com a equipe técnica da Metal-Chek, especialista nacional em soluções para Ensaios Não Destrutivos.

Entre em contato: (11) 3515-5287

Siga-nos no Instagram: @metalchek

Inspeção Visual (Visual Testing – VT): Os Primeiros passos para Identificar falhas em Equipamentos

Toda inspeção eficaz começa pela observação — não apenas com o que os olhos enxergam, mas com o que um olhar técnico e experiente é capaz de interpretar. A Inspeção Visual (VT) é a etapa inicial na identificação de descontinuidades, falhas, desgastes e anomalias que podem comprometer a integridade e o desempenho dos equipamentos.

Mais do que uma simples verificação superficial, a VT funciona como um filtro inicial no controle de qualidade, contribuindo diretamente para a redução de custos, prevenção de riscos e o aumento da eficiência operacional.

Além disso, a Inspeção Visual funciona como a porta de entrada para técnicas mais avançadas de ensaios não destrutivos, como líquidos penetrantes, partículas magnéticas e ultrassom. Ou seja, ao detectar um indicativo visual, é o momento certo para aprofundar a análise com métodos complementares e mais sensíveis.

Embora pareça simples, a Inspeção Visual exige muito mais do que apenas “olhar”:

  • Treinamento técnico
  • Conhecimento dos critérios de aceitação
  • IIuminação adequada
  • Ferramentas e instrumentação de apoio
  • Documentação de evidências

Inspeção Visual na era da Indústria 4.0

Engana-se quem pensa que a Inspeção Visual (VT) perdeu importância com o avanço da automação. Pelo contrário — ela evoluiu e se integrou aos novos recursos tecnológicos, ampliando seu alcance, precisão e agilidade.

Hoje, a VT é parte ativa da Indústria 4.0 e pode ser combinada com soluções digitais de última geração:

  • Inteligência artificial para reconhecimento de imagens
  • Drones para inspeções em altura ou áreas de risco
  • Câmeras 4K com sensores térmicos
  • Análises preditivas conectadas a dashboards digitais

Aplicações mais comuns da Inspeção Visual

A Inspeção Visual (VT) é amplamente utilizada em diversos setores da indústria como ferramenta de avaliação rápida e eficaz. Seu objetivo principal é identificar irregularidades visíveis que possam comprometer a integridade estrutural, funcionalidade ou segurança de componentes e equipamentos.

A tabela a seguir resume as principais aplicações e o que se busca identificar em cada caso:

AplicaçãoO que se busca identificar?
SoldasTrincas, porosidade, falta de fusão ou de penetração
Equipamentos pressurizadosCorrosão, deformações, vazamentos
Estruturas metálicasDeformações, empenos, fissuras
Dutos e tubulaçõesVazamentos, oxidação, deteriorações
Máquinas e componentes móveisDesgaste, desalinhamento, fraturas

Equipamentos e Recursos Utilizados na Inspeção Visual

Embora muitas inspeções visuais sejam feitas a olho nu, o uso de equipamentos auxiliares potencializa significativamente a precisão e a confiabilidade do ensaio. Alguns recursos utilizados:

 Luz natural ou artificial adequada: Garantem a visibilidade adequada. Uma iluminação deficiente pode comprometer a detecção de descontinuidades.

Lupas e lentes de aumento: Amplificam pequenos detalhes, permitindo identificar trincas superficiais, porosidade, inclusões ou falta de fusão em soldas.

Borescópios e endoscópios industriais: Instrumentos óticos usados para inspeção de áreas de difícil acesso, como tubos, soldas internas de vasos de pressão e componentes aeronáuticos.

Réguas, calibradores e gabaritos: Ferramentas para mensurar dimensões, ângulos de solda, perfis de cordões e alinhamentos.

Câmeras de alta resolução: Facilitam a documentação fotográfica e a comparação histórica em inspeções periódicas.

Software de inspeção e registro digital: Com o avanço da Indústria 4.0, integrar inspeções visuais com sistemas digitais permite registrar ocorrências, gerar relatórios e manter rastreabilidade conforme exigências normativas

Sugestões de boas práticas na execução da Inspeção Visual

Para a eficácia da Inspeção Visual e a confiabilidade dos resultados, adotar práticas operacionais bem definidas é um ponto importante. A padronização da execução, por meio de procedimentos escritos e checklists operacionais, contribui para minimizar falhas humanas e garantir consistência nas avaliações. A seguir, apresenta-se um modelo simplificado que pode ser adaptado conforme as necessidades de cada setor:

Recomendação: ANTES DA INSPEÇÃO:

  • Verificar limpeza da superfície (livre de contaminantes, como: tinta, óleo, graxa, ferrugem, poeira ou detritos)
  • Checar iluminação do ambiente (deve ser suficientemente intensa e uniformemente distribuída, permitindo uma avaliação precisa da superfície. É importante evitar reflexos, sombras ou ofuscamento, especialmente em materiais polidos ou com geometria irregular. Em locais com pouca luz natural, recomenda-se o uso de fontes artificiais ajustáveis e direcionáveis para garantir boa visibilidade).
  • Avaliar as condições físicas e visuais do inspetor (exemplo: fadiga, uso de óculos).
  • Avaliar a necessidade de Equipamentos e Recursos complementares

Recomendação: DURANTE A INSPEÇÃO:

  • Observar continuidade superficial: deformações, fissuras, oxidação
  • Verificar cordões de solda: perfil, respingos, falta de fusão
  • Utilizar lentes de aumento em áreas com suspeitas ou detalhes pequenos.
  • Fotografar e registrar irregularidades
  • Avaliar a necessidade de ensaios complementares (líquido penetrante, partículas magnéticas, etc.).

Recomendação: APÓS A INSPEÇÃO:

  • Registro e rastreabilidade (manter o histórico das inspeções, fotos, relatórios, mapas de inspeção e checklist com critérios de aceitação. Esses registros garantem rastreabilidade, auditorias eficazes e embasam tomadas de decisão).
  • Armazenar registros em meio digital para garantir rastreabilidade e facilitar auditorias.

Integração da Inspeção Visual com Outros Métodos de END

A Inspeção Visual (VT) é o ponto de partida para a maioria dos Ensaios Não Destrutivos (END). Embora seja capaz de identificar diversas falhas superficiais, nem sempre fornece informações suficientes para uma avaliação completa da integridade do componente. Por isso, é fundamental integrá-la a métodos complementares, especialmente quando há suspeitas visuais que exigem confirmação técnica.

A tabela abaixo mostra como a VT se conecta aos principais métodos de END e os benefícios dessa combinação:

Método ComplementarAplicação após VTBenefícios combinados
Líquido Penetrante (LP)Detecção de trincas e descontinuidades abertas na superfície.Confirma e dimensiona indicações visuais suspeitas.
Partículas Magnéticas (PM)Inspeção de peças ferromagnéticas. Detecta falhas superficiais e subsuperficiais.Maior sensibilidade em zonas críticas, como soldas.
Ultrassom (UT)Avalia a integridade interna da peça.Identifica falhas internas não visíveis externamente.
Radiografia (RT)Revela descontinuidades volumétricas em soldas e fundidos.Alta confiabilidade e documentação visual permanente.

Referências Normativas

A Inspeção Visual é regida por diversas normas técnicas que garantem a padronização dos procedimentos, a confiabilidade dos resultados e a conformidade com requisitos legais e industriais. A seguir, destacamos algumas normas técnicas aplicáveis:

  • ISO 17637 – Inspeção Visual de Soldas em Materiais Metálicos: estabelece requisitos para a execução da VT em soldagens, incluindo critérios de aceitação e técnicas recomendadas.
  • NBR 14842 – Inspeção Visual de Soldas: procedimentos e requisitos nacionais que orientam a prática da VT em soldas.
  • ASME Seção V, Artigo 9 – Requisitos para Inspeção Visual: norma amplamente utilizada na indústria de equipamentos pressurizados e caldeiraria.
  • Normas Técnicas Petrobras (Exemplos: N-1596, N-1598, N-2370) – Diretrizes específicas para inspeções visuais no setor de petróleo e gás.

A Primeira Linha de Defesa da Qualidade

A Inspeção Visual é muito mais do que um olhar atento, é uma barreira técnica essencial contra falhas que comprometem segurança, produtividade e conformidade normativa.

Implantar um programa de inspeções visuais bem estruturado é dar o primeiro passo rumo à excelência operacional. E mais: quando combinada com os métodos da Metal-Chek como Líquido Penetrante, Partículas Magnéticas e Detecção de Vazamento, a inspeção visual se transforma em um ecossistema de confiabilidade industrial.

Recomendações:

Para fortalecer seu programa de inspeção visual e elevar a confiabilidade dos seus processos, considere:

✅ Avalie a maturidade do seu programa de inspeção visual

✅ Capacite sua equipe com treinamentos baseados em normas reconhecidas.

✅ Padronize checklists e procedimentos com suporte técnico especializado.

✅ Invista em acessórios e equipamentos de qualidade para complementar a etapa visual

Conheça a linha completa de soluções da Metal-Chek.

Fale com nosso  time técnico.

Entre em contato em: (11) 3515-5287

Siga-nos no Instagram: @metalchek

A Importância da Calibração em Equipamentos de END para Resultados Confiáveis

Se você quer garantir precisão, conformidade e segurança operacional nos seus Ensaios Não Destrutivos (END), a calibração dos equipamentos não é uma etapa opcional é de grande importância.

Empresas que não estão alinhadas com essa prática podem enfrentar riscos sérios:
❌ Laudos imprecisos
❌ Falhas não detectadas
❌ Não conformidades em auditorias
❌ Prejuízos operacionais e reputacionais

O que é Calibração

A calibração é um processo de comparação entre dois instrumentos (mensurando e mensurado). Essa comparação envolve um cálculo de erro e incerteza e esses resultados são apresentados em um documento que chamamos de certificado de calibração.

  • ✅ Relação entre valores e incertezas de medição; 
  • ✅ As normas técnicas estão sendo atendidas;

Normas como ASME Seção V, ASTM E1417, ASTM E1444, ASTM E3024,  ASTM E709 exigem que seus equipamentos estejam calibrados para que os resultados tenham validade técnica e legal.

Por que a Calibração é um Diferencial?

1. Garante Precisão Técnica

  • Falsos positivos → peças boas são descartadas sem necessidade
  • Falsos negativos → falhas passam despercebidas

Ambos colocam em risco a segurança, aumentam custos e comprometem a reputação da empresa.

2. Evita Penalidades em Auditorias

Setores como petróleo e gás, aeronáutico, ferroviário e automotivo são inflexíveis com equipamentos fora de conformidade.
Dica de ouro: Sempre exija certificados rastreáveis à RBC (Rede Brasileira de Calibração) ou a padrões internacionais reconhecidos.

3. Reduz Custos com Retrabalho

Investir em calibração é mais barato do que corrigir erros causados por equipamentos desregulados.

Quais Equipamentos Devem Ser Calibrados?

Líquido Penetrante (LP)

  • Radiômetros/Fotômetros
  • Termômetros
  • Manômetros de água
  • Manômetros de ar comprimido

Partícula Magnética (PM)

  • Gaussímetros (Residual)
  • Medidores de Campo Magnético
  • Amperímetros
  • Temporizadores
  • Equipamentos de magnetização (Máquinas Estacionárias)
  • Tubos decantadores

Quando Calibrar os Equipamentos?

A frequência ideal de calibração é conforme requisitos de normas aplicáveis.

Sugestões

  • ✔ Contrate laboratórios acreditados pelo Inmetro (ABNT NBR ISO/IEC 17025);
  • ✔ Arquive e atualize os certificados de calibração;
  • ✔ Use checklists digitais com alertas automáticos de vencimento;

[Sugestão – CHECKLIST] Como Organizar sua Rotina de Calibração

EtapaAção
PlanejamentoMapear todos os equipamentos que exigem calibração
ContrataçãoEscolher laboratório acreditado
AcompanhamentoCriar alertas de vencimento
DocumentaçãoArquivar certificados e evidências de calibração
Verificação InternaUtilizar padrões de referência para controle

Excelência em produtos para quem busca resultados confiáveis.
A Metal-Chek fornece soluções completas para Ensaios Não Destrutivos, garantindo precisão, segurança e conformidade técnica em cada inspeção.

Pronto para elevar a confiabilidade dos seus ensaios?

→ Entre em contato com nosso time técnico agora mesmo.
Vamos ajudar você a selecionar os melhores produtos Metal-Chek para tornar seus ensaios mais seguros, eficazes.

Siga-nos no Instagram: @metalchek

Entre em contato em: (11) 3515-5287

Translate